Whatsapp
Wir bieten ein umfassendes Sortiment an Präzisionsgeräten für die Metallbearbeitung, darunter Richt-, Kaltzieh-, Spitz-, Anfas-, Schneid-, Gewindewalzmaschinen und Ziehmatrizen, maßgeschneidert für Rohr-, Stangen- und Drahtmaterialien in verschiedenen Branchen.
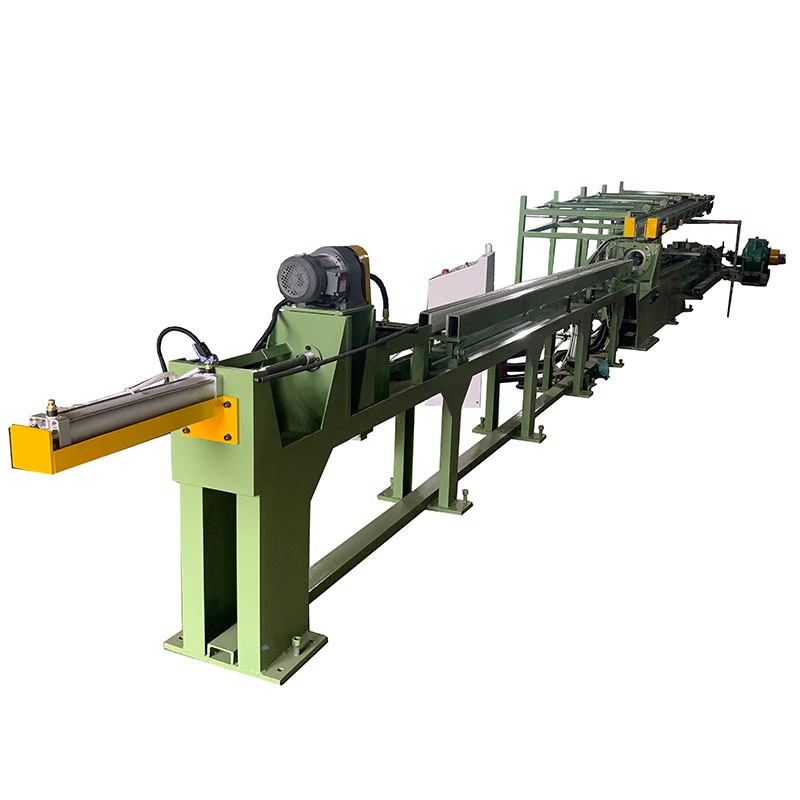
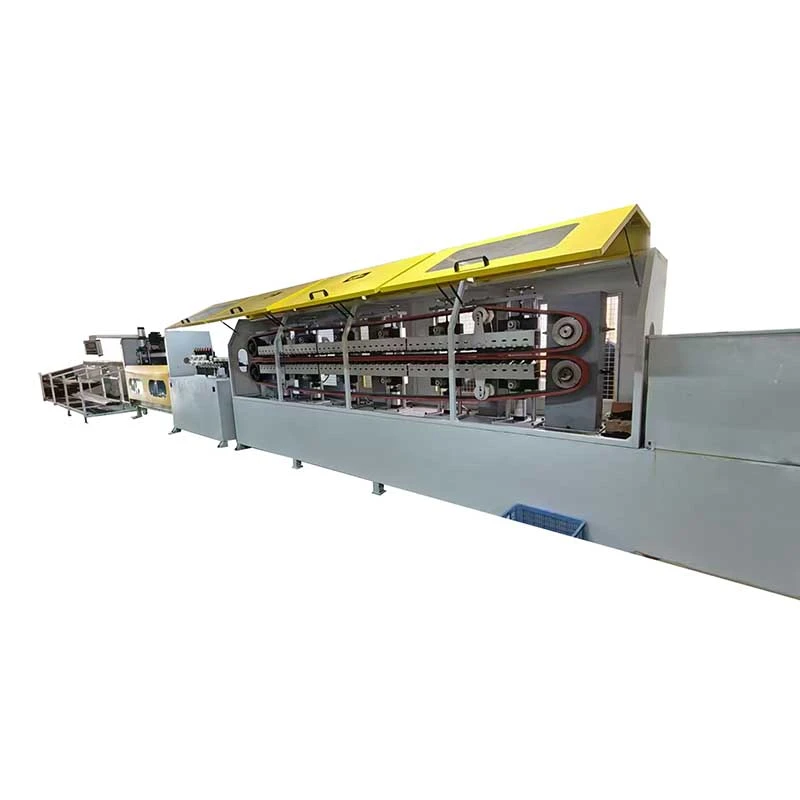
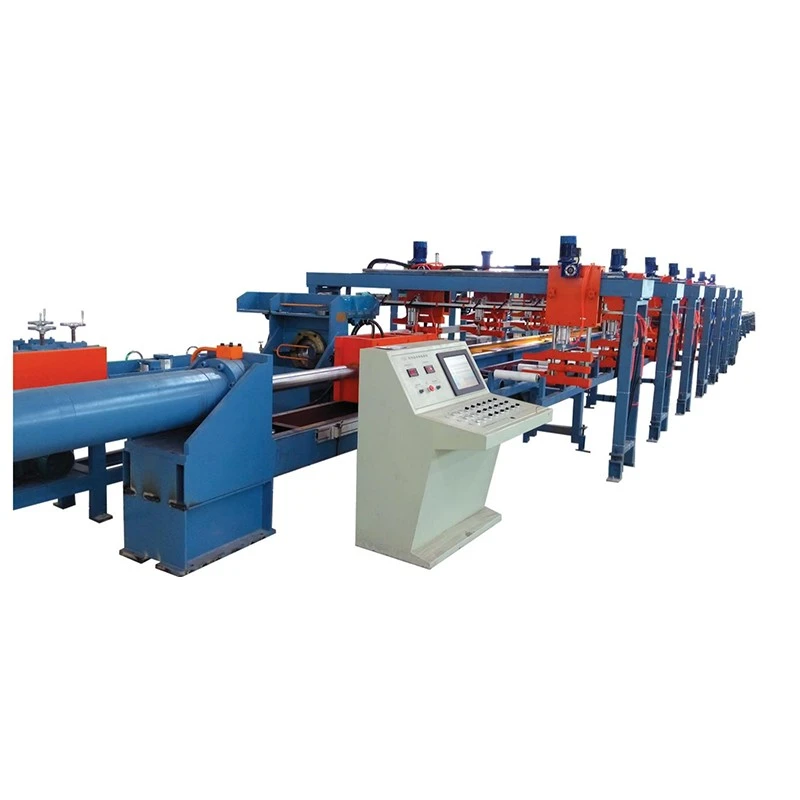
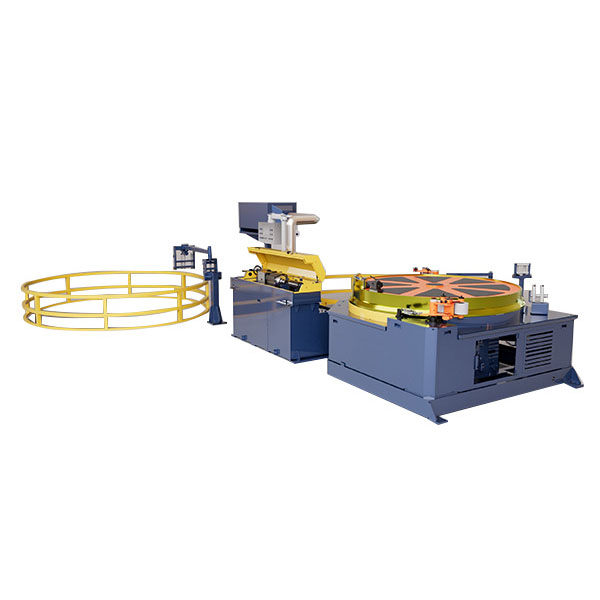
DerAutomatische rotierende Kaltziehmaschine mit drei Linienist für Hersteller konzipiert, die eine höhere Ziehleistung benötigen, ohne drei separate Produktionslinien hinzuzufügen. Es istDreisträngiges Rundschaltsystempositioniert und führt drei Rohre oder Stangen zum aufeinanderfolgenden Ziehen zu, während der Doppelkettenantrieb dafür sorgt, dass die Zuglast über alle Stränge verteilt bleibt. Modelle vonFR-50 bis FR-120bieten5–20 Tonnender Ziehkapazität, Geschwindigkeiten bis zu28 m/min, und streichelt bis zu9 m. Automatisches Zuführen, Spannen, Ziehen und Entladen reduziert den Bedieneraufwand und macht die Maschine geeignet fürRohre und Stangen aus Kohlenstoffstahl, legiertem Stahl, Edelstahl, Kupfer und Aluminium.
DerAutomatische rotierende Kaltziehmaschine mit drei Linienist für Hersteller konzipiert, die eine höhere Leistung aus Rohren oder Stangen mit kleinem und mittlerem Durchmesser benötigen, ohne drei separate Ziehbänke installieren zu müssen. Es ziehtdrei Werkstücke gleichzeitigdurch drei parallele Matrizen, während die motorisierte rotierende Hinterbank die nächsten Werkstücke für den folgenden Zyklus vorbereitet und indexiert.
Das Hauptproduktionsproblem besteht nicht nur darin, Kraft zu mobilisieren. Bei der Großserienproduktion von Rohren können das Beladen, die Positionierung und die Wagenrückführung einen erheblichen Teil des Zyklus in Anspruch nehmen. Diese Maschine behebt diesen Engpass durch KombinationDreistrang-Ziehen, Rundtaktung, automatische Klemmung, Ziehen und Schlittenrückführungin einem Produktionssystem. Das Ergebnis ist eine höhere Leistung pro Maschine und weniger manuelle Handhabung.
Maschinen der FangRong FR-Serie sind erhältlich bei5 bis 20 TonnenZiehkraft, mit Ziehgeschwindigkeiten von25-28 m/minund Striche zeichnen7-9 m. Rohrziehkonfigurationen können mit einem Innendorn ausgestattet werden, um den Innendurchmesser und die Wandstärke zu steuern.

Eine herkömmliche Einlinien-Ziehbank bearbeitet pro Ziehhub ein Werkstück. Wenn die Produktionsnachfrage steigt, bestehen die üblichen Optionen darin, mehr Maschinen hinzuzufügen, Schichten zu erhöhen oder längere Vorlaufzeiten zu akzeptieren. Durch das Hinzufügen von Maschinen erhöhen sich die Stellfläche, die Bediener, die Zusatzausrüstung und die Wartungspunkte.
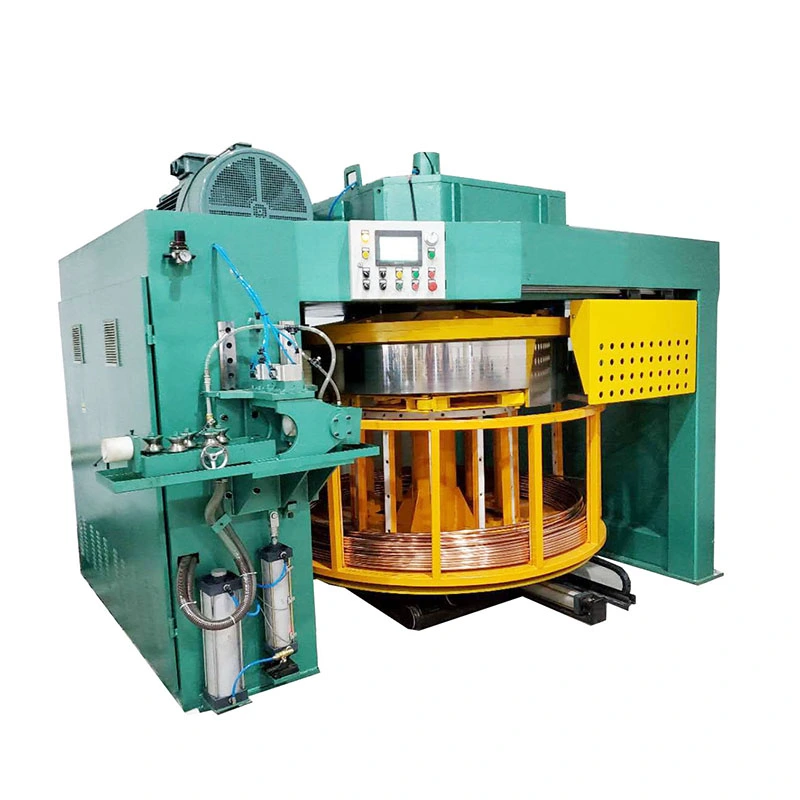
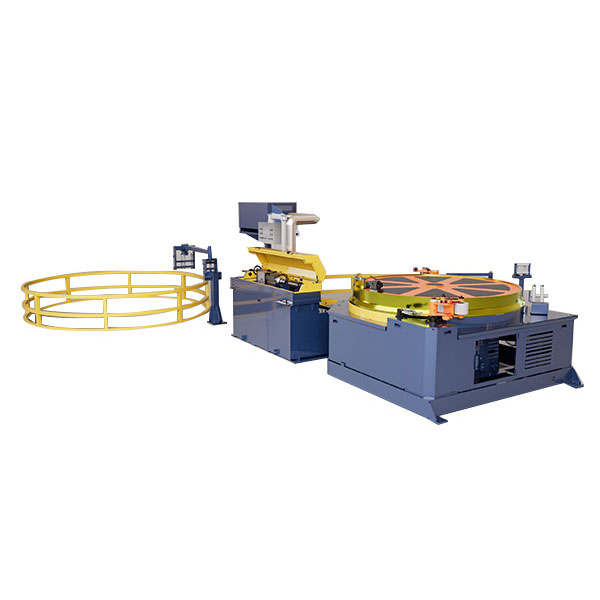
Die Dreilinienkonfiguration vereint stattdessen drei Ziehpositionen in einer Maschine. Derdrehbare Rückbankist besonders nützlich, wenn die gleiche Rohr- oder Stangenspezifikation wiederholt hergestellt wird. Werkstücke können positioniert werden, bevor der Ziehzyklus abgeschlossen ist, wodurch die Wartezeit auf das manuelle Laden und Ausrichten verkürzt wird.
Beispielsweise kann ein Kupferrohrhersteller, der eine FR-76-Konfiguration für Klimaanlagenrohre verwendet, drei Rohre in jedem Ziehhub verarbeiten, anstatt sie nacheinander zu verarbeiten. In dieser Anwendung ist die Rotationsindexfunktion wichtiger als nur die Erhöhung der Ziehgeschwindigkeit, da das Produktionsvolumen stark von der Lade- und Positionierungszeit abhängt.
1. Rotationsbeladung
Rohre oder Stangen werden auf der drehbaren Rückbank platziert. Der motorische Indexmechanismus positioniert die nächsten Werkstücke präzise anhand der drei Ziehlinien.
2. Füttern und Zeigen
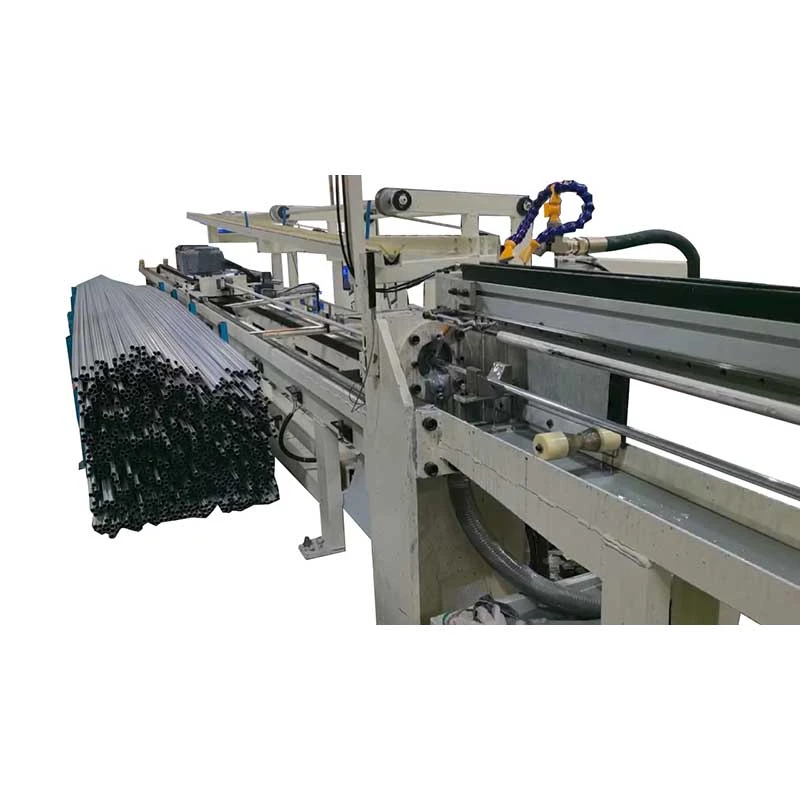
Die Werkstücke werden den Matrizen zugeführt und gespannt. Das Anspitzen kann vor dem Ziehen durchgeführt werden, um das Rohr- oder Stangenende ausreichend zu verkleinern, um einen zuverlässigen Matrizeneintritt zu ermöglichen. Eine integrierte Zeigereinheit kann dort eingesetzt werden, wo der Produktionsprozess dies erfordert.
3. Dreistrangzeichnung
Der Ziehwagen zieht drei Werkstücke gleichzeitig durch ihre jeweiligen Matrizen. Ein Doppelkettenantrieb verteilt die Zuglast auf den Schlitten und verringert das Risiko einer ungleichmäßigen Belastung zwischen den drei Zugpositionen.
4. Produktaustrag
Nach Abschluss des Ziehhubs werden die fertigen Werkstücke ausgetragen und der Schlitten fährt in seine Ausgangsposition zurück.
5. Rotierende Indexierung und Wiederholung
Die Rückbank positioniert die nächsten vorbereiteten Werkstücke in Position und der nächste Ziehzyklus beginnt.
Die SPS und HMI steuern Vorschub, Klemmung, Ziehen, Indexierung und Wagenrücklauf. Ein-, zwei- und dreisträngiger Betrieb können je nach Produktionsanforderung konfiguriert werden.
Dreisträngige Zeichnungist wertvoll, wenn das gleiche Produkt in großen Mengen hergestellt wird. Wenn die Produktion hauptsächlich aus kleinen Chargen mit häufigen Größenänderungen besteht, ist der Produktivitätsvorteil geringer, da Rüst- und Werkzeugwechsel einen größeren Teil der gesamten Produktionszeit ausmachen.
Rotierende Indexierungist am nützlichsten, wenn die Ladezeit ein wiederkehrender Engpass ist. Ein Drehtisch ermöglicht eine effizientere Positionierung der nächsten Werkstücke, was besonders bei der Produktion mit langen Hüben nützlich ist, wo die manuelle Vorbereitung zwischen den Zyklen andernfalls die Maschinenauslastung verringern würde. Bei der Produktion geringer Stückzahlen hat diese Funktion möglicherweise weniger Einfluss auf die Gesamtkosten.
Doppelkettengetriebewird mit zunehmender Zugkraft immer wichtiger. Ausgewogenes Ziehen trägt dazu bei, dass die Schlitten- und Matrizenpositionen ausgerichtet bleiben. Dies ist wichtig, wenn drei Stränge ähnliche dimensionale Ergebnisse erzielen müssen; Bei sehr leichten Anwendungen, bei denen die Zugkraft gering ist, ist dies weniger kritisch.
Innendornzeichnungist wichtig, wenn sowohl der Außendurchmesser als auch der Innendurchmesser oder die Wandstärke kontrolliert werden müssen. Für Anwendungen, bei denen nur der Außendurchmesser entscheidend ist, ist eine Dornausrüstung möglicherweise nicht erforderlich.
1. Drei Rohre oder Stangen in einem Zug gezogen
Drei identische Werkstücke werden gleichzeitig bearbeitet, wodurch die Leistung pro Ziehzyklus erhöht wird, ohne dass drei unabhängige Maschinen hinzugefügt werden müssen. Ein Automobilzulieferer kann die Konfiguration beispielsweise für die wiederholte Produktion von Rohrkomponenten mit kleinem Durchmesser verwenden, bei denen das Zyklusvolumen wichtiger ist als häufige Produktwechsel.
2. Motorisierte rotierende Indexier-Rückenbank
Der Drehtisch reduziert die manuelle Neupositionierung zwischen den Ziehzyklen und hält die nächsten Werkstücke zum Ausrichten bereit. Dies ist besonders nützlich für die Produktion von HVAC- und Kühlrohren, wo bei langen Produktionsläufen jede Reduzierung der Ziehzeit erheblich ist.
3. Doppelkettenantrieb
Zwei Ketten übertragen die Ziehlast auf den Schlitten und tragen so dazu bei, die Kraft gleichmäßiger auf die drei Ziehpositionen zu verteilen. Bei der Stahlrohrproduktion wird dies wichtig, wenn höhere Ziehkräfte andernfalls zu Ausrichtungsfehlern, ungleichmäßiger Gesenkbelastung oder Abweichungen zwischen den Strängen führen könnten.
4. Ziehgeschwindigkeit bis zu 28 m/min
FR-50 und FR-76 sind für bis zu 28 m/min ausgelegt, während FR-100 und FR-120 für 25 m/min ausgelegt sind. Eine hohe Geschwindigkeit ist sinnvoll, wenn der vorgelagerte Prozess kontinuierlich Material liefern kann und die nachgelagerte Handhabung mithalten kann. Es ist nicht automatisch für jedes Produkt besser, da Schmierung, Materialqualität, Reduzierung pro Durchgang und Oberflächenanforderungen die praktische Ziehgeschwindigkeit einschränken können.
5. Dornzeichnung für Rohrabmessungen
Der Dorn unterstützt die Kontrolle des Rohrinnendurchmessers und der Wandstärke während des Ziehens. Dies gilt für Hydraulikrohre, Präzisionsrohre aus rostfreiem Stahl und andere Produkte, bei denen die Maßhaltigkeit im Inneren des Rohrs ebenso wichtig ist wie der Außendurchmesser.
6. Schnelle Rücksendung
Ein separater Rückholmotor bringt den Schlitten nach dem Ziehhub zurück. Dadurch wird der unproduktive Teil des Zyklus reduziert, was immer wichtiger wird, wenn die Maschine lange Produktionsschichten durchläuft.
7. Flexibler Strangbetrieb
Die automatische rotierende Kaltziehmaschine mit drei Linien kann für die Einzel-, Doppel- oder Dreistrangproduktion konfiguriert werden. Der Dreistrangbetrieb wird bei Großaufträgen bevorzugt, während der Einzelstrangbetrieb bei Versuchen, kleineren Aufträgen oder Prozessverifizierungen sinnvoll sein kann.
8. SPS- und HMI-Steuerung
Das Steuerungssystem koordiniert Vorschub, Klemmung, Ziehen, Rundtaktung, Entladung und Wagenrückführung. Dies reduziert die Abhängigkeit von der manuellen Sequenzierung und erleichtert die Überwachung und Wiederholbarkeit des Betriebszyklus.
Wählen Sie eine Ziehbank nicht nur nach der Nennlast aus. Die erforderliche Ziehkraft ist abhängig von derMaterialqualität, Ausgangsabmessungen, Endabmessungen, Flächenreduzierung, Reibung, Schmierung und Anzahl der gleichzeitig laufenden Stränge.
Bei einer Dreistrangmaschine muss die verfügbare Ziehkraft den Gesamtbedarf aller drei Werkstücke decken. Ein 5-Tonnen-Modell kann für drei kleine Rohre mit mäßiger Reduzierung ausreichend sein, während Modelle mit höherer Tonnage eher für größere Abschnitte, höherfeste Stähle oder anspruchsvolle Reduzierungen geeignet sind.
Bei der Herstellung langgezogener Produkte ist der Hub wichtig. Ein längerer Hub kann die Anzahl der für eine bestimmte fertige Länge erforderlichen Ziehzyklen verringern, erhöht aber auch den Platzbedarf der Maschine. Die Ziehgeschwindigkeit sollte daher zusammen mit der Materialhandhabung, der Schmierung und der nachgeschalteten Schneidkapazität bewertet werden und nicht als isolierte Zahl betrachtet werden.
| Technologieparameter | FR-50 | FR-76 | FR-100 | FR-120 |
| Max. Ziehkraft (Tonnen) | 5 | 10 | 15 | 20 |
| Max. Zeichenhub (m) | 7 | 8 | 8 | 9 |
| Ziehgeschwindigkeit (m/min) | 28 | 28 | 25 | 25 |
| Wagenrücklaufmotor (kW) | 0.75 | 0.75 | 1.1 | 2.2 |
| Reduziermodell | ZQ550 | ZQ650 | ZQ850 | ZQ1000 |
| Kettenteilung | 2,5" | 3" | 4" | 3" zweireihig |
| Hauptmotorleistung (kW) | 22 | 30 | 45 | 55 |
| Gesamtabmessungen L × B × H (mm) | 17000 × 1300 × 1600 | 17500 × 1350 × 1600 | 18000 × 1400 × 1600 | 23000 × 2200 × 1800 |
Standardkonfiguration:Ziehmaschine, Hauptantriebsmotor, Untersetzungsgetriebe, Doppelkettengetriebe, Ziehschlitten, Rundtakt-Rückbank, Dreifach-Gesenkhalter, SPS-Steuerungssystem und HMI. Für Rohrziehkonfigurationen wird eine Dornausrüstung mitgeliefert.
Optionale Ausstattung:Anspitzeinheit, kundenspezifischer Hub, zusätzliche Zuführ- und Abführautomatisierung, Werkzeugausstattung und anwendungsspezifische Dornsysteme.
Wird für Stoßdämpferrohre, Lenksäulenrohre, Antriebswellenkomponenten und andere wieder hergestellte Rohrteile verwendet. Ein Tier-1-Automobilzulieferer, der eine FR-100-Dreilinien-Rotationsziehbank verwendet, kann drei Rohre pro Hub verarbeiten, wodurch die Notwendigkeit reduziert wird, mehrere Einzellinienmaschinen parallel zu betreiben. Das Rotationsladesystem ist besonders nützlich, wenn kontinuierlich dieselbe Rohrspezifikation hergestellt wird.
Kupfer- und Aluminiumrohre für Wärmetauscher und Klimaanlagen profitieren von einem hohen Durchsatz und einer wiederholbaren Maßkontrolle. In einem Produktionsszenario für Kupferrohre kann ein FR-76 drei Rohre gleichzeitig verarbeiten, während die Drehbank den nächsten Satz vorbereitet, wodurch belastungsbedingte Ausfallzeiten reduziert werden.
Zylinderrohre mit kleinem Durchmesser erfordern kontrollierte Außenabmessungen und in vielen Anwendungen eine gleichmäßige Wandstärke. Eine FR-120 kann gewählt werden, wenn die kombinierte Ziehkraft von drei Stahlrohren eine Maschine mit höherer Kapazität erfordert. Die Doppelkettenanordnung trägt dazu bei, eine gleichmäßige Belastung zwischen den drei Strängen aufrechtzuerhalten.
Kupfer- und Aluminiumrohrkomponenten, Kühlrohre und andere leitfähige Abschnitte können dort verarbeitet werden, wo Wiederholbarkeit und Produktionsvolumen das Ziehen mehrerer Stränge rechtfertigen. Bei kleinen Hohlprofilen kann der Dreistrangbetrieb die Leistung steigern, ohne dass drei komplette Ziehbankinstallationen erforderlich sind.
Präzisionsrohre und Hyporohre aus Edelstahl erfordern eine strengere Prozesskontrolle als allgemeine Strukturrohre. In einem Produktionsszenario für medizinische Schläuche kann ein FR-50 zum Dreistrangziehen kleiner Edelstahlrohre eingesetzt werden, wobei Ausrichtung und Dornsteuerung wichtiger werden als die maximale Ziehkraft.
Die automatische rotierende Kaltziehmaschine mit drei Linien kann auch für Präzisionslagerrohre, Instrumentierungsrohre, kleine strukturelle Hohlprofile und andere Rohr- oder Stangenanwendungen mit wiederholter Produktion eingesetzt werden, bei denen drei identische Werkstücke parallel gezogen werden können.
Dongguan Fangrong Metallurgical Equipment Co., Ltd.UndYangjiang Fangrong Machinery Co., Ltd.Unterstützung bei der Herstellung, Montage, Prüfung und Lieferung von Maschinen. Der Produktionsprozess konzentriert sich auf die Teile, die sich direkt auf die Genauigkeit des Dreilinien-Zeichnens auswirken: Führungsschienen, Ausrichtung des Matrizenhalters, Schlittenstruktur, Kettenübertragung und Rundschaltfunktion.
1. Anwendungstechnik— Ziehkraft, Durchlaufplan, Matrizenanordnung, Dornanforderungen und Rotationsindexierungsreihenfolge werden anhand des Kundenmaterials und der Endabmessungen bestimmt.
2. Materialinspektion— Die wichtigsten Struktur- und Getriebekomponenten werden vor der Bearbeitung und Montage überprüft.
3. Präzisionsbearbeitung— Führungsschienen, Matrizenhalter und andere ausrichtungskritische Komponenten werden auf die erforderlichen Maßtoleranzen bearbeitet.
4. Antriebs- und Schlittenbaugruppe— Getriebe, Ketten, Kettenräder, Schlitten und Spannkomponenten werden vor der endgültigen Integration zusammengebaut und überprüft.
5. Dreizeilige Ausrichtung— Die drei Ziehpositionen sind ausgerichtet, um Abweichungen aufgrund inkonsistenter Matrizenpositionierung zu reduzieren.
6. SPS- und HMI-Inbetriebnahme— Zug-, Klemm-, Indexierungs-, Entlade- und Rücklaufsequenzen werden getestet.
7. Zeichentest— Wenn Kundenmuster verfügbar sind, können alle drei Linien gleichzeitig getestet werden, um Ziehkraft, Geschwindigkeitskonsistenz und Dimensionsergebnisse zu bewerten.
8. Endkontrolle— Mechanischer Betrieb, elektrische Sicherheit, Kettenspannung, Schmierung, Ölleckage und Endproduktabmessungen werden vor dem Versand überprüft.
Bei einer dreisträngigen Ziehbank reicht es nicht aus, zu prüfen, ob die Maschine einfach läuft. Wichtige Punkte bei der Werksabnahme sind, ob die drei Ziehpositionen gleichmäßig funktionieren, ob der Schlitten unter Last richtig ausgerichtet bleibt, ob die Drehbank präzise indexiert und ob die fertigen Produkte aus den drei Strängen den erforderlichen Abmessungen entsprechen.
Ziehbankbau seit 1998
FangRong entwickelt seit 1998 Kaltziehgeräte und verfügt über Erfahrung in den Bereichen mechanische Übertragung, Mehrstrangziehen, Matrizenausrichtung und automatisierte Handhabung.
Erfahrung in der Mehrlinienproduktion
Das dreizeilige Design erfordert mehr als nur das Hinzufügen von zwei zusätzlichen Matrizen. Kraftverteilung, Schlittensteifigkeit, Matrizenausrichtung und Synchronisierung beeinflussen alle, ob die drei Stränge vergleichbare Ergebnisse liefern. Diese Faktoren werden bei der Maschinenkonfiguration berücksichtigt.
Anwendungsbasiertes Engineering
Die Modellauswahl basiert auf Material, Ausgangsmaßen, Endmaßen, Reduzierung und erforderlicher Leistung. Kunden können vor der Bestellung Rohr- oder Stangenspezifikationen zur Berechnung der Ziehkraft und zur Maschinenauswahl bereitstellen.
Werksabnahmeprüfung
Die Maschinen werden vor dem Versand überprüft, wobei auf die Dreileitungssynchronisation, den mechanischen Betrieb, die elektrischen Steuerungen und die Ziehleistung geachtet wird. Kundenmaterial kann bei vorheriger Musterzustellung zu Testzwecken verwendet werden.
Installation und Inbetriebnahme
Der Support umfasst Fundamentzeichnungen, Installationsüberwachung, Inbetriebnahme, Bedienerschulung, Ersatzteile und Fehlerbehebung aus der Ferne.
ISO 9001:2015— Qualitätsmanagementsystem, das relevante Design-, Herstellungs- und Serviceprozesse abdeckt. Zertifikat Nr. UQ231211R1.
CE-Kennzeichnung— Zur Konformität mit den geltenden europäischen Maschinensicherheitsanforderungen werden Standard-FR-Modelle geliefert. Die mitgelieferte Maschinendokumentation identifiziert die für die bestellte Konfiguration geltenden Richtlinien, Normen und Konformitätsbewertungsgrundlagen.
SGS-Inspektion— Eine Inspektion durch Dritte kann entsprechend den Projektanforderungen und dem vereinbarten Inspektionsumfang vereinbart werden.
Patentiertes Maschinendesign— FangRong hat patentierte Technologien entwickelt, die Bereiche wie Kettenspannung, Mehrstrang-Matrizenhalterung und Schnellwechseldornsysteme abdecken.
Wichtig für EU-Käufer:Die CE-Konformität sollte anhand der vollständigen Maschinenkonfiguration und der zum Zeitpunkt des Inverkehrbringens der Maschine auf dem EU-Markt geltenden Vorschriften bewertet werden. Die genaue Konformitätserklärung und die geltenden EN-Normen sollten mit dem Angebot und der technischen Dokumentation bestätigt werden.
Mindestbestellmenge:1 Satz. Für Wiederholungskäufe oder Projekte mit mehreren Maschinen können Staffelpreise je nach Menge und Konfiguration angeboten werden.
| Bestellmenge | Preise | Notizen |
| 1 Satz | Standardstückpreis – angegeben | Geeignet für Ein-Maschinen-Projekte |
| 2-4 Sätze | Mengenpreis – angegeben | Der Preis richtet sich nach identischen oder kundenspezifischen Konfigurationen |
| 5+ Sätze | Projektpreis – angegeben | Für Sammelbestellungen sind Sonderpreise möglich |
Lieferung bei Standardbestellungen:etwa30-60 Tagefür Standardkonfigurationen FR-50 und FR-76, vorbehaltlich der endgültigen Spezifikationen, des Produktionsplans und der Zahlungsbedingungen.
Lieferung bei Standardbestellungen mit höherer Kapazität:etwa90-120 Tagefür FR-100 und FR-120, je nach Konfiguration und Produktionsplan.
Beschleunigte Bestellungen:Ein beschleunigter Produktionsplan kann vor der Auftragsbestätigung bewertet werden. Die tatsächliche beschleunigte Lieferzeit hängt vom Maschinenmodell, der Anpassung, der Komponentenverfügbarkeit und der Fabrikkapazität ab und sollte im Kaufvertrag bestätigt und nicht als feste Zahl angegeben werden.
Für ein genaues Angebot geben Sie Folgendes an:Materialqualität, anfänglicher Außendurchmesser und Wandstärke, fertiger Außendurchmesser und Wandstärke, Rohr- oder Stangenlänge, erforderliche Leistung, Anzahl der Ziehdurchgänge und Zielanschluss. Diese Parameter bestimmen Maschinentonnage, Werkzeugausstattung und Produktionskonfiguration.
Die automatische rotierende Kaltziehmaschine mit drei Linien ist für den internationalen Transport mit Exportverpackung, Feuchtigkeitsschutz und Korrosionsschutz für freiliegende bearbeitete und mechanische Komponenten vorbereitet. Große Baugruppen können bei Bedarf aufgrund der Containerabmessungen und Transportvorkehrungen getrennt werden.
Vor dem Versand sollten die Packliste, die Maschinenabmessungen, das Bruttogewicht und die Ladeanordnung bestätigt werden, da es sich bei den Maschinen der FR-Serie um lange Geräte mit einer Gesamtlänge von etwa 17 bis 23 Metern handelt. Die Auswahl der Container und die Beladung im Werk müssen daher vor dem Versand und nicht erst nach Fertigstellung der Maschine geplant werden.
Die Modellauswahl hängt hauptsächlich vom Werkstückdurchmesser, dem Material, der erforderlichen Reduzierung pro Durchgang, der Ziehkraft und dem Produktionsvolumen ab. FR-50 und FR-76 eignen sich für kleinere Rohr- und Stangengrößen, während FR-100 und FR-120 für größere Durchmesser und höhere Zuglasten gedacht sind. Geben Sie für eine genaue Empfehlung die Materialqualität, den Anfangsdurchmesser, den Enddurchmesser, die Wandstärke und die erforderliche Leistung an.
Die Maschine kann drei Werkstücke während desselben Ziehzyklus bearbeiten, was sie nützlich macht, wenn das Produktionsvolumen hoch ist, das Werk aber nicht drei separate Ziehbänke installieren möchte. Das Rundschaltsystem überführt das nächste Werkstück in die Ziehposition und reduziert so das wiederholte Be- und Entladen zwischen den Zyklen. Der tatsächliche Produktivitätsvorteil hängt vom Material, der Ziehlänge, der Reduzierung und der Ladezeit ab.
Die Maschine kann für Kohlenstoffstahl, Edelstahl, Kupfer, Aluminium und ausgewählte Legierungsmaterialien konfiguriert werden. Materialstärke und Duktilität bestimmen die erforderliche Ziehkraft, die Formgestaltung und die zulässige Reduzierung. Beispielsweise erfordert rostfreier Stahl normalerweise eine kontrolliertere Reduktion und Schmierung als weichere Kupfer- oder Aluminiumlegierungen.
Typische Reduzierungen liegen bei etwa 25–35 % für Kohlenstoffstahl und 15–25 % für Edelstahl und andere höherfeste Legierungen, abhängig von den Ausgangsbedingungen, der Rohrgeometrie, der Werkzeugausstattung und der Schmierung. Die maximale praktische Reduzierung sollte anhand der tatsächlichen Material- und Abmessungsanforderungen berechnet werden und nicht nur anhand der Nennziehkraft der Maschine ausgewählt werden.
Ja, wenn die richtige Matrize, der richtige Dorn, die richtige Materialvorbereitung und die richtigen Schmierbedingungen verwendet werden. Die dreizeilige Konfiguration ist für das wiederholbare Ziehen von Rohren und Stangen ausgelegt, wobei die endgültige Maßhaltigkeit auch von den eingehenden Materialtoleranzen und dem Werkzeugzustand abhängt. Für Anwendungen, die eine enge Innen-, Außen- oder Wandstärkenkontrolle erfordern, sollte die erforderliche Toleranz vor dem Angebot angegeben werden.
Die Standardkonfiguration kann das Hauptantriebssystem, das Getriebe, den Doppelketten-Ziehmechanismus, den Ziehwagen, den Dreilinien-Matrizenhalter, das Dornsystem, den Drehtisch, die SPS und das HMI-Steuerungssystem umfassen. Die Werkzeugkonfiguration sollte entsprechend den Rohr- oder Stangenabmessungen und dem Material des Kunden bestätigt werden. Bei Bedarf können spezielle Dorne, Matrizen oder automatische Handhabungsgeräte spezifiziert werden.
Die typische Produktionszeit beträgt etwa 30–60 Tage für die Modelle FR-50 und FR-76 und etwa 90–120 Tage für größere Maschinen FR-100 und FR-120. Diese Zeiträume können je nach Maschinenkonfiguration, Werkzeugausstattung, Automatisierung und Produktionsauslastung der Fabrik variieren. Wenn eine beschleunigte Bestellung erforderlich ist, sollte der verfügbare Produktionsslot vor Erteilung der Bestellung bestätigt werden.
Geben Sie die Materialqualität, den Rohr- oder Stangentyp, die Anfangs- und Endabmessungen, die Ziehlänge, die erforderliche Reduzierung, die angestrebte Produktionskapazität, die Werkzeuganforderungen und die Stromversorgung an. Für kommerzielle Angebote sollte der Lieferant außerdem die Mindestbestellmenge, den mengenbasierten Stückpreis, den FOB-Preis und den benannten Abgangshafen, die Standard- oder Expresslieferzeit, die Garantiebedingungen und die enthaltenen Ersatzteile bestätigen. Dadurch wird verhindert, dass die angebotene Maschinenkonfiguration von der Produktionsanforderung abweicht.
Adresse
Nr. 163, Shatong Road, 2. Industriegebiet Shabu, Stadt Dalang, Stadt Dongguan, Guangdong, China
Tel