Nachricht
Nachricht

Bleiben Sie auf dem Laufenden über FangRongs neueste Innovationen, Zertifizierungen, globale Expansionen und erfolgreiche Projektabwicklungen in den Bereichen Automobil, Luft- und Raumfahrt, neue Energie und anderen Hochpräzisionssektoren.

Ist eine Rohrinnengewindeformmaschine die richtige Investition für Ihre Produktionslinie?

Abstrakt:Dieser Leitfaden vonFangRongerklärt, wie aMaschine zum Formen von Rohrinnengewindenfunktioniert, wo es das Gewindeschneiden übertrifft, wie Sie die Gewindequalität bewerten und was Sie prüfen sollten, bevor Sie in eines für Ihre Rohrproduktionslinie investieren.

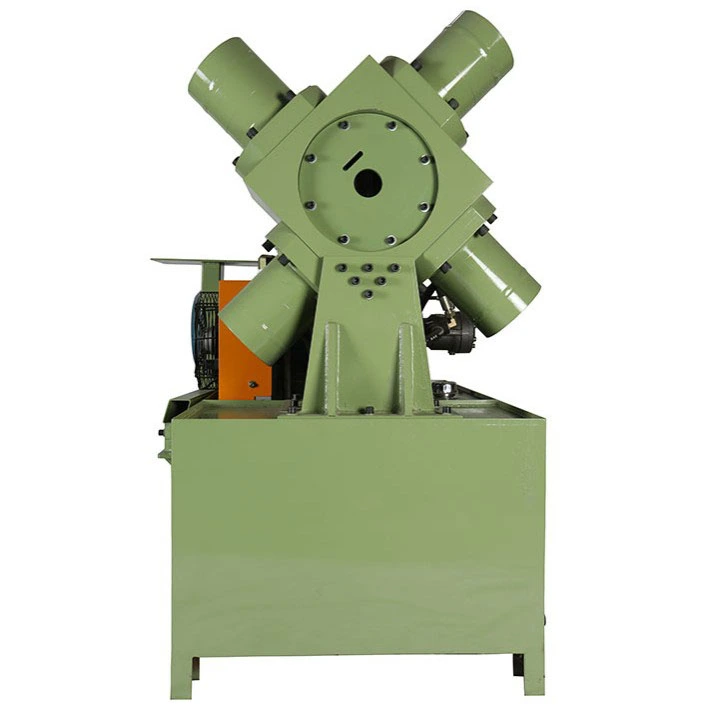
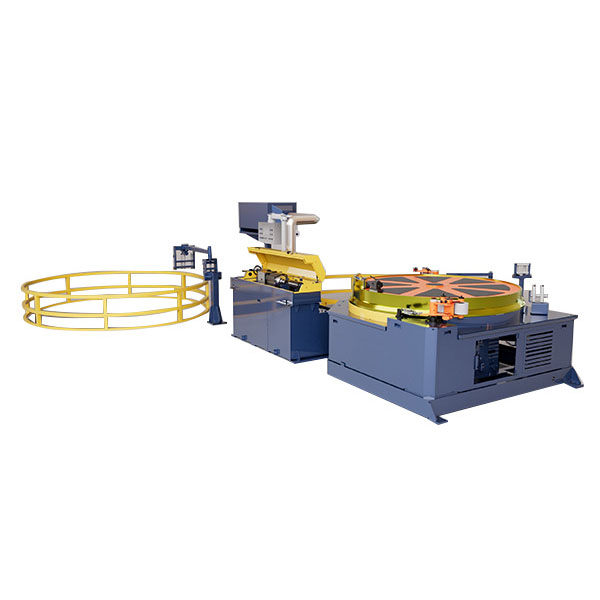
Tube Inner Thread Forming Machine

Inhaltsverzeichnis

1. Warum das Formen von Innengewinden bei vielen Rohranwendungen das Schneiden übertrifft

Die Zuverlässigkeit auf Zhenhua-Niveau ist nicht das Einzige, worauf Käufer bei der Rohrbearbeitung achten. Sie wollen außerdem Fäden, die dem Druck standhalten, ermüdungsbeständig sind und auch bei wiederholter Montage lange halten. FangRong baut einMaschine zum Formen von Rohrinnengewindenaus genau diesem Grund. Anstatt Material mit einem Gewindebohrer wegzuschneiden, wird beim Gewindeformen Metall in das erforderliche Gewindeprofil verdrängt – keine Späne, keine unterbrochene Kornstruktur und typischerweise ein stärkeres Endgewinde.

Diese Unterscheidung ist bei Röhren wichtig. Wenn Sie ein Innengewinde schneiden, entfernen Sie Wandmaterial und erzeugen Spannungskonzentrationen an den Gewindewurzeln. Beim Formen hingegen wird das Material komprimiert und kaltverformt, wodurch die Fadenfestigkeit erhöht und die Oberflächenbeschaffenheit verbessert werden kann. Bei dünnwandigen Rohren, Armaturen, Hydraulikleitungen und strukturellen Rohrbaugruppen führen diese Vorteile oft zu weniger Lecks und einer längeren Lebensdauer.

2. Funktionsweise einer Maschine zum Formen von Rohrinnengewinden

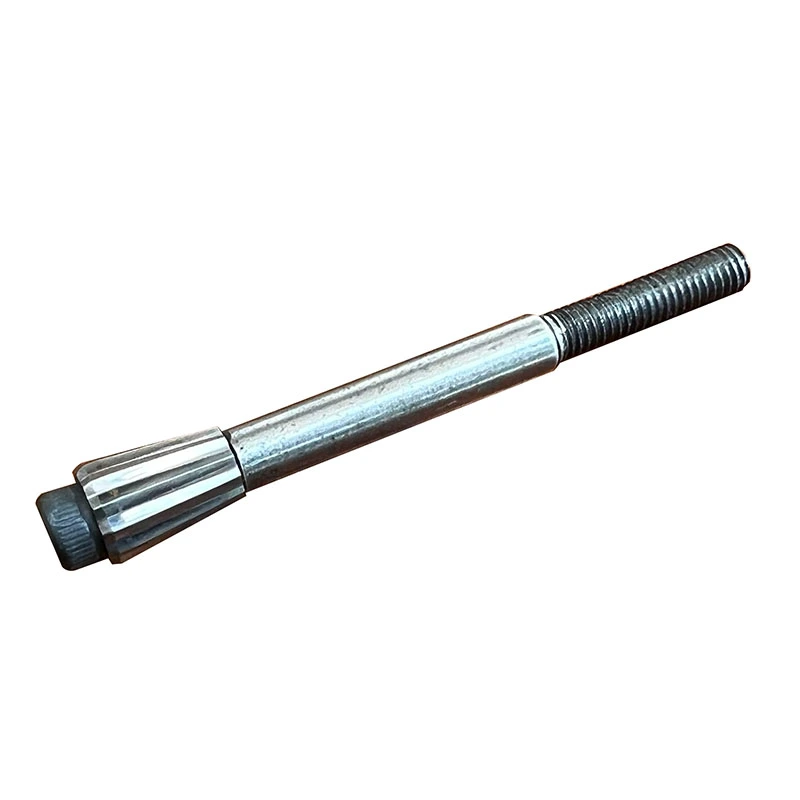
Beim Umformprozess wird anstelle eines Gewindebohrers ein gelapptes oder polygonales Umformwerkzeug verwendet. Das Werkzeug wird in die Rohrbohrung eingeführt und gedreht, wodurch das Material nach und nach nach außen verdrängt wird, um das Innengewinde zu erzeugen. Die Maschine steuert drei Dinge präzise: Drehzahl, Vorschub und Schmierung.

Kernkomponenten einer typischen Maschine:

  • Spindel- und Antriebssystem:Bietet kontrolliertes Drehmoment und konstante Drehzahl.
  • Umformwerkzeughalter:Richtet das Werkzeug konzentrisch zur Rohrbohrung aus, um Gewindeauslauf zu vermeiden.
  • Rohrspanneinheit:Hält das Rohr fest, um Vibrationen und Ovalität beim Formen zu verhindern.
  • Vorschubmechanismus:Steuert, wie schnell das Werkzeug in die Bohrung vordringt.
  • Kühl- und Schmiersystem:Reduziert die Reibung, verlängert die Werkzeuglebensdauer und spült Schmutz weg.
  • Bedienfeld:Legt Geschwindigkeit, Vorschub, Tiefe und Zyklusparameter fest, häufig mit Rezeptspeicherung.

Das Material, das geformt wird, ist wichtig. Weichere und duktilere Metalle – Kupfer, Messing, Aluminium und kohlenstoffarmer Stahl – lassen sich gut formen. Legierungen mit hoher Festigkeit oder geringer Duktilität erfordern möglicherweise eine Prozessanpassung oder sind möglicherweise überhaupt nicht geeignet, weshalb die Materialbestätigung vor der Maschinenspezifikation erfolgen sollte.

3. Gewindequalität: Was zu messen ist und warum

Ein geformtes Gewinde sieht einfach aus, weist jedoch mehrere messbare Merkmale auf, die bestimmen, ob es im Einsatz funktioniert.

  • Schlagdurchmesser:Das wichtigste Maß für Passform und Tragfähigkeit; muss mit der richtigen Lehre überprüft werden.
  • Kleiner Durchmesser:Beeinflusst den Eingriff und das Spiel des passenden Befestigungselements.
  • Gewindewinkel und Profil:Bestätigt, dass das Formwerkzeug die angegebene Form erzeugt hat und keine verzerrte Annäherung vorliegt.
  • Konzentrizität zur Rohrbohrung:Außermittige Gewinde führen zu Quergewinden und Dichtungsfehlern.
  • Oberflächenbeschaffenheit:Geformte Gewinde weisen in der Regel eine glattere Flanke auf als geschnittene Gewinde, was die Abdichtung unterstützt.
  • Rundlauf und Ovalität:Besonders wichtig bei dünnwandigen Rohren, bei denen die Klemmkraft die Bohrung verformen kann.

Die Messung sollte Teil des Qualifizierungsprozesses der Maschine sein und kein nachträglicher Einfall. Zu den bewährten Verfahren gehören Go/No-Go-Gewindemessgeräte, ein Mikrometer für den Flankendurchmesser und das regelmäßige Schneiden von Musterteilen zur Überprüfung des geformten Profils.

4. Schlüsselfaktoren bei der Auswahl einer Maschine

Die Wahl der Maschine hängt von der Rohrgröße, dem Material, der Gewindespezifikation und dem Produktionsvolumen ab. Berücksichtigen Sie diese Faktoren:

  • Rohrdurchmesser- und Wandstärkenbereich:Bestimmt die Spindelgröße, das Klemmdesign und die Werkzeugabmessungen.
  • Gewindegrößen- und Steigungsbereich:Muss Ihr aktuelles und geplantes Produktsortiment abdecken.
  • Materialduktilität:Beeinflusst die Werkzeuglebensdauer, das erforderliche Drehmoment und die Schmierstrategie.
  • Rohrlänge:Beeinflusst die Länge des Maschinenbetts und die Anforderungen an die Unterstützung.
  • Taktzeitziel:Passt Antriebsleistung, Automatisierungsgrad und Lademethode an.
  • Automatisierungsgrad:Manuelle Beladung, halbautomatisch oder vollständig integriert mit Förderbändern und Robotern.
  • Werkzeugverfügbarkeit und Support:Ersatzteilversorgung und Nachschleifservice bestätigen.
  • Qualität und Dokumentation:Prozessaufzeichnungen, Kalibrierungsverfahren und Abnahmetests.

Es hilft auch anzugeben, ob die Maschine eine einzelne Garngröße für große Auflagen oder viele Garngrößen in kleinen Chargen verarbeiten soll. Umrüstzeit und Werkzeugbestand unterscheiden sich zwischen den beiden Szenarien erheblich.

5. Vergleichstabelle: Umformen vs. Gewindeschneiden vs. Gewindefräsen

Die folgende Tabelle vergleicht die drei Hauptmethoden zur Herstellung von Innengewinden in Rohren.

Attribut Innengewindeformen Gewindeschneiden (Schneiden) Gewindefräsen
Chip-Generierung Keiner Hergestellte Chips; Entfernung erforderlich Chips produziert
Fadenstärke Höhere, kaltverformte Kornstruktur Unten, Material an den Wurzeln entfernt Mäßig
Oberflächenbeschaffenheit Ausgezeichnete, brünierte Flanken Gut bis mäßig Gut
Geeignete Materialien Duktile Metalle: Kupfer, Messing, Aluminium, kohlenstoffarmer Stahl Breites Sortiment, auch aus Gusseisen Breites Sortiment
Leistung bei dünnwandigen Rohren Gut, wenn das Klemmen gut kontrolliert wird Gefahr von Verformungen und Dünnwandrissen Gut
Standzeit Lange in duktilen Materialien Kürzer; Bruchgefahr bei kleinen Größen Lang
Zykluszeit Schnell für kleine bis mittlere Fäden Schnell Langsamer
Beste Passform Großvolumige Rohrverschraubungen, hydraulische und pneumatische Teile Allgemeine Bearbeitung, geringe Stückzahl Große Durchmesser, schwierige Materialien

In der Praxis nutzen viele Rohrwerkstätten das Umformen für ihre volumenstärksten und qualitätsempfindlichsten Gewindegrößen und halten Gewindeschneiden oder Fräsen für ungewöhnliche Arbeiten bereit.

6. Einbau der Maschine in Ihre bestehende Linie

Eine Umformmaschine arbeitet selten alleine. Planen Sie die Verbindung zum Rohrschneiden, zur Endbearbeitung, zum Entgraten, Reinigen und Prüfen.

  • Stromaufwärts:Rohre sollten mit quadratischen, gratfreien Enden abgelängt werden. Schlechte Endbedingungen führen zu einer Fehlausrichtung des Werkzeugs.
  • Klemmung und Unterstützung:Lange Rohre benötigen Stützböcke oder Rollenvorrichtungen, um ein Durchhängen beim Formen zu verhindern.
  • Schmierungsmanagement:Zentralisierte oder Umwälzsysteme senken die Kosten für Verbrauchsmaterialien und halten den Arbeitsbereich sauber.
  • Stromabwärts:Eine schnelle Messgeräteprüfung an der Maschine erkennt Abweichungen, bevor die Teile in die Endmontage gelangen.
  • Rückverfolgbarkeit:Erfassen Sie Maschinenparameter pro Charge, damit die Garnqualität auf die Einstellungen zurückgeführt werden kann.

FangRong liefert auch zugehörige Rohrbearbeitungsgeräte wie Kaltziehmaschinen, Ziehsteine ​​und Richtmaschinen, wodurch es einfacher ist, eine zusammenhängende Linie anstelle nicht übereinstimmender Einzeleinheiten festzulegen.

7. Häufig gestellte Fragen (FAQ)

F1: Wofür wird eine Rohrinnengewindeformmaschine verwendet?
A: Es formt Innengewinde in Rohrbohrungen, indem es Metall verdrängt, anstatt es zu schneiden. Es wird für Armaturen, hydraulische und pneumatische Komponenten, strukturelle Rohrbaugruppen und andere Teile verwendet, die starke, spanfreie Innengewinde erfordern.

F2: Ist das Gewindeformen stärker als das Gewindeschneiden?
A: In duktilen Materialien weisen geformte Gewinde typischerweise eine bessere Ermüdungsbeständigkeit und eine glattere Oberfläche auf, da die Kornstruktur kaltverformt und nicht geschnitten wird. Die tatsächliche Leistung hängt vom Material, der Wandstärke und der Prozesskontrolle ab.

F3: Welche Materialien können geformt werden?
A: Kupfer, Messing, Aluminium und kohlenstoffarme Stähle lassen sich gut formen. Legierungen mit hoher Festigkeit oder geringer Duktilität erfordern möglicherweise eine Prozessanpassung oder sind möglicherweise nicht geeignet. Bestätigen Sie das Material vor der Spezifizierung mit dem Maschinenlieferanten.

F4: Kann die Maschine dünnwandige Rohre verarbeiten?
A: Ja, vorausgesetzt Klemmkraft und Unterstützung sind richtig ausgelegt. Das Umformen dünner Wände erfordert eine sorgfältige Klemmung, um Ovalität und Verformung zu vermeiden.

F5: Was bestimmt den Gewindegrößenbereich?
A: Spindelleistung, Werkzeugabmessungen und Rohrbohrungsdurchmesser. Geben Sie bei der Anfrage einer Maschine sowohl Ihr aktuelles Produktsortiment als auch geplante zukünftige Größen an.

F6: Wie wird die Garnqualität überprüft?
A: Verwenden Sie Gut/Schlecht-Gewindelehren und Steigungsdurchmesser-Mikrometer sowie regelmäßiges Schneiden von Musterteilen. Insbesondere bei dünnwandigen Rohren sollten auch Konzentrizität und Ovalität überprüft werden.

F7: Welche Informationen werden für ein Maschinenangebot benötigt?
A: Material, Rohrdurchmesser und Wandstärke, Gewindespezifikation, Rohrlänge, Produktionsvolumen, Automatisierungsanforderungen und etwaige Einschränkungen beim Anlagenlayout.

8. Lassen Sie sich von FangRong bei der Spezifikation Ihrer Maschine unterstützen

Die richtige Rohrinnengewindeformmaschine wird durch Ihr Material, Ihre Rohrabmessungen, Ihre Gewindespezifikation und Ihr Produktionsvolumen definiert – nicht durch eine allgemeine Katalogseite. FangRong arbeitet mit Rohrverarbeitern zusammen, um Maschinenkonfiguration, Werkzeuge und Linienintegration an reale Produktionsbedingungen anzupassen. Teilen Sie uns Ihr Material, Ihre Produktspezifikationen, Ihren Produktionsprozess und Ihre Ausrüstungsanforderungen mit, und wir können geeignete Kaltziehmaschinen, Ziehsteine, Richtmaschinen und maßgeschneiderte Lösungen für Ihre Anwendung besprechen. Ganz gleich, ob Sie eine einzelne Formstation hinzufügen oder eine komplette Rohrbearbeitungslinie aufbauen, unser Team kann Ihnen dabei helfen, diese gleich beim ersten Mal richtig zu spezifizieren.Kontaktieren Sie unsTeilen Sie uns noch heute Ihre Rohr- und Gewindedetails mit und wir werden Ihnen mit einer Maschinenempfehlung und einem Kostenvoranschlag antworten.Kontaktieren Sie unsJetzt können Sie Ihr Projekt vorantreiben.

Ähnliche Neuigkeiten
Hinterlassen Sie mir eine Nachricht
X
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu. Datenschutzrichtlinie
AblehnenAkzeptieren