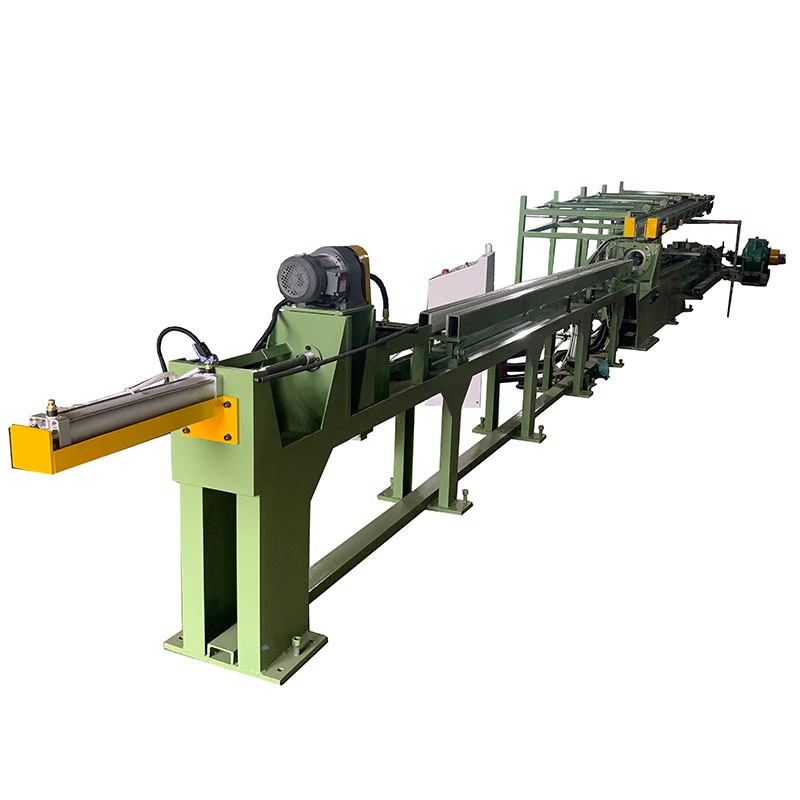
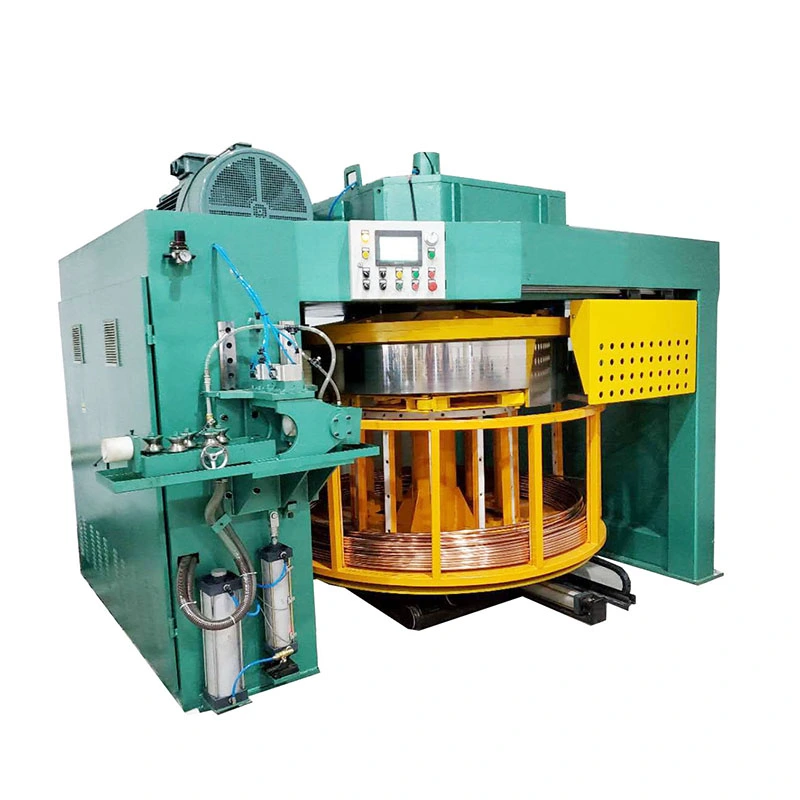
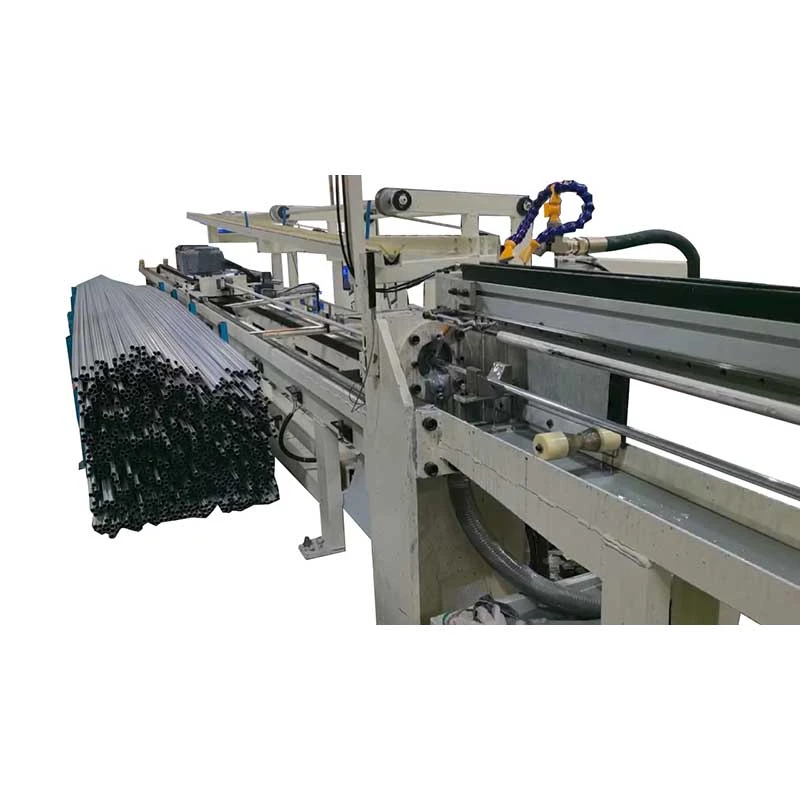
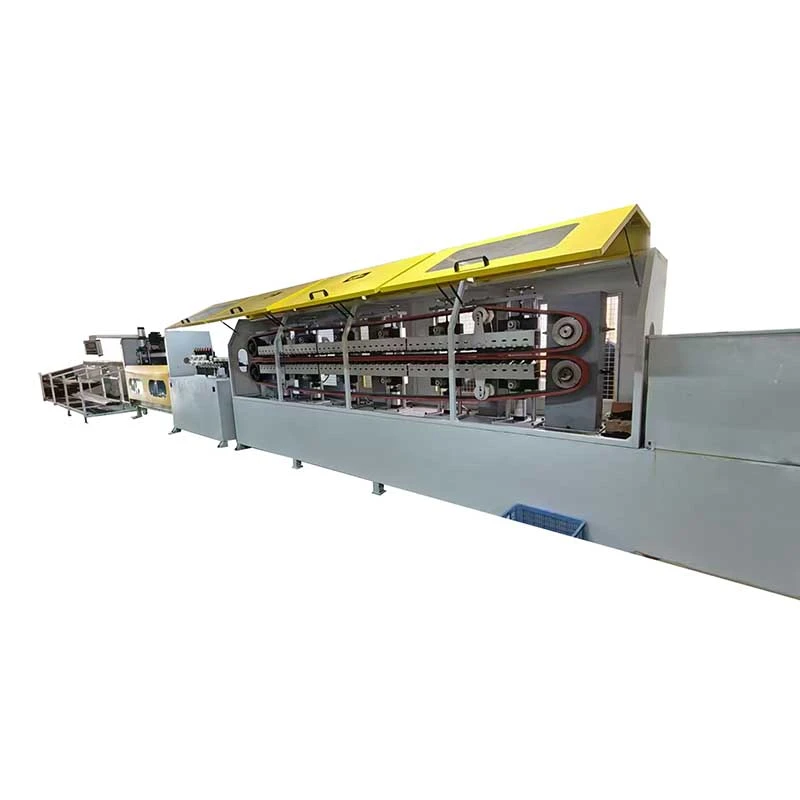
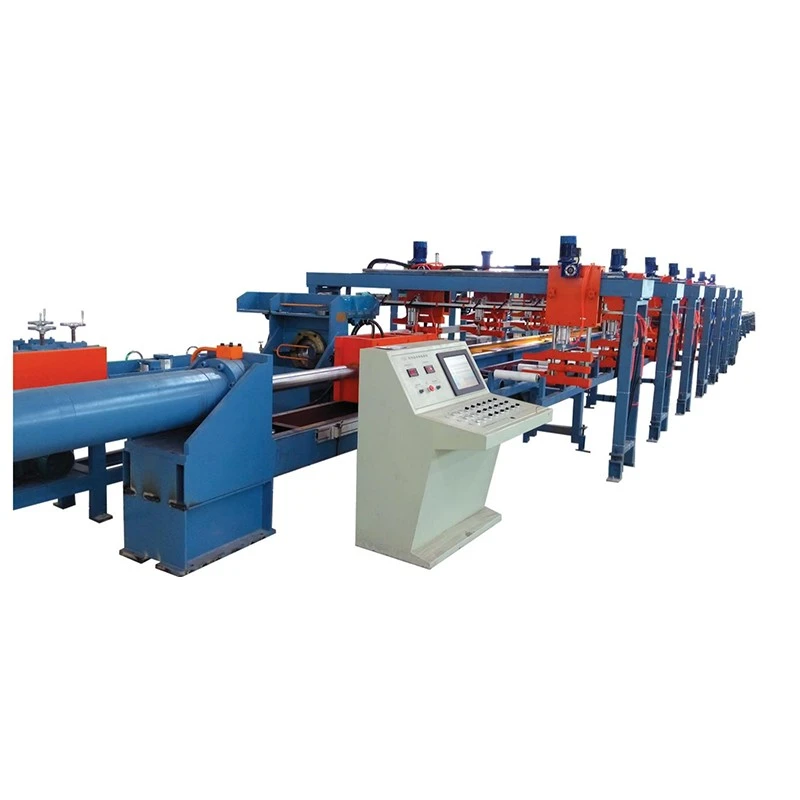
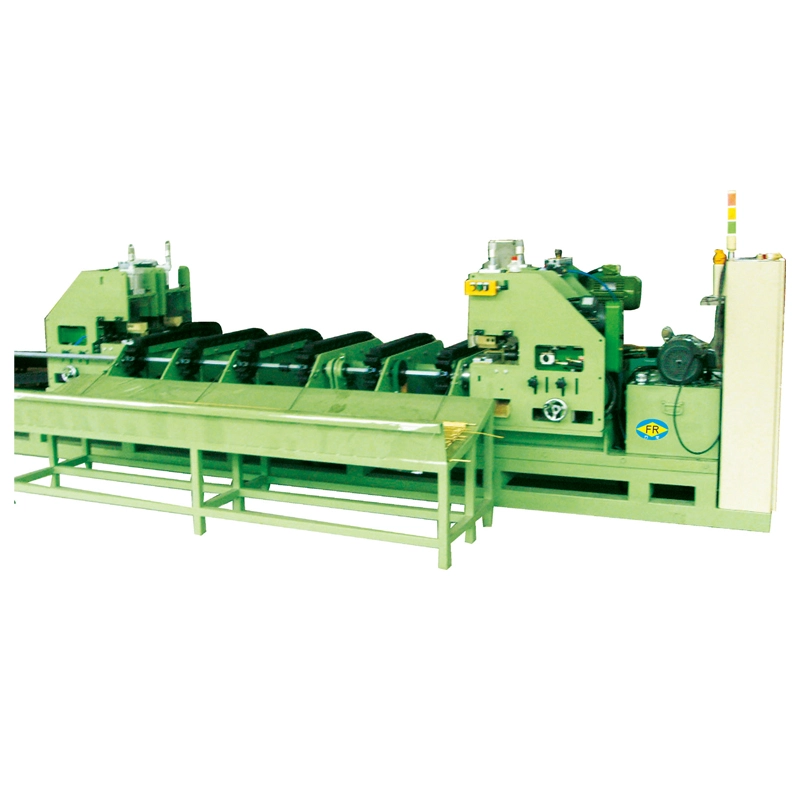
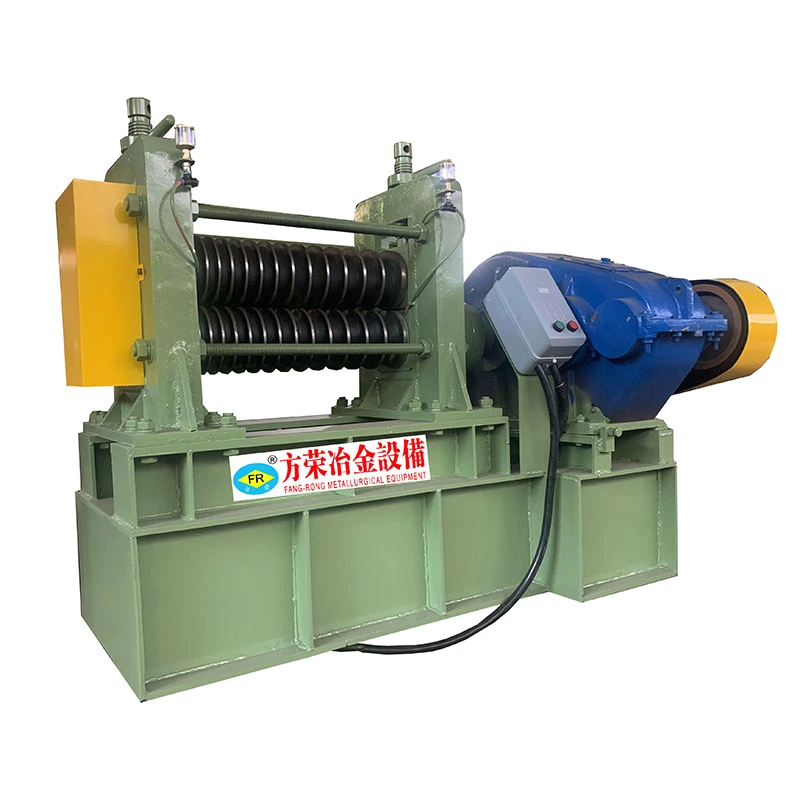
Walzen und Ziehen erfüllen im selben Umformprozess unterschiedliche Aufgaben. Der Rollkopf verkleinert und formt den Abschnitt zunächst um, während der Ziehstein das Material auf sein Endmaß bringt. FangRongsRollziehmaschinekombiniert diese beiden Vorgänge für Stahlprodukte, die vor dem endgültigen Ziehvorgang eine kontrollierte Verformung erfordern, insbesondere S55C, 20CrMo und ähnliche Stähle mit einer Zugfestigkeit von bis zu 900 MPa.
Warum vor dem Zeichnen rollen?
Ein herkömmlicher Ziehstein führt den Großteil der Querschnittsreduzierung in einer Verformungszone durch. Beim Vierwalzensystem wird ein Teil der Durchmesserreduzierung durch den Rollkopf durchgeführt, bevor das Material die Matrize erreicht. Die rollierende Reduzierung beträgt typischerweise5–15 %, wodurch der Abschnitt schrittweise geändert wird, anstatt sich ausschließlich auf den endgültigen Ziehstein zu verlassen.
Diese Anordnung kann dazu beitragen, die Verformung härterer Stähle zu kontrollieren und bietet dem Bediener eine weitere Prozessvariable bei der Arbeit mit Produkten, die sich nur schwer direkt ziehen lassen. Der kombinierte Prozess kann auch die Konsistenz des fertigen Abschnitts verbessern und zu einem Grad an Geradheit beitragen≤1mm/munter geeigneten Produktionsbedingungen.
Der Rollenkopf bestimmt, was die Matrize fertigstellen muss
Der Vierwalzenkopf ist nicht einfach eine zusätzliche Untersetzungseinheit. Rollengeometrie, Material und Oberflächenbeschaffenheit müssen zum Werkstück passen. Wenn die Walzenoberfläche nicht für die Stahlsorte oder den Schmierzustand geeignet ist, können Walzenspuren auf das Produkt übertragen werden, bevor es den Ziehstein erreicht.
Daher konfiguriert FangRong die Walzenmaterialien und die Oberflächenbeschaffenheit entsprechend dem verarbeiteten Material. Dies gilt insbesondere für Führungsschienen, Schieber und Linearbewegungsprofile, bei denen die Oberflächenbeschaffenheit Teil der funktionalen Anforderung und nicht nur eine Frage des Aussehens ist.
FR-30, FR-45 und FR-65 decken unterschiedliche Zuglasten ab
| Modell |
Ziehkraft |
Typische Konfiguration |
| FR-30 |
300kN / 30T |
Für geringere Zugkräfte innerhalb der Serie |
| FR-45 |
450 kN / 45 t |
Mittlere Kapazität |
| FR-65 |
650–750 kN / 65–75 t |
Hochleistungskonfiguration mit zwei Ketten |
DerFR-65verwendet einen Doppelkettenantrieb mit geraden Hochleistungsketten mit 200 mm Teilung, ein ZFY560-Untersetzungsgetriebe mit einer Übersetzung von 112 und einen Z4-280-41-Gleichstrommotor mit einer Nennleistung von 166 kW. Das Antriebssystem nutzt eine Siemens 6RA80-Steuerung, während Inovance PLC/HMI für die Maschinensteuerung sorgt.
Lange Abschnitte erfordern mehr als nur hohe Tonnage
Der FR-65 hat eine Nennziehgeschwindigkeit von ca. 13 m/min, einen variablen Geschwindigkeitsbereich von 0–37 m/min, eine effektive Ziehlänge von 12 m und eine Bettlänge von bis zu 16 m. Seine ungefähre Grundfläche beträgt 31 × 4,1 m.
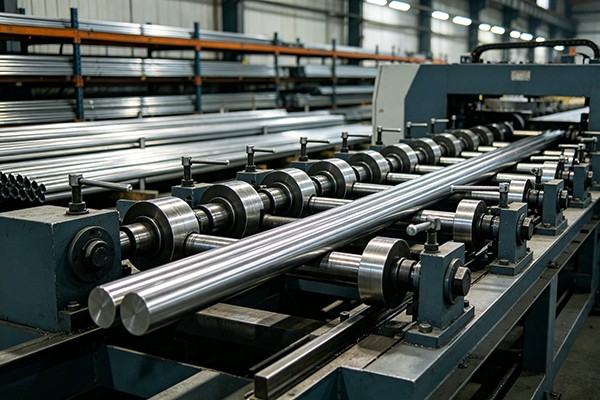
Bei langen Führungsschienen und Strukturprofilen sind neben der Nennzugkraft auch der verfügbare Hub und die Maschinenauslegung von Bedeutung. Das Werkstück muss während des gesamten Walz- und Ziehvorgangs ordnungsgemäß abgestützt und ausgerichtet bleiben. andernfalls kann die zusätzliche Zugleistung eine schlechte Materialführung nicht ausgleichen.
Wo Rollziehen zum Produktionsweg passt
Diese Maschine ist für Anwendungen gedacht, bei denen die Kombination aus kontrolliertem Walzen und Endziehen einen praktischen Vorteil gegenüber dem alleinigen Ziehen bietet. Typische Produkte sind:Führungsschienen, Schieber, Präzisionslinearkomponenten und StrukturprofileHergestellt aus mittel- und hochfesten Stählen.
Das Verfahren ist am nützlichsten, wenn das Produkt sowohl Schnittgenauigkeit als auch kontrollierte mechanische Verformung erfordert. Für ein einfaches Produkt mit geringer Reduktion bietet das Hinzufügen einer Walzstufe möglicherweise nur geringe Vorteile. Bei härteren Stählen oder Profilen, die eine kontrolliertere Formgebung erfordern, kann die zusätzliche Verformungsstufe den Ziehprozess einfacher handhaben.


 Whatsapp