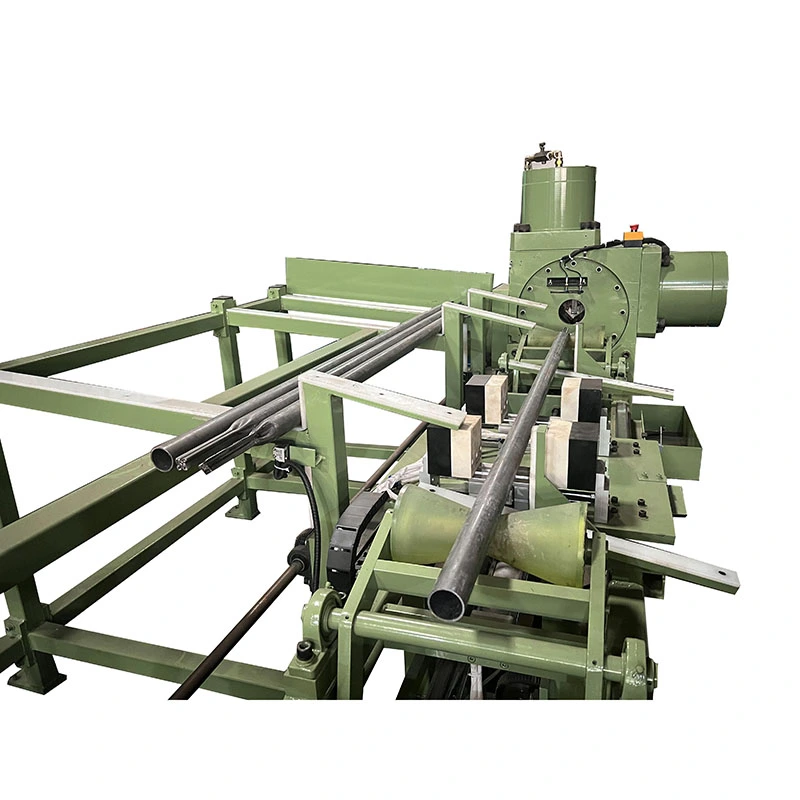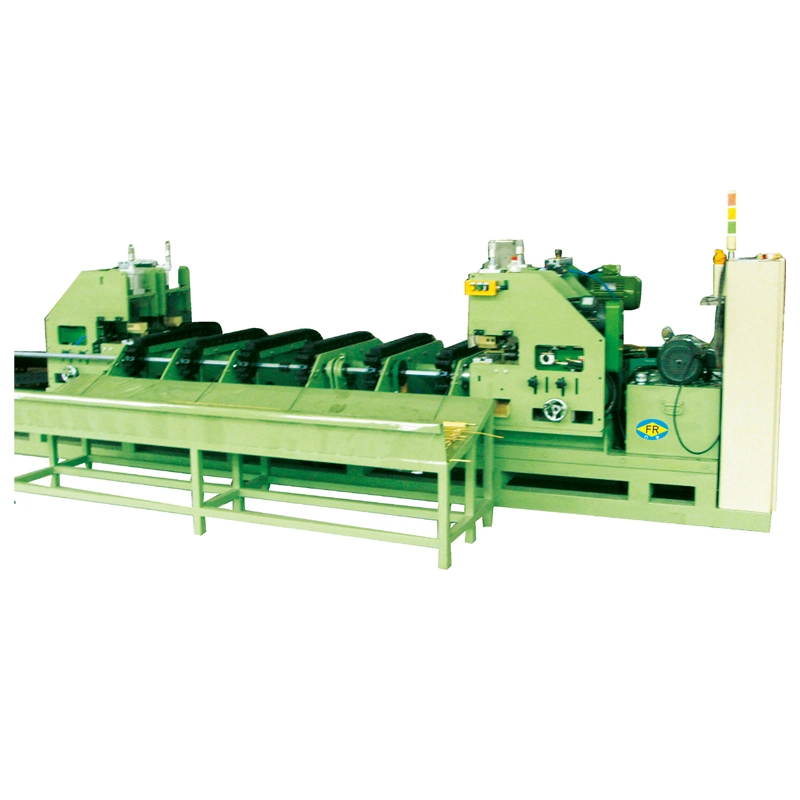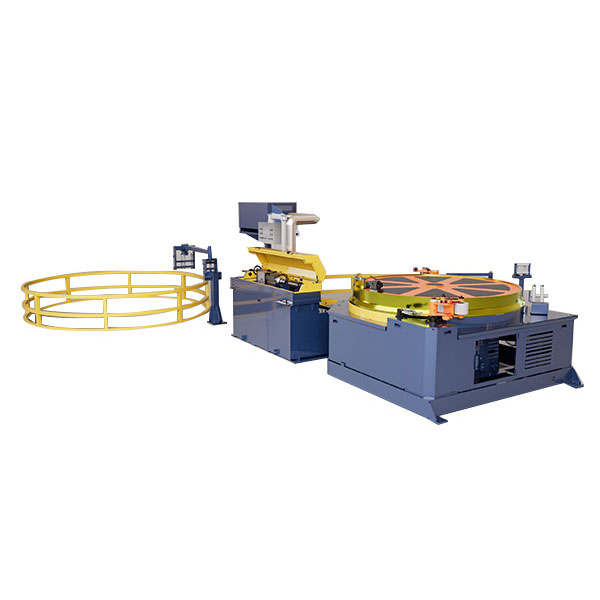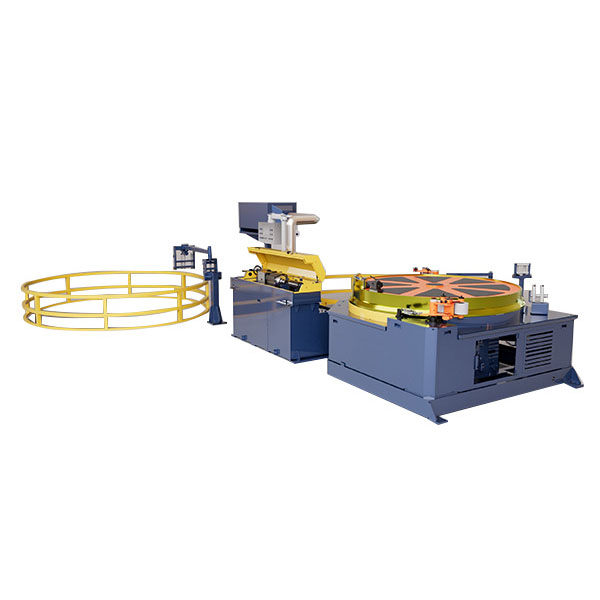


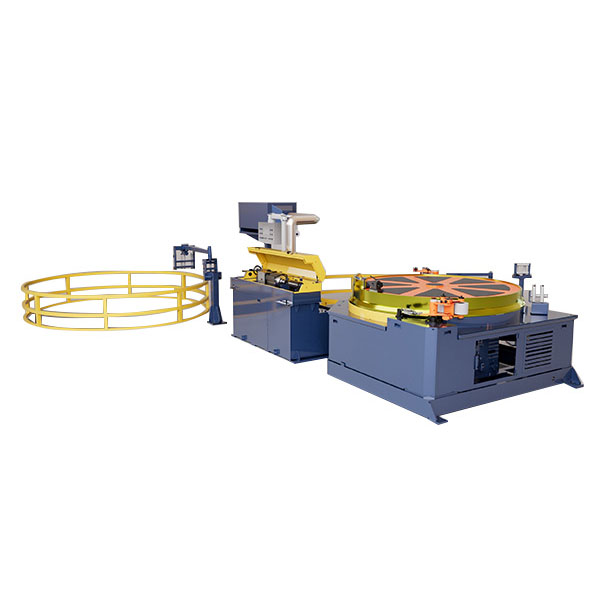
FangRongbietet dieMaschine zum Formen von Rohrinnengewindenzum Formen kontinuierlicher Innengewinde und Spiralnuten in Kupfer-, Edelstahl-, Messing- und Aluminiumrohren. Mit FR-8- und FR-12-Konfigurationen, die Rohrdurchmesser von 5–15 mm und Ziehgeschwindigkeiten von bis zu 60 m/min abdecken, ist die Ausrüstung für die effiziente Rohrverarbeitung in den Bereichen HVAC, Kühlung, flexible Schläuche und Präzisionsrohrherstellung konzipiert.
Das Formen von Innengewinden und Nuten ist ein wichtiger Prozess für Hersteller von Hochleistungsmetallrohren, flexiblen Rohren, Wärmetauscherrohren und speziellen Flüssigkeitsübertragungskomponenten. Im Gegensatz zu intermittierenden Bearbeitungsvorgängen kann ein kontinuierliches Formungssystem Rohrzuführung, Innenprofilformung, kontrolliertes Ziehen und automatisches Aufwickeln in einem Produktionsablauf kombinieren. Dies trägt dazu bei, wiederholte Handhabungen zu reduzieren und gleichzeitig eine stabile Rohrbewegung und konsistente Formbedingungen aufrechtzuerhalten.
Die Rohrinnengewindeformmaschine von FangRong ist in den Konfigurationen FR-8 und FR-12 erhältlich. Das Modell FR-8 unterstützt Rohrdurchmesser von 5–10 mm mit Ziehgeschwindigkeiten von 15–30 m/min, während das Modell FR-12 Rohre von 8–15 mm mit 40–60 m/min verarbeitet. Die endgültige Konfiguration kann an Rohrmaterial, Wandstärke, Innenprofil, Steigung, Produktionsgeschwindigkeit und Spulendurchmesser angepasst werden.
Inhaltsverzeichnis
- Wie funktioniert eine Maschine zum Formen von Rohrinnengewinden?
- Was sind die Hauptmerkmale des kontinuierlichen Innengewindeformens?
- Was sind die wichtigsten Maschinenspezifikationen?
- Wie sollten Hersteller die richtige Maschine auswählen?
- Wo wird diese Maschine verwendet?
- Welche Produktionsprobleme können damit gelöst werden?
- Wie geht FangRong an die Maschinenfertigung heran?
- Häufig gestellte Fragen
- Wie können Sie Ihr Rohrverarbeitungsprojekt starten?
Wie funktioniert eine Maschine zum Formen von Rohrinnengewinden?
Eine Maschine zum Formen von Rohrinnengewinden ist auf eine kontinuierliche Rohrbewegung ausgelegt. Anstatt einzelne Rohrabschnitte separat zu verarbeiten, gelangt der Schlauch in das Zuführsystem und bewegt sich kontinuierlich durch den internen Formabschnitt. Ein kontrolliertes Formwerkzeug erzeugt das erforderliche spiralförmige Gewinde oder die erforderliche Nut auf der Innenfläche, während das Traktionssystem eine stabile Bewegung aufrechterhält.
1. Kontrollierte Sondenernährung
Der Zuführbereich führt das Rohr mit kontrollierter Geschwindigkeit zum Formbereich. Eine genaue Ausrichtung ist wichtig, da eine übermäßige Abweichung die Formungstiefe, die Steigungskonsistenz und das endgültige Innenprofil beeinträchtigen kann.
2. Interne Profilbildung
Das Umformsystem erzeugt das innere Spiralprofil durch kontrollierte Verformung, anstatt sich auf herkömmliches Materialentfernungsschneiden zu verlassen. Dieses Verfahren eignet sich besonders für die kontinuierliche Produktion, bei der stabile Teilung und wiederholbare Innengeometrie wichtig sind.
3. Zeichnen und Traktion
Nach Eintritt in die Formsektion wird das Rohr kontinuierlich durch die Maschine gezogen. Die Ziehkraft und die Arbeitsgeschwindigkeit können je nach Rohrmaterial und -abmessungen angepasst werden, um stabile Produktionsbedingungen aufrechtzuerhalten.
4. Automatisches Aufwickeln
Sobald das Innenprofil geformt ist, kann das fertige Rohr automatisch zu einem Coil aufgewickelt werden. Dies reduziert die manuelle Zwischenbearbeitung und erleichtert die Verbindung des Prozesses mit vor- oder nachgeschalteten Rohrverarbeitungsgeräten.
Was sind die Hauptmerkmale des kontinuierlichen Innengewindeformens?
Für Rohrhersteller wird die Maschinenleistung nicht allein durch die Umformfähigkeit bestimmt. Eine kontinuierliche Produktion erfordert außerdem koordinierte Zuführ-, Traktions-, Werkzeug- und Wickelsysteme.
- Kontinuierliche Verarbeitung:Rohrformen, Ziehen und Wickeln können als zusammenhängender Produktionsprozess ablaufen.
- Interne Helixformung:Das Formsystem erzeugt Innengewinde oder Nuten entlang der Rohrlänge.
- Kompatibilität mehrerer Materialien:Konfigurationen können für Kupfer-, Edelstahl-, Messing-, Aluminium- und andere geeignete Metallrohre entwickelt werden.
- Einstellbare Produktionsparameter:Arbeitsgeschwindigkeit und Ziehbedingungen können je nach Material- und Rohrspezifikation ausgewählt werden.
- Automatischer Aufzug:Fertige Rohre können in Spulen gesammelt werden, was den zusätzlichen Aufwand beim Umwickeln reduziert.
- Integration in die Produktionslinie:Die Ausrüstung kann für den Anschluss an bestehende Rohrverarbeitungslinien konfiguriert werden.
- Sonderwerkzeuge:Formwerkzeuge können an die erforderlichen Rohrabmessungen, Steigungen und Innenprofile angepasst werden.
Was sind die wichtigsten Maschinenspezifikationen?
FangRong bietet derzeit zwei Standardkonfigurationen für unterschiedliche Rohrgrößen und Produktionsanforderungen an. Die folgenden Spezifikationen dienen als praktischer Leitfaden für die erste Maschinenauswahl.
| Spezifikation | FR-8 | FR-12 |
|---|---|---|
| Ziehkraft | 2 T | 5 T |
| Rohrdurchmesser | 5–10 mm | 8–15 mm |
| Zeichengeschwindigkeit | 15–30 m/min | 40–60 m/min |
| Spulendurchmesser | 600–1000 mm | 800–1200 mm |
| Hauptmotor | 15 kW | 22 kW |
| Variabler Treiber | 18 kW | 30 kW |
Die tatsächlichen Betriebsparameter sollten anhand des Rohrmaterials, des Außendurchmessers, der Wandstärke, des erforderlichen Innenprofils, der Steigung, der Produktionskapazität und der Anforderungen an die fertige Spule bestätigt werden. Kundenspezifische Konfigurationen sind verfügbar, wenn Standardspezifikationen nicht vollständig mit einer Produktionslinie übereinstimmen.
Wie sollten Hersteller die richtige Maschine auswählen?
Die Auswahl einer Innengewindeformmaschine nur aufgrund der Motorleistung oder Höchstgeschwindigkeit kann zu einer ungeeigneten Produktionskonfiguration führen. Ein zuverlässigerer Ansatz besteht darin, den gesamten Rohrbearbeitungsbedarf zu bewerten.
Rohrmaterial
Kupfer, Edelstahl, Messing und Aluminium haben unterschiedliche mechanische Eigenschaften und Umformverhalten. Die gewählten Umformkräfte, Werkzeuge und Betriebsparameter sollten daher dem zu verarbeitenden Material entsprechen.
Rohrdurchmesser und Wandstärke
Die Rohrabmessungen haben direkten Einfluss auf die Maschinenkonfiguration. FR-8 ist für Rohre von 5–10 mm ausgelegt, während FR-12 Rohre von 8–15 mm abdeckt. Wenn Sie eine individuelle Konfiguration anfordern, sollten Sie auch die Wandstärke angeben.
Anforderungen an Innengewinde oder Nut
Das erforderliche Innenprofil und die Teilung bestimmen das geeignete Umformwerkzeug. Hersteller, die mehrere Rohrspezifikationen herstellen, sollten bei der Planung der Ausrüstung die Flexibilität der Werkzeuge berücksichtigen.
Produktionsgeschwindigkeit
Der Zieloutput ist ein weiterer wichtiger Faktor. Für die Produktion mit mäßiger Geschwindigkeit und kleineren Rohren kann die FR-8-Konfiguration geeignet sein. Höhere Geschwindigkeitsanforderungen und eine größere Zugkraft können die FR-12-Konfiguration erfordern.
Fertiger Spulendurchmesser
Das Wickelsystem sollte zusammen mit der erforderlichen fertigen Spulengröße berücksichtigt werden. Unterschiedliche Produktionslayouts erfordern möglicherweise unterschiedliche Wickelkonfigurationen und Handhabungsanordnungen.
Wo wird diese Maschine verwendet?
Die kontinuierliche Innengewinde- und Nutformung kann eine Reihe von Rohrherstellungsanwendungen unterstützen, bei denen die Innengeometrie zur Produktleistung oder zu Montageanforderungen beiträgt.
- Produktion von HVAC- und Klimaanlagenrohren
- Bearbeitung von Kühl- und Wärmetauscherrohren
- Herstellung flexibler Edelstahlschläuche
- Herstellung von Gasschläuchen
- Wasserversorgungs- und Sanitärkomponenten
- Herstellung von Wellrohren aus Metall
- Flexible Schläuche für die Automobilindustrie
- Industrielle Flüssigkeitsübertragungsschläuche
- Präzisionsfertigung von Metallrohren
Für Kupferrohranwendungen können interne spiralförmige Nuten für spezielle Wärmeübertragungsanwendungen in Klima- und Kühlsystemen geformt werden. Die endgültigen Werkzeug- und Betriebsparameter sollten anhand der tatsächlichen Rohrspezifikation und -anwendung ermittelt werden.
Welche Produktionsprobleme können damit gelöst werden?
Die herkömmliche Rohrverarbeitung kann mehrere unabhängige Vorgänge, manuelle Zuführung, wiederholte Justierung und separates Zurückspulen umfassen. Diese Schritte können die Bearbeitungszeit verlängern und Möglichkeiten für Ausrichtungs- oder Konsistenzprobleme mit sich bringen.
| Produktionsherausforderung | Kontinuierlicher Umformansatz | Potenzieller Produktionsvorteil |
|---|---|---|
| Wiederholte manuelle Zuführung | Kontinuierliche Sondenernährung | Weniger Zwischenhandling |
| Instabile Rohrausrichtung | Kontrollierte Zuführung und Positionierung | Konsistentere Umformbedingungen |
| Separate Umformvorgänge | Integriertes Formen und Ziehen | Vereinfachter Produktionsablauf |
| Manuelles Zurückspulen | Automatische Spulenwicklung | Reduzierter Aufwand nach dem Formen |
| Unterschiedliche Röhrenspezifikationen | Konfigurierbare Werkzeuge und Parameter | Größere Produktionsflexibilität |
Der Hauptwert der kontinuierlichen Konfiguration ist die Prozesskoordination. Durch die Zusammenführung von Vorschub, Innenformung, Zug und Aufwickeln in einem Produktionsablauf können Bediener mehr Zeit für die Parameterkontrolle und Qualitätsprüfung aufwenden, anstatt Rohrabschnitte zwischen separaten Vorgängen zu übertragen.
Wie geht FangRong an die Maschinenfertigung heran?
FangRong ist seit 1998 in den Bereichen Kaltziehen, Richten und der damit verbundenen Herstellung metallurgischer Geräte tätig. Der Herstellungsprozess umfasst technisches Design, Strukturfertigung, Bearbeitung, Herstellung von Formwerkzeugen, Montage, Kalibrierung und Prüfung.
Wichtige mechanische Komponenten wie Ziehmatrizen, Führungsräder und Innenformköpfe werden entsprechend ihrer betrieblichen Anforderungen gefertigt. Je nach Bauteil werden Bearbeitungs- und Wärmebehandlungsprozesse eingesetzt, um die Maßhaltigkeit und Serviceleistung zu unterstützen.
Vor dem Versand wird die komplette Ausrüstung auf mechanische Struktur, Getriebebetrieb, Umformkomponenten, elektrische Steuerung, Rohrbewegung und Koordination zwischen Antriebs- und Steuerungssystem überprüft. Auch kundenspezifische Maschinen können gemäß vereinbarter Rohrspezifikationen und Produktionsanforderungen geprüft werden.
Qualität und technische Qualifikationen
- ISO 9001-Zertifizierung
- CE-Konformität
- SGS-Inspektionsunterstützung
- 32 Erfindungspatente
- Mehr als 100 Gebrauchsmusterpatente
- Produktionsstätten in Dongguan und Yangjiang, Guangdong
- Mehr als 26 Jahre Erfahrung mit verwandter metallurgischer Ausrüstung
FangRong bietet außerdem Installationsanleitungen, Bedienerschulungen, technischen Support und Ersatzteildienste. Die Standardgarantiezeit beträgt 12 Monate, ausgenommen normale Verschleißteile.
Häufig gestellte Fragen zu Maschinen zum Formen von Rohrinnengewinden
Welche Materialien können verarbeitet werden?
Die Maschine kann für Kupfer-, Edelstahl-, Messing-, Aluminium- und andere geeignete Metallrohre konfiguriert werden. Die Umformbedingungen hängen von den Materialeigenschaften, den Rohrabmessungen und dem erforderlichen Innenprofil ab.
Welchen Rohrdurchmesser vertragen die Standardmodelle?
FR-8 ist für Rohrdurchmesser von 5–10 mm ausgelegt, während FR-12 8–15 mm abdeckt. Für Anwendungen außerhalb dieser Standardbereiche können kundenspezifische Konfigurationen besprochen werden.
Was ist der Unterschied zwischen FR-8 und FR-12?
FR-8 bietet eine Ziehkraft von 2 T und einen Ziehgeschwindigkeitsbereich von 15–30 m/min. FR-12 bietet eine Ziehkraft von 5 T und einen Ziehgeschwindigkeitsbereich von 40–60 m/min, sodass sich die beiden Konfigurationen für unterschiedliche Rohrgrößen und Produktionsanforderungen eignen.
Können Innengewinde oder Nuten durchgehend geformt werden?
Ja. Die Maschine ist für die kontinuierliche Rohrbewegung ausgelegt und kann entlang der erforderlichen Rohrlänge ein spiralförmiges Innengewinde oder eine Nut formen, ohne jeden Rohrabschnitt separat zu bearbeiten.
Kann es in eine bestehende Produktionslinie integriert werden?
Ja. Die Ausrüstung kann in vor- oder nachgeschaltete Rohrverarbeitungssysteme integriert werden. Die Verbindungsmethode sollte entsprechend der Rohrzuführung, der Produktionsgeschwindigkeit, der Spulenhandhabung und dem bestehenden Fabriklayout geplant werden.
Welche Informationen sollten bei der Anfrage eines Maschinenangebots angegeben werden?
Hersteller sollten Rohrmaterial, Außendurchmesser, Wandstärke, Innengewinde- oder Rillenprofil, Steigung, angestrebte Produktionsgeschwindigkeit, fertigen Spulendurchmesser, erwartete Produktionskapazität und gegebenenfalls Informationen zur vorhandenen Produktionslinie angeben.
Kann die Maschine individuell angepasst werden?
Ja. Maschinenkonfiguration, Formwerkzeuge, Arbeitsparameter und Produktionslinienanordnungen können je nach Rohrmaterial, Abmessungen, Formanforderungen und Produktionsbedingungen angepasst werden.
Wie können Sie Ihr Rohrverarbeitungsprojekt starten?
Die Wahl der richtigen Innenumformausrüstung erfordert mehr als nur den Vergleich der Maschinenspezifikationen. Rohrmaterial, Durchmesser, Wandstärke, Innenprofil, Steigung, Zielgeschwindigkeit, Spulenabmessungen und Anforderungen an die Linienintegration sollten alle zusammen berücksichtigt werden. Wenn Sie eine neue Rohrproduktionslinie planen oder einen bestehenden Prozess aufrüsten, übermitteln Sie FangRong Ihre Rohrspezifikationen und Produktionsziele für eine geeignete Gerätekonfiguration.Kontaktieren Sie unsBesprechen Sie noch heute Ihre Anwendung, bestätigen Sie das geeignete Maschinenmodell und erkunden Sie eine maßgeschneiderte Rohrinnengewindeformmaschine für Ihre Produktionsanforderungen.