Whatsapp
Wir bieten ein umfassendes Sortiment an Präzisionsgeräten für die Metallbearbeitung, darunter Richt-, Kaltzieh-, Spitz-, Anfas-, Schneid-, Gewindewalzmaschinen und Ziehmatrizen, maßgeschneidert für Rohr-, Stangen- und Drahtmaterialien in verschiedenen Branchen.
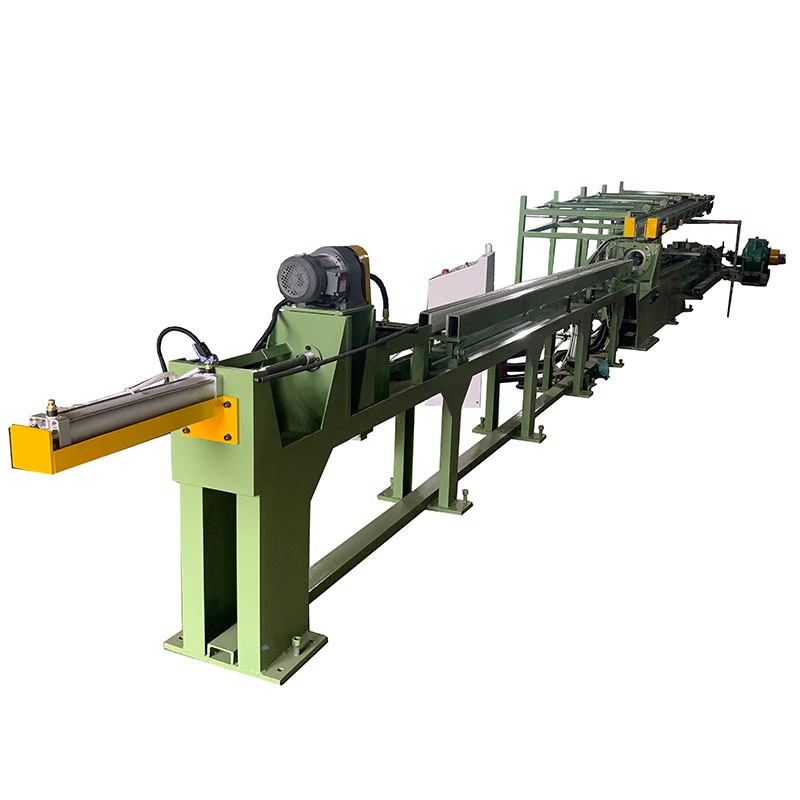
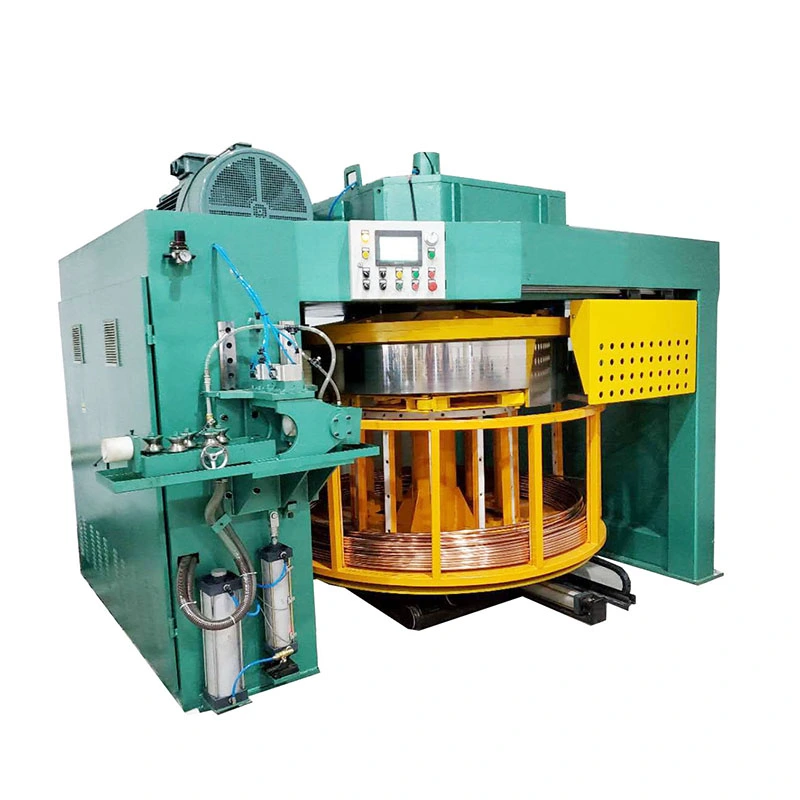
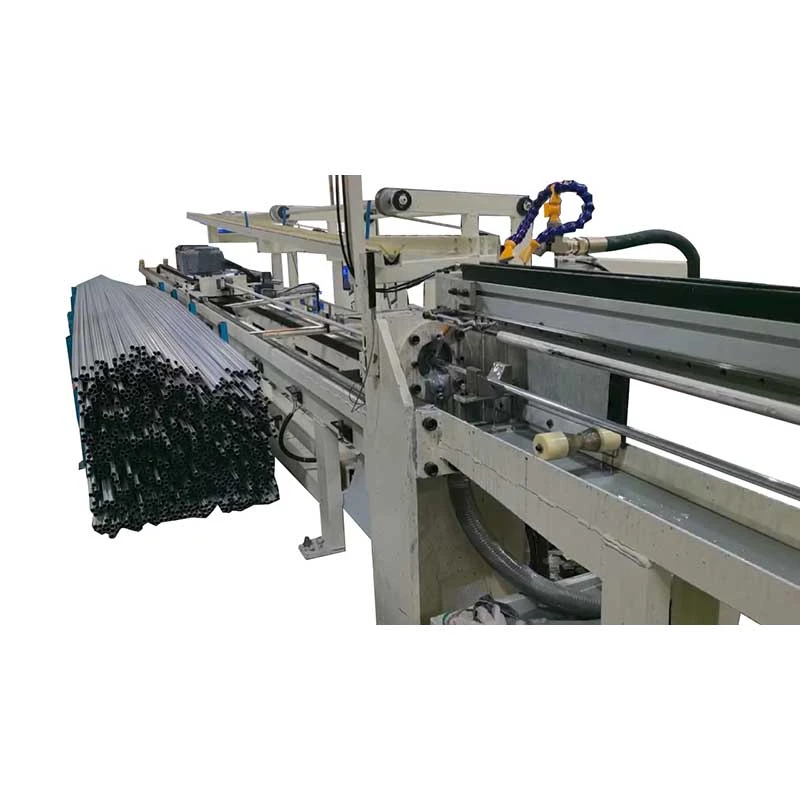
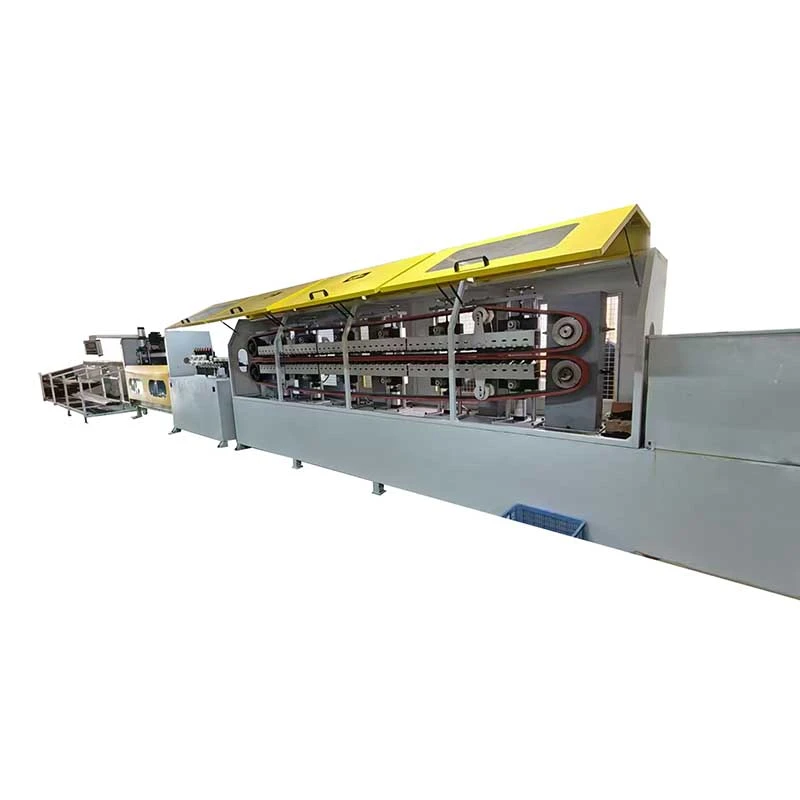
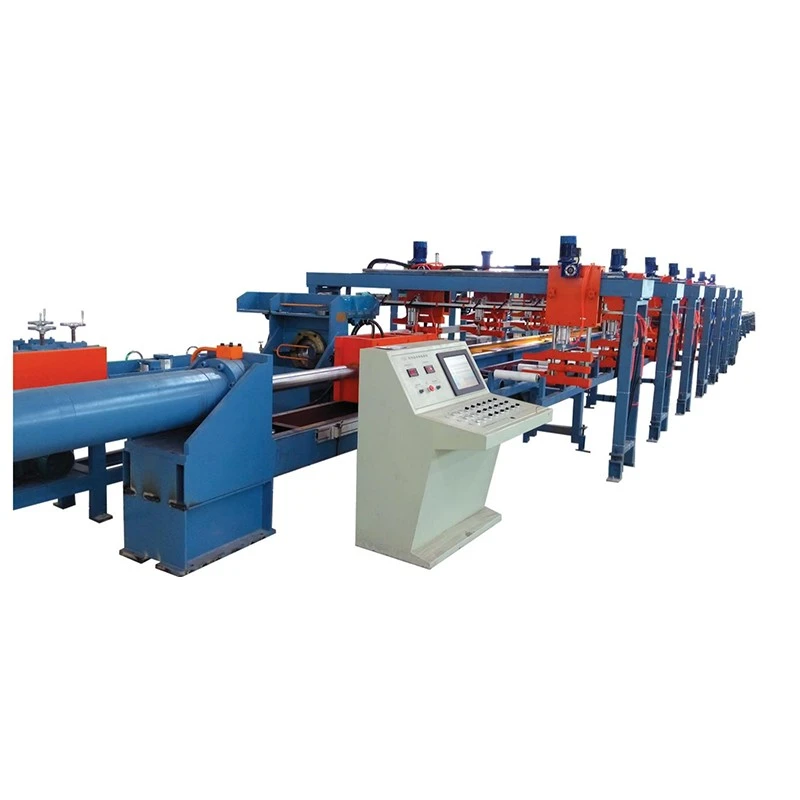
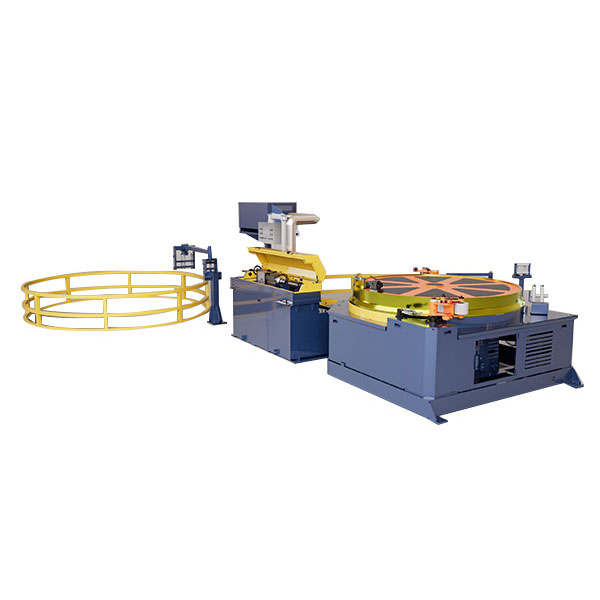
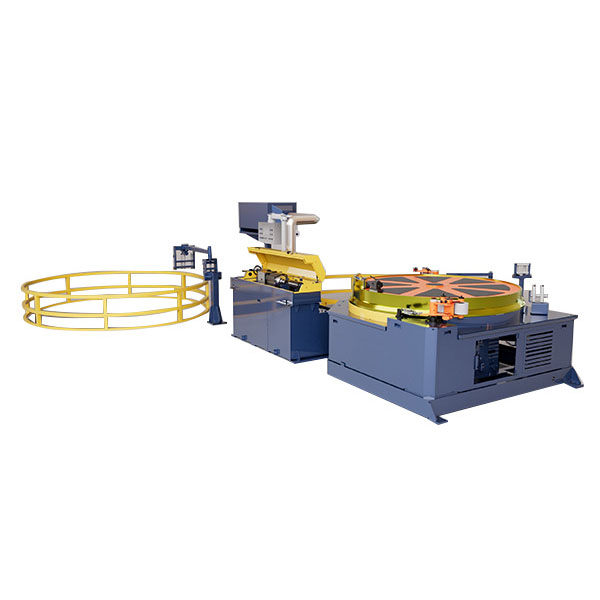
DerAutomatische Raupen-Kaltziehmaschine mit Haspelist für das kontinuierliche Ziehen und Aufwickeln von ausgelegtMetallrohre mit kleinem Durchmesser. Mit Zugkräften von10–50 kNund beschleunigt bis zu100 m/minDer Raupenkettenantrieb sorgt für stabilen Zug und kontinuierlichen Betrieb. Es verarbeitet Rohrdurchmesser vonφ5–40 mmund führt gezogenes Material direkt in den Haspel, wodurch es reduziert wirdSchneiden, Handhabung und Lagerung. Geeignet für Kupfer-, Aluminium-, Edelstahl- und Kohlenstoffstahlrohre, die in verwendet werdenHLK, Automobil, Elektrotechnik und allgemeiner Maschinenbau.
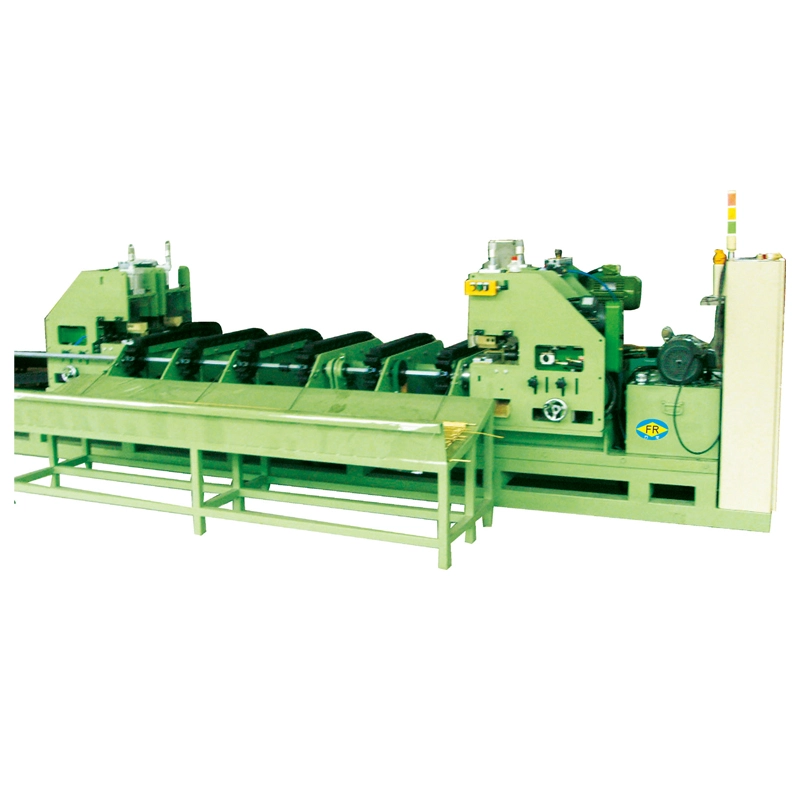
DerAutomatische Raupen-Kaltziehmaschine mit Haspelist für Hersteller konzipiert, die kontinuierlich Metallrohre mit kleinem Durchmesser ziehen müssen und das fertige Produkt in Rollen statt in geraden Stücken erhalten müssen. Es vereint aRaupenziehsystem, Präzisions-Matrizenhalter, SPS-Steuerung und automatische Wickelstationin einer Produktionslinie, wodurch wiederholtes Anhalten, Entladen, Schneiden und manuelles Übertragen zwischen Zieh- und Wickelvorgängen entfällt.
Diese Konfiguration ist besonders nützlich, wenn das Produkt in großen, kontinuierlichen Längen für das anschließende Biegen, Schneiden, Wärmetauscherfertigen oder Weiterziehen von Rohren geliefert wird. Die FR-Serie deckt Rohrdurchmesser von abφ5 bis φ40 mm, mit ziehenden Kräften von10 bis 50 kNund maximale Ziehgeschwindigkeiten von80-100 m/min, je nach Modell und Prozessbedingungen.


Herkömmliche Ketten- oder hydraulische Zugbänke ziehen das Rohr in einzelnen Hüben. Die automatische Raupen-Kaltziehmaschine mit Haspel muss nach jedem Hub anhalten, damit der Bediener das Werkstück zurücksetzen, entladen oder transportieren kann. Diese Betriebsmethode ist für kurze gerade Rohre akzeptabel, wird jedoch bei Bedarf des Kunden ineffizientHunderte oder Tausende Meter durchgehender Rohre mit kleinem Durchmesser.
Das Raupensystem ändert die Zugmethode von intermittierender Hubbewegung aufkontinuierliches Reibungsziehen. Obere und untere Raupenketten erfassen das Rohr über eine lange Kontaktfläche und führen es kontinuierlich durch den Ziehstein. Anschließend gelangt das fertige Rohr direkt in den Haspel.
Das Ergebnis ist nicht einfach eine höhere Zeichengeschwindigkeit. Die wichtigsten Produktionsvorteile sind weniger Handhabungsschritte, weniger Zwischenlagerung, weniger Bedienereingriffe und ein fertiges Produktformat, das direkt in den nächsten Prozess übernommen werden kann.
Wenn kontinuierliches Zeichnen wichtig ist:Es ist am wertvollsten für lange Kupfer-, Aluminium- und Stahlrohre, bei denen Produktionsvolumen und Spulenlieferung wichtiger sind als die Produktion einzelner gerader Stäbe.
Wenn es weniger wichtig ist:Wenn Ihr Produkt immer in kurzen geraden Längen geliefert wird und ein häufiger Wechsel zwischen sehr unterschiedlichen Rohrgrößen erforderlich ist, ist eine herkömmliche Ziehbank möglicherweise besser geeignet. Die Maschinenauswahl sollte daher auf Material, Reduzierung pro Durchgang, fertigem Durchmesser, erforderlicher Länge und Lieferformat basieren und nicht nur auf der Geschwindigkeit.
1. Sondenernährung:Das eingehende Rohr wird von einer Abwickelhaspel oder einem Längszuführsystem zugeführt und gelangt über die Einlaufführung in die Maschine.
2. Ziehwürfel:Das Rohr durchläuft eine Präzisionsziehmatrize, wodurch der Außendurchmesser reduziert und das fertige Maßprofil kontrolliert wird. Die Gestaltung und Schmierung der Matrize wirkt sich direkt auf die Ziehkraft, die Oberflächenbeschaffenheit und die Werkzeugstandzeit aus.
3. Kontinuierliches Raupenziehen:Zwei parallele Raupenketten greifen das Rohr vor oder um den Ziehvorgang herum. Mehrere Pneumatikzylinderpaare üben kontrollierten Druck aus, um die Reibung zwischen den Schienen und dem Rohr aufrechtzuerhalten. Im Gegensatz zu einer Kettenzugbank muss die Raupe nicht nach jedem Hub gelöst und zurückgesetzt werden.
4. Ziehen mit variabler Geschwindigkeit:Die Ziehgeschwindigkeit ist innerhalb des Nennbereichs stufenlos einstellbar. Die tatsächliche Produktionsgeschwindigkeit sollte entsprechend der Materialstärke, der Rohrgröße, dem Untersetzungsverhältnis, der Schmierung und der erforderlichen Oberflächenbeschaffenheit ausgewählt werden, anstatt einfach mit maximaler Geschwindigkeit zu arbeiten.
5. Synchronisiertes Wickeln:Das gezogene Rohr gelangt unmittelbar nach Verlassen der Ziehstrecke in die Wickelstation. Die Wickelgeschwindigkeit folgt der Ziehgeschwindigkeit, um die Fadenspannung zu kontrollieren und eine stabile Spule zu erzeugen.
6. Spulenwechsel:Wenn die voreingestellte Spulenlänge oder Produktionsmenge erreicht ist, stoppt das Steuerungssystem die Linie zum Spulenwechsel und die nächste Spule oder Trommel kann für die Produktion positioniert werden.
7. SPS- und HMI-Steuerung:Das Steuersystem verwaltet die Ziehgeschwindigkeit, die Längenzählung, den Aufwickelvorgang und die Reihenfolge des Spulenwechsels, sodass der Bediener den gesamten Prozess von einer Steuerstation aus überwachen kann.
Der Raupenantrieb sorgt für kontinuierliches Ziehen anstelle wiederholter Zug-Stopp-Zyklen. FR-16 und FR-25 bieten Zeichengeschwindigkeiten von bis zu80 m/min, während FR-38 bis zu reicht100 m/min.
Für einen Großserienhersteller von Kupferrohren, der lange Rohrschlangen an HVAC-Hersteller liefert, kann dieses Funktionsprinzip die mit wiederholten Ziehbankhüben verbundenen Ausfallzeiten vermeiden. Allerdings ist die Höchstgeschwindigkeit nicht automatisch die beste Produktionsgeschwindigkeit. Bei schwierigen Edelstahlsorten oder hohen Untersetzungsverhältnissen kann eine niedrigere Drehzahl bei entsprechender Schmierung zu einer besseren Standzeit und Oberflächenqualität führen.
Die Raupenkontaktlänge reicht von1800 bis 3500 mm. Durch eine längere Kontaktfläche kann die Zugkraft auf eine größere Rohrlänge verteilt werden, wodurch die Gefahr des Abrutschens der Raupenkette verringert wird, wenn eine höhere Zugkraft erforderlich ist.
Besonders wichtig wird dieser Parameter bei der Verarbeitung härterer Materialien, größerer Rohrdurchmesser oder höherer Reduzierungen. Für weiche Kupferrohre mit geringer Reduzierung ist nicht unbedingt die längste Raupe erforderlich.
Die FR-Serie verwendet mehrere Luftzylinderpaare, um den Klemmdruck der Raupen zu steuern. FR-16 verwendet 8 Paare, FR-25 verwendet 10 Paare und FR-38 verwendet 12 Paare.
Der Zweck besteht darin, einen ausreichenden Reibungsgriff entlang der Ziehzone aufrechtzuerhalten, ohne auf übermäßigen Druck an einem einzelnen Punkt angewiesen zu sein. Die korrekte Druckeinstellung ist wichtig, da ein unzureichender Druck zum Abrutschen führen kann, während ein übermäßiger Druck zu Markierungen oder Verformungen auf der Rohroberfläche führen kann.
Das fertige Rohr wird nach dem Ziehen direkt auf eine Spule oder Trommel aufgewickelt. Dies ist nützlich für Rohrleitungen in der Heizungs-, Lüftungs- und Klimatechnik sowie in der Automobilindustrie, wo nachgelagerte Prozesse oft langes Endlosmaterial erfordern.
Ein Kupferrohrhersteller, der einen FR-38 für Klimarohre einsetzt, kann daher die fertige Spule direkt in die anschließende Schneid-, Biege- oder Wärmetauscherproduktion überführen, anstatt das Material zunächst in gerade Längen zu schneiden, zu bündeln und dann einem anderen Prozess zuzuführen.
Die drei Standardmodelle decken unterschiedliche Durchmesser- und Ziehkraftanforderungen ab. Die Wahl eines größeren Modells, nur weil es eine höhere Höchstgeschwindigkeit bietet, kann die Ausrüstungs- und Energiekosten erhöhen, ohne die Produktion zu verbessern, wenn die erforderliche Rohrgröße und -reduzierung gering ist.
| Modell | FR-16 | FR-25 | FR-38 |
| Rohrdurchmesserbereich | φ5-φ16 mm | φ10-φ25 mm | φ10-φ40 mm |
| Ziehkraft | 10 kN | 30 kN | 50 kN |
| Hauptmotorleistung | 15 kW | 22 kW | 37 kW |
| Zeichengeschwindigkeit | 0-80 m/min | 0-80 m/min | 0-100 m/min |
| Luftzylinderpaare | 8 Paare | 10 Paare | 12 Paare |
| Raupenbreite | 80 mm | 100 mm | 120 mm |
| Raupenkontaktlänge | 1800 mm | 2500 mm | 3500 mm |
| Wickelstation | Integriert | Integriert | Integriert |
Modelllauswahl:FR-16 eignet sich für kleinere Rohrgrößen bis zu 16 mm Durchmesser; FR-25 bietet eine höhere Ziehkraft für Anwendungen mit einem Durchmesser von 10 bis 25 mm. FR-38 ist für größere Rohrgrößen bis zu einem Durchmesser von 40 mm und Anwendungen gedacht, die eine Zugkraft von bis zu 50 kN erfordern. Die endgültige Auswahl sollte anhand des Ausgangsdurchmessers, des Enddurchmessers, der Materialqualität, der Reduzierung pro Durchgang, der Schmiermethode und der erforderlichen Produktionsleistung bestätigt werden.
Typische Materialien:Kupfer- und Aluminiumrohre für Klimaanlagenschlangen, Kühlsysteme, Kondensatoren und Verdampfer.
Kundenszenario:Ein Hersteller von Kupferrohren verwendet eine FR-38-Raupenziehbank mit integrierter Wicklung zur Herstellung langer Klimaanlagenrohre. Durch den kontinuierlichen Ziehprozess gelangt das gezogene Rohr direkt in die Haspel, wodurch der Bedarf an Zwischenschneiden und manuellem Transfer vor dem nächsten Produktionsvorgang reduziert wird.
For this application, drawing speed and coil stability are usually more important than maximum drawing force alone. Lubrication, die condition and final dimensional tolerance should be evaluated together with output requirements.
Typische Materialien:Kohlenstoffstahl-, Edelstahl-, Kupfer- und Aluminiumrohre für Bremsleitungen, Kraftstoffsysteme und Fahrzeugklimaanlagen.
Kundenszenario:Ein Zulieferer von Automobilrohren verwendet eine FR-25 für die kontinuierliche Produktion von gewickelten Rohren mit kleinem Durchmesser. Das Raupenzugsystem vermeidet die wiederholte Beschleunigung und Verzögerung, die mit dem intermittierenden Ziehen einhergeht, und hilft dem Hersteller, einen stabileren kontinuierlichen Prozess aufrechtzuerhalten, bevor das Schneid- und Formverfahren nachgeschaltet wird.
Bei Automobilrohren sind Oberflächenzustand und Maßhaltigkeit unter Umständen wichtiger als das Erreichen der höchstmöglichen Liniengeschwindigkeit, da Fehler nach dem Biegen, Aufweiten oder Zusammenbauen kostspielig werden können.
Typische Materialien:Edelstahl und andere Präzisionslegierungen für Rohre und Instrumentierungskomponenten mit kleinem Durchmesser.
Kundenszenario:Ein Hersteller medizinischer Geräte verwendet eine FR-16, um Edelstahlrohre mit kleinem Durchmesser für das anschließende Schneiden und Zusammenbauen zu ziehen. Das kontinuierliche Verfahren eignet sich, wenn lange, gleichmäßige Rohrlängen erforderlich sind, bevor das Material in einzelne Komponenten geschnitten wird.
Bei medizinischen und instrumentellen Anwendungen ist maximale Geschwindigkeit in der Regel weniger wichtig als Maßkontrolle, Oberflächenzustand, Werkzeugstabilität und rückverfolgbare Qualitätsprüfung.
Kleine Kupfer-, Aluminium- und Stahlrohre können für elektrische Komponenten, Instrumente, Wärmeübertragungskomponenten und andere technische Produkte gezogen und gewickelt werden. Die integrierte Spulenkonfiguration ist dort am nützlichsten, wo der nächste Prozess kontinuierliches Spulenmaterial aufnehmen kann.
Im Standard-Maschinenpaket ist enthaltenRaupenziehsystem, Hauptmotor, Getriebe, Matrizenhalter, pneumatisches Spannsystem, integrierte Wickelstation, SPS-Schaltschrank mit HMI und Standardmaschinenkomponenten.
Ziehsteine für bestimmte Rohrgrößen werden normalerweise entsprechend dem Material und dem Stichplan des Kunden ausgewählt und können separat angeboten werden. Abwickelhaspeln, zusätzliche Zuführgeräte, spezielle Wickeltrommeln, kundenspezifische Automatisierung und andere vor- oder nachgelagerte Geräte können entsprechend der Produktionslinie konfiguriert werden.
| Mindestbestellmenge | 1 komplettes Maschinenset |
| Mengenbasierte Preisgestaltung | 1 Satz / 2-4 Sätze / 5+ Sätze; Der endgültige Stückpreis richtet sich nach Modell, Konfiguration und Bestellmenge |
| Handelsbegriff | FOB Shenzhen Hafen, China; andere Incoterms sind nach Vereinbarung möglich |
| Zahlungsbedingung | 30 % Anzahlung nach Auftragsbestätigung; 70 % Restbetrag vor Versand nach Werksabnahmeprüfung |
| Standard-Bestellvorlaufzeit | FR-16 / FR-25: ca. 30–60 Tage; FR-38 und kundenspezifische Konfigurationen: ca. 60–90 Tage |
| Beschleunigte Bestellung | Die vorrangige Produktion kann je nach Fabrikkapazität und -konfiguration arrangiert werden. Der beschleunigte Liefertermin muss vor Auftragserteilung im kommerziellen Angebot bestätigt werden. |
| Garantie | 12 Monate ab Inbetriebnahme |
Wichtig:Die Lieferzeit beginnt, nachdem die technischen Spezifikationen, Zeichnungsanforderungen und Handelsbedingungen bestätigt wurden. Kundenspezifische Matrizen, spezielle Automatisierung, importierte elektrische Komponenten und kundenspezifische Prüfanforderungen können sich auf den endgültigen Lieferplan auswirken.
Die automatische Raupen-Kaltziehmaschine mit Haspel ist auf den tatsächlichen Rohrziehprozess des Kunden abgestimmt und nicht nur auf den Rohrnenndurchmesser abgestimmt. Vor der Produktion kann das technische Team das bewertenMaterialqualität, Ausgangsgröße, Endgröße, Reduktionsverhältnis, erforderliche Ziehkraft, Produktionsgeschwindigkeit und Wickelanforderungen.
1. Verfahrenstechnik:Bestätigen Sie Rohrmaterial, Abmessungen, Matrizenanordnung, Raupenkonfiguration und Wickelanforderungen.
2. Materialprüfung:Überprüfen Sie vor der Bearbeitung Schlüsselstahl, Wellen, Zahnräder, Raupenkomponenten und andere tragende Teile.
3. Präzisionsbearbeitung:Bearbeiten Sie Raupenrahmen und wichtige mechanische Komponenten gemäß technischen Zeichnungen und erforderlichen Toleranzen.
4. Mechanische Montage:Raupenantrieb, Getriebe, pneumatisches Spannsystem, Matrizenhalter und Wickelsystem zusammenbauen.
5. Elektrische Integration:Installieren Sie SPS, HMI, Sensoren, Motoren und Steuerungskomponenten sowie die komplette Maschinenverkabelung.
6. SPS-Inbetriebnahme:Überprüfen Sie die Steuerung der Ziehgeschwindigkeit, die Längenzählung, die Synchronisation der Spulen und die Reihenfolge des Spulenwechsels.
7. Werksprüfung:Die Maschine wird einem Leerlauf- und Belastungstest unterzogen. Wenn Kundenrohrmuster verfügbar sind, kann die Zieh- und Wickelleistung anhand des tatsächlichen Materials überprüft werden.
8. Endkontrolle:Überprüfen Sie die Maschinenabmessungen, die elektrischen Funktionen, den pneumatischen Betrieb, die Schmierung, die Sicherheitsvorrichtungen und den Zustand der fertigen Spule.
9. Exportverpackung:Die Maschine ist entsprechend den Anforderungen für Überseetransporte verpackt und vor Feuchtigkeit, Korrosion und Handhabungsschäden geschützt.
Ziehbankbau seit 1998.FangRong konzentriert sich seit mehr als zwei Jahrzehnten auf Kaltziehen und verwandte Metallumformungsgeräte. Der technische Hintergrund des Unternehmens umfasst eine taiwanesische Partnerschaft im Bereich Zeichenausrüstung und die anschließende unabhängige Fertigungsentwicklung.
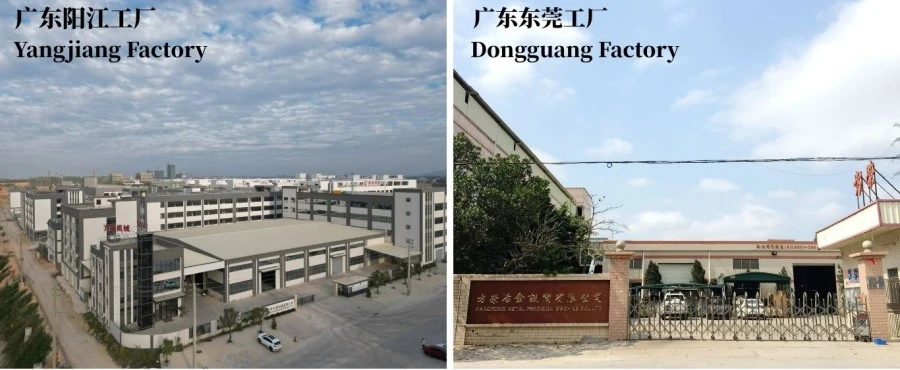
Zwei Produktionsstätten.Die Produktionsstätten in Dongguan und Yangjiang unterstützen die mechanische Fertigung, Montage, Prüfung und Lieferung der Ausrüstung für unterschiedliche Auftragsvolumina.
Internationale Installationserfahrung.FangRong-Geräte wurden an Kunden in mehr als 70 Ländern geliefert und bieten praktische Erfahrungen mit verschiedenen Rohrmaterialien, Produktionsanforderungen und Fabrikbedingungen.
Werksabnahmeprüfung.Wichtige Betriebsfunktionen werden vor dem Versand überprüft. Bei Projekten, bei denen Kundenmuster vorab geliefert werden, kann der Zieh- und Wickelprozess anhand des tatsächlichen Produktionsmaterials getestet werden.
Anwendungsbezogene technische Unterstützung.Das technische Team kann bei der Werkzeugauswahl, der Ziehkraftberechnung, der Durchlaufplanung, der Raupenkonfiguration, dem Maschinenlayout und den Wickelanforderungen behilflich sein. Dies ist besonders wichtig, wenn eine intermittierende Ziehbank durch eine kontinuierliche Ziehlinie ersetzt wird.
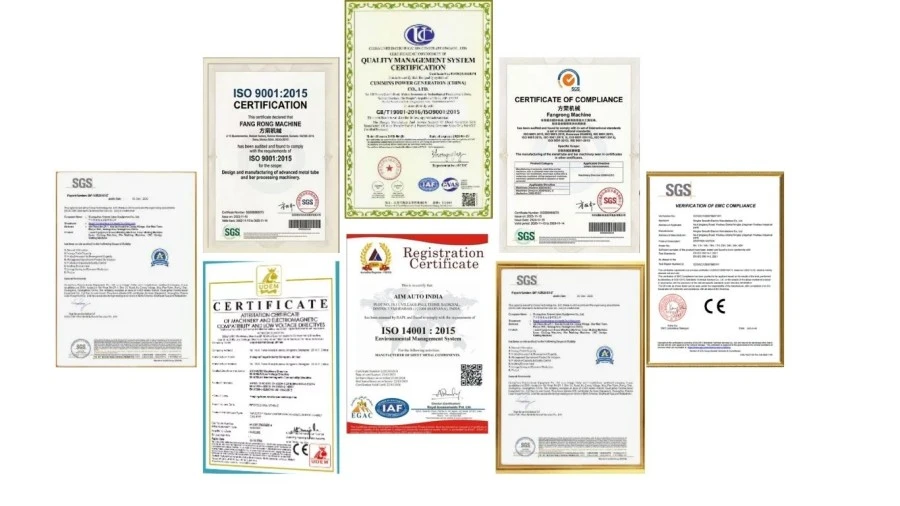
ISO 9001:2015— Qualitätsmanagementsystem für Design, Produktion, Installation und Service. Zertifikat Nr. UQ231211R1.
CE-Kennzeichnung— Standard-FR-Maschinen werden mit einer CE-Konformitätsdokumentation geliefert, die für die Maschinenkonfiguration und relevante EU-Anforderungen gilt. Die Bewertung der Maschinensicherheit basiert auf den geltenden Anforderungen vonRichtlinie 2006/42/EGund zugehörige harmonisierte Normen.
SGS-Inspektion— Für vereinbarte Maschinenspezifikationen, Leistungs- und Sicherheitsanforderungen kann eine Inspektion durch Dritte arrangiert werden.
Patentportfolio— FangRong hat patentierte Technologien für Ziehgeräte, Matrizenhalter, Spannmechanismen und andere Metallumformungskomponenten entwickelt.
Notiz:Die CE-Konformität ist konfigurationsspezifisch. Wenn die Maschine in die EU importiert wird, sollten die endgültigen technischen Unterlagen, die Konformitätserklärung, die Sicherheitsvorrichtungen und die elektrische Konfiguration für die genaue gelieferte Maschine bestätigt werden. UKCA-Dokumentation und andere marktspezifische Anforderungen können vor der Produktion besprochen werden.
Die automatische Raupen-Kaltziehmaschine zum Coil ist für den internationalen Versand mit exportorientierter Verpackung und Schutz für mechanische, elektrische und pneumatische Komponenten vorbereitet. Die endgültige Verpackungsmethode hängt von den Maschinenabmessungen, dem Versandweg und davon ab, ob die Ausrüstung als komplette Maschine oder in getrennten Abschnitten versendet wird.
Bei Auslandsprojekten werden die Packliste, die Maschinenabmessungen, das Bruttogewicht und die Ladeanordnung vor dem Versand bestätigt, damit der Käufer die Zollabfertigung, den Inlandstransport und die Werksentladung der Ausrüstung im Voraus vorbereiten kann.
Beginnen Sie mit dem tatsächlichen Rohrdurchmesser und der Ziehkraft und nicht mit der Höchstgeschwindigkeit. FR-16 deckt φ5-φ16 mm ab und bietet 10 kN; FR-25 deckt Durchmesser von 10 bis 25 mm ab und bietet 30 kN; FR-38 deckt Durchmesser von 10 bis 40 mm ab und bietet 50 kN. Materialstärke, Anfangsdurchmesser, Enddurchmesser und Reduzierung pro Durchgang sollten ebenfalls berücksichtigt werden.
Ja, die FR-Serie kann für Kupfer, Aluminium, Edelstahl, Kohlenstoffstahl und ausgewählte Speziallegierungen konfiguriert werden. Allerdings sollte nicht davon ausgegangen werden, dass dieselbe Maschine für jedes Material identische Matrizen, Schmierung oder Ziehparameter verwendet. Härtere Materialien erfordern im Allgemeinen eine höhere Zugkraft und eine genauere Kontrolle von Untersetzung und Schmierung.
Nein. 100 m/min ist die maximale Nenngeschwindigkeit von FR-38 unter geeigneten Prozessbedingungen. Die tatsächliche Produktionsgeschwindigkeit hängt vom Material, den Rohrabmessungen, der Reduzierung, der Formkonstruktion, der Schmierung, den Oberflächenanforderungen und den Aufwickelbedingungen ab. Das Laufen mit maximaler Geschwindigkeit ist nur dann sinnvoll, wenn der gesamte Prozess bei dieser Geschwindigkeit eine stabile Qualität aufrechterhalten kann.
Der Hauptunterschied besteht in der Zugmethode. Eine herkömmliche Zugbank zieht in Hüben, während das Raupensystem für kontinuierliches, reibungsbasiertes Ziehen sorgt. Dies ist bei langen Endlosrohren von Vorteil, da dadurch Stopp-Start-Zyklen reduziert werden und das gezogene Produkt direkt in die Haspel gelangen kann.
Der richtige Raupendruck, der Raupenzustand, die Ausrichtung und die Prozessschmierung sind wichtig. Zu hoher Spanndruck kann empfindliche Oberflächen beschädigen, zu geringer Druck kann zum Abrutschen führen. Daher muss das Spannsystem an das Rohrmaterial und die Oberflächenanforderungen angepasst werden und nicht nur maximaler Druck ausgeübt werden.
Bitte geben Sie die anMaterialqualität, Ausgangsrohrdurchmesser, Enddurchmesser, ggf. Rohrwandstärke, erforderliche Ziehgeschwindigkeit, angestrebte Produktionsleistung, Spulenabmessungen und verfügbare Stromversorgung. Auch eine Musterzeichnung oder ein vorhandener Stichplan ist hilfreich. Diese Parameter ermöglichen die Überprüfung der erforderlichen Ziehkraft und des Maschinenmodells vor der Angebotserstellung.
Die Standardmaschine umfasst das Ziehsystem und den Matrizenhalter. Matrizen für bestimmte Rohrgrößen werden entsprechend dem Material und den Abmessungen des Kunden ausgewählt und normalerweise entsprechend dem erforderlichen Ziehverfahren angeboten.
Ja. Die Konfiguration der FR-Serie umfasst eine integrierte Wickelstation. Der Haspel folgt der Geschwindigkeit der Ziehlinie und wickelt das fertige Rohr auf die angegebene Spule oder Trommel. Spulenlänge, Spannung und Umstellungsanforderungen sollten während der technischen Spezifikation bestätigt werden.
Das Standard-MOQ ist1 komplettes Maschinenset. Es können mengenbezogene Angebote erstellt werden1 Satz, 2–4 Sätze und 5+ Sätze. Der endgültige Stückpreis hängt nicht nur von der Menge ab, sondern auch vom ausgewählten Modell, der Werkzeugausstattung, der Wickelkonfiguration, der Automatisierung und den kundenspezifischen Anforderungen.
Das Standard-FOB-Angebot basiert aufHafen von Shenzhen, China. Wenn Ihre Logistikvereinbarung einen anderen chinesischen Hafen erfordert, können die Versandbedingungen und die Inlandstransportkosten im Angebot neu berechnet werden.
Standardbestellungen für FR-16 und FR-25 erfordern im Allgemeinen30-60 Tage. FR-38 und Maschinen mit kundenspezifischen Konfigurationen erfordern im Allgemeinen60-90 Tage. Die bestätigte Vorlaufzeit beginnt, nachdem die technischen Spezifikationen und Bestelldetails festgelegt wurden.
Für dringende Projekte kann eine vorrangige Produktion besprochen werden. Eine beschleunigte Bestellung unterliegt der aktuellen Fabrikkapazität, Komponentenverfügbarkeit und Maschinenkonfiguration. Der beschleunigte Liefertermin sollte vor der Auftragserteilung im kommerziellen Angebot schriftlich bestätigt werden.
Die Standardzahlungsvereinbarung ist30 % Anzahlung nach Auftragsbestätigung und 70 % Restbetrag vor Versand nach Werksabnahmeprüfung. Für qualifizierte Projekte können alternative Konditionen besprochen werden.
Die Maschine wird auf mechanische Funktion, elektrische Funktionen, pneumatische Klemmung, Ziehgeschwindigkeitsregelung, Wickelsynchronisation, Sicherheitsfunktionen und Gesamtmontage überprüft. Wenn vom Kunden Rohrmuster zur Verfügung gestellt werden, können vor dem Versand tatsächliche Zieh- und Wickeltests vereinbart werden.
Ja. FangRong kann Installationsanleitungen, Inbetriebnahmeunterstützung und Bedienerschulungen anbieten. Die Schulung kann Maschinenbedienung, Werkzeugwechsel, routinemäßige Wartung, Raupeneinstellung und grundlegende Fehlerdiagnose umfassen. Die genaue Servicevereinbarung wird je nach Projekt und Zielort bestätigt.
Die Standardgarantiezeit beträgt12 Monate ab Inbetriebnahme. Gängige Ersatzteile wie Raupenkomponenten, Zahnräder, Dichtungen und Sensoren können je nach Maschinenkonfiguration geliefert werden. Bei Betriebs- und Wartungsproblemen steht auch technischer Fernsupport zur Verfügung.
Ja, wenn der Kunde vorab repräsentatives Rohrmaterial und die erforderlichen Zeichnungsinformationen bereitstellen kann. Tests mit dem tatsächlichen Material sind insbesondere für neue Anwendungen nützlich, da sich so Ziehkraft, Geschwindigkeit, Schmierung, Oberflächenbeschaffenheit und Wickelleistung vor der Auslieferung bewerten lassen.
Der Käufer sollte das erforderliche Fundament, die Ankerpositionen, die Stromversorgung, die Druckluft, das Schmiersystem und die Materialtransportausrüstung entsprechend der endgültigen Maschinenanordnung vorbereiten. FangRong kann vor dem Versand Fundamentzeichnungen, Informationen zu Ankerbolzen und Installationsanforderungen bereitstellen.
Adresse
Nr. 163, Shatong Road, 2. Industriegebiet Shabu, Stadt Dalang, Stadt Dongguan, Guangdong, China
Tel