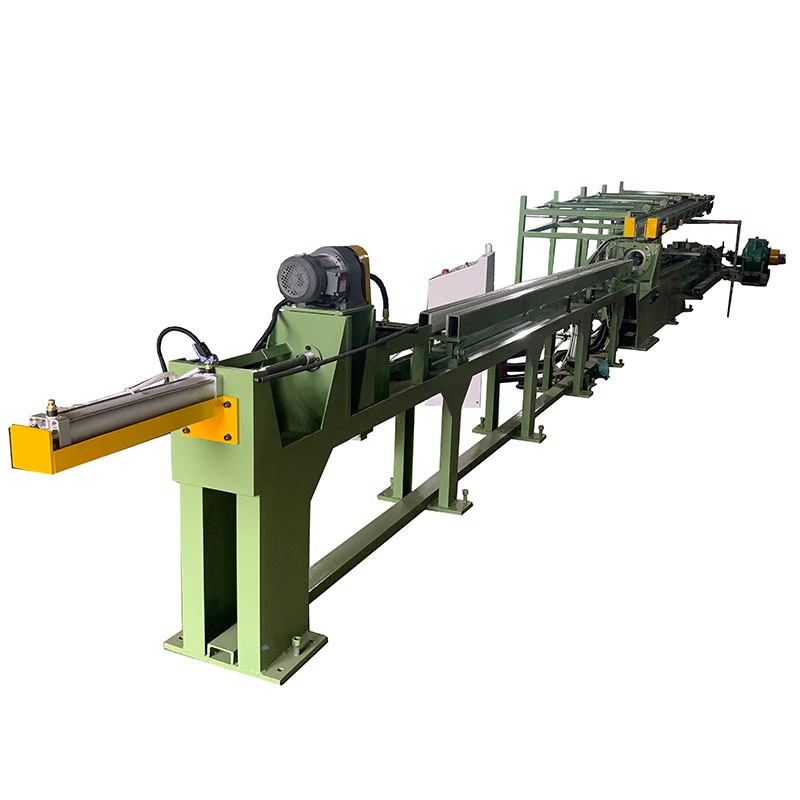
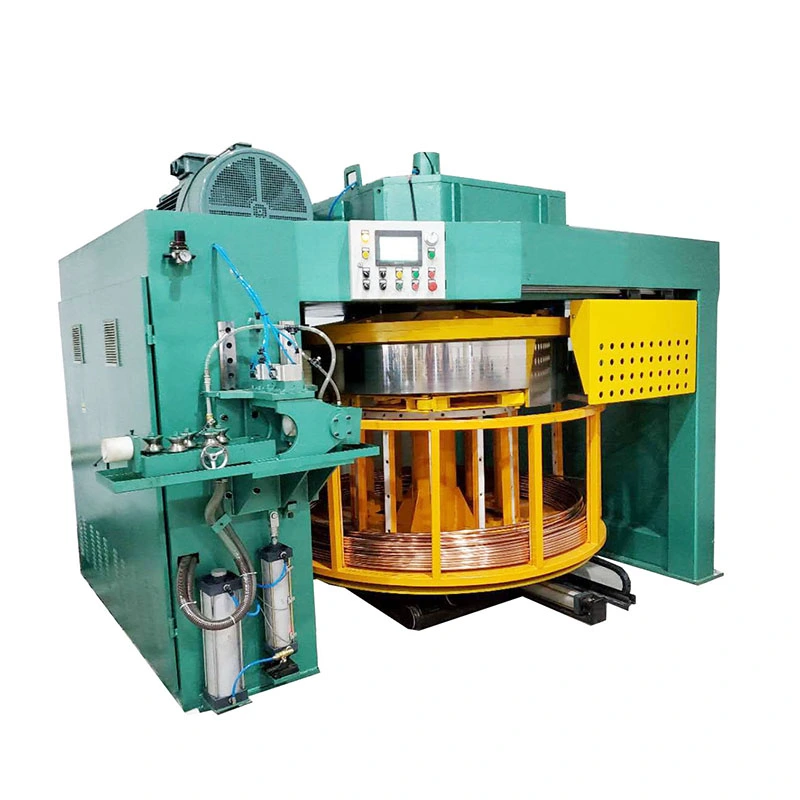
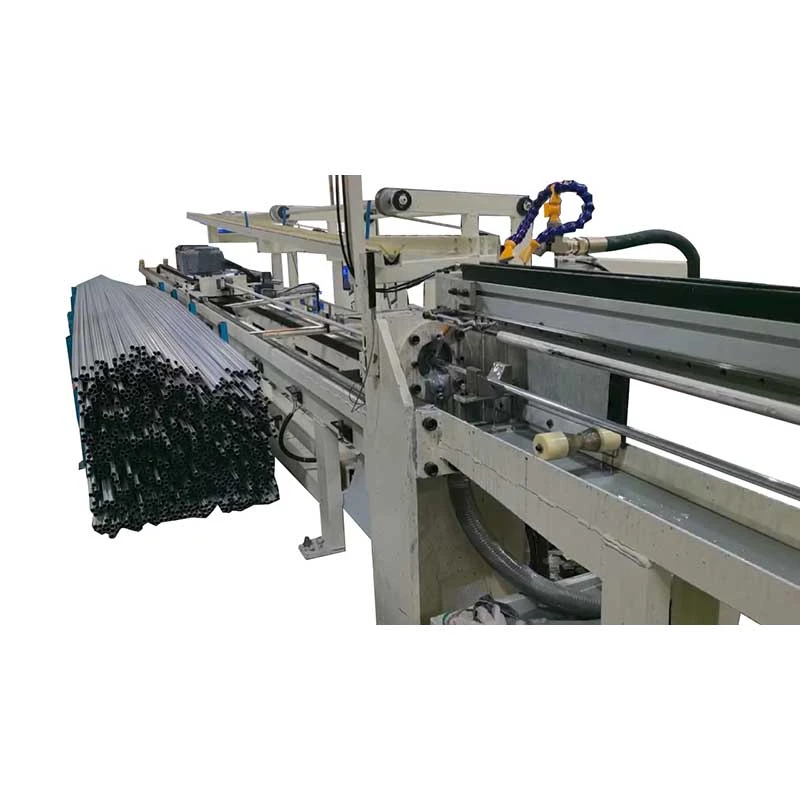
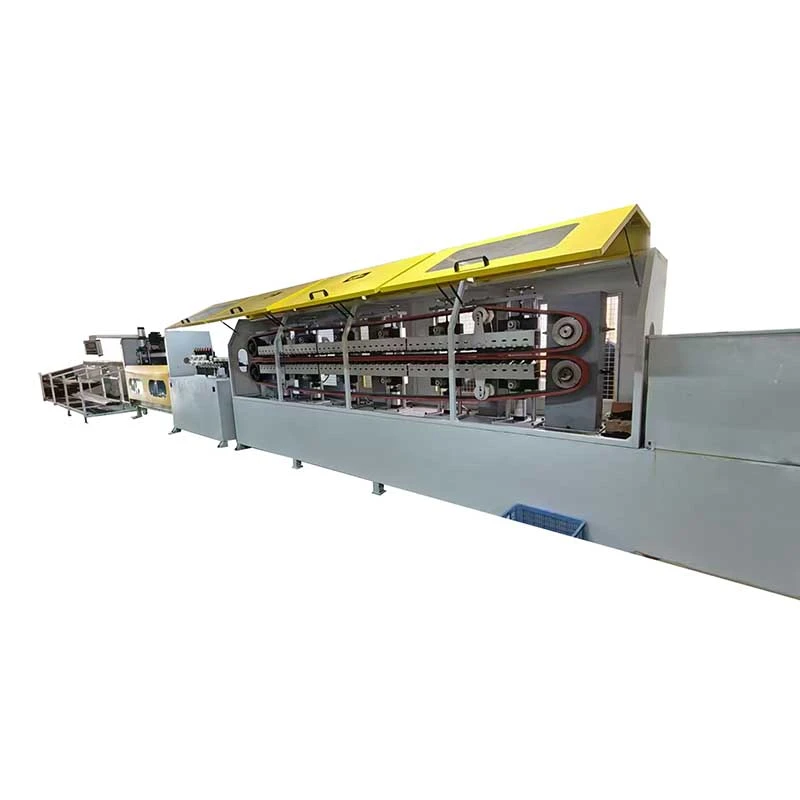
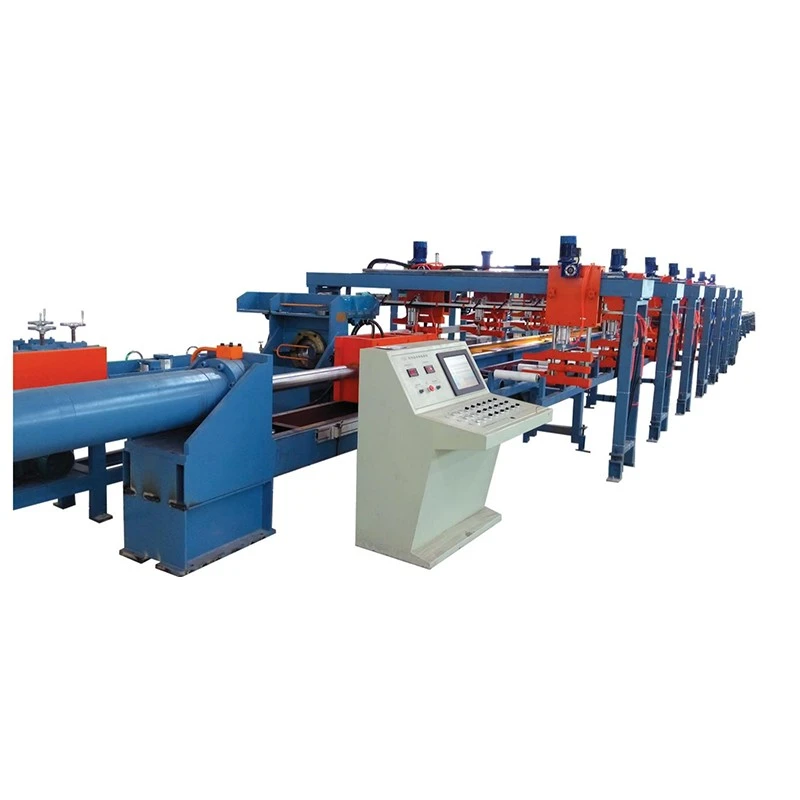
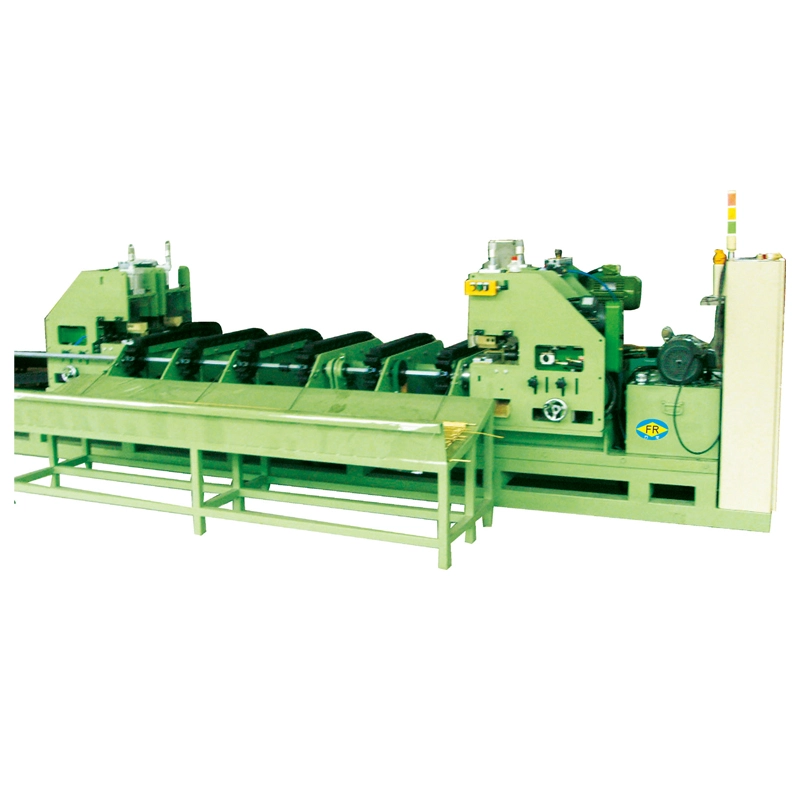
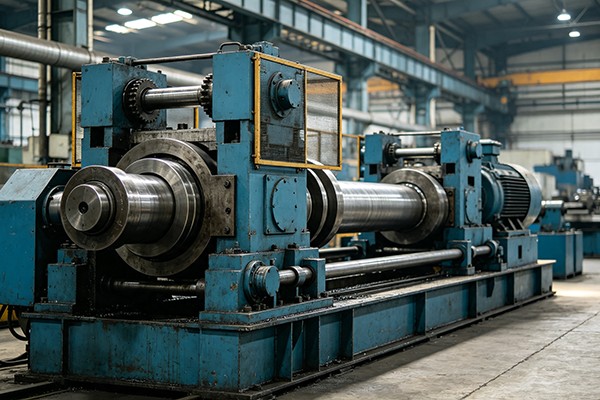
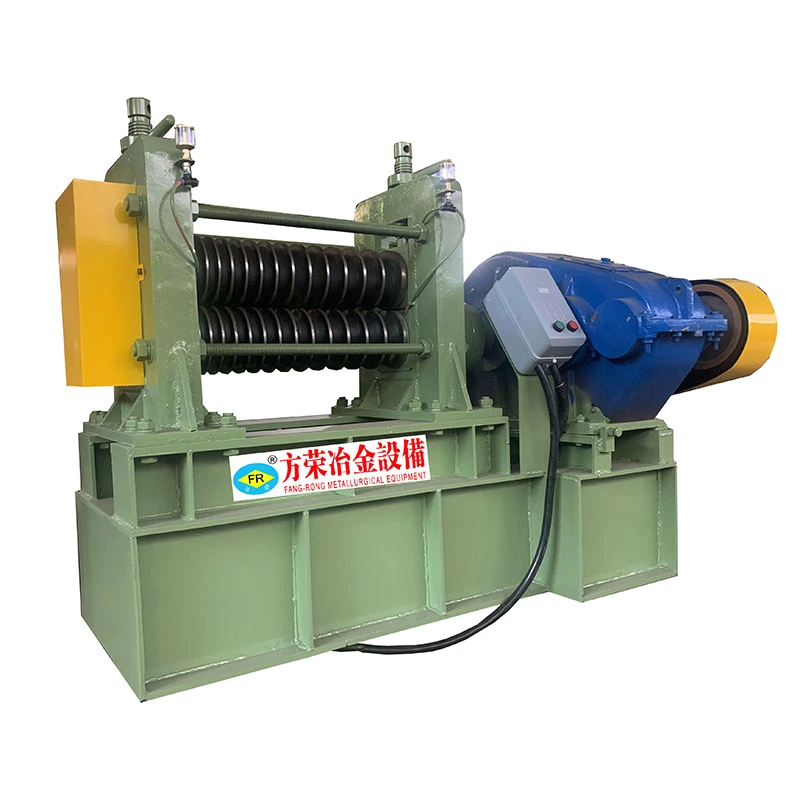
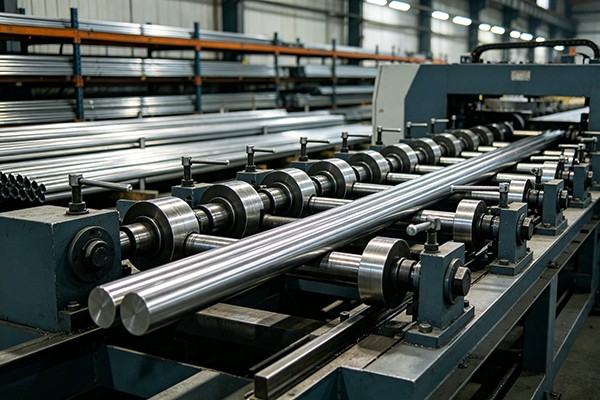
Wenn Rohrdurchmesser und Wandstärke zunehmen, wird das Richten zu einem Problem der Kraft, Unterstützung und kontrollierten Rolleneinstellung – und nicht einfach des Hinzufügens weiterer Rollen. Die vertikalen Mehrrollen-Richtmaschinen von FangRong sind für Rohre mit mittlerem und großem Durchmesser und Vollstäbe konzipiert, mit Modellen vonFR-20 bis FR-1100deckt Rohrdurchmesser von φ5 mm bis φ1100 mm und Vollstäbe von φ5 mm bis φ500 mm ab.
Um schwere Abschnitte herum gebaut
Die vertikale Anordnung sorgt für eine praktische Arbeitsanordnung bei großen und schweren Abschnitten, während das Mehrrollensystem die Korrektur auf mehrere Kontaktpunkte verteilt. Abhängig von der Maschinengröße verwenden FangRong-Konfigurationen 6+1 bis 10+1 Walzen mit Walzenabmessungen zwischenφ68×90mm bis φ820×1450mm.
Bei dickwandigen Rohren kommt der Maschinenkonstruktion und der Antriebskapazität eine besondere Bedeutung zu. Der FR-1100 ist beispielsweise für Rohre mit einem Durchmesser von 508–1100 mm und einer Wandstärke von bis zu 60 mm sowie für Vollstäbe mit einem Durchmesser von 300–500 mm ausgelegt. Das Maschinengewicht von etwa 300 Tonnen spiegelt die für diese Arbeitsklasse erforderliche strukturelle Steifigkeit wider und nicht nur die Größe der Materialöffnung.
Die gleiche Rollenlinie muss unterschiedliche Durchmesser verarbeiten
Eine Produktionsstätte richtet selten einen Durchmesser für immer aus. Der Wechsel von einer Rohrgröße zur anderen erfordert eine genaue Neueinstellung des Rollenspalts und der Kontaktposition; andernfalls kann eine unzureichende Korrektur eine Restkrümmung hinterlassen, während übermäßiger Druck den Abschnitt verformen oder seine Oberfläche markieren kann.
Vertikale Mehrwalzenmaschinen von FangRong werden verwendetmotorische Walzenspaltverstellung mit digitaler Anzeige. Dadurch kann der Bediener die Walzenposition während des Wechsels konsistenter einstellen, anstatt sich ausschließlich auf manuelle Einstellungen und visuelle Schätzungen zu verlassen. Der Neigungswinkel der Walze kann von ca. 27° bis 36° eingestellt werden, um die Korrekturbedingungen an unterschiedliche Produkte anzupassen.
Zwei Beispiele: FR-180 und FR-1100
| Modell |
Röhrensortiment |
Solide Bar-Reihe |
Hauptantrieb |
Maschinengewicht |
| FR-180 |
Ø80–180mm |
Ø80–95mm |
90 kW × 2 |
Ca. 27T |
| FR-1100 |
φ508–1100 mm |
φ300–500 mm |
Bis zu 280 kW |
Ca. 300T |
Der Unterschied zwischen diesen beidenVertikale Richtmaschinen mit mehreren Rollenverdeutlicht, warum ein Richtgerät mit großem Durchmesser nicht als übergroße Version einer kleinen Maschine betrachtet werden kann. Der FR-180 ist für mittelgroße bis große Abschnitte gedacht, während der FR-1100 für die schwere Rohr- und Strukturbearbeitung vorgesehen ist, bei der Rollengröße, Rahmensteifigkeit, Antriebsleistung, Hebemechanismus und Fundamentanforderungen alle Teil des Maschinendesigns sind.
Die Korrekturgeschwindigkeit hängt vom Produkt ab
Arbeitsgeschwindigkeiten gibt es ab ca10–40 m/min. Eine höhere Geschwindigkeit kann den Durchsatz verbessern, wenn das eingehende Material bereits einigermaßen gleichmäßig ist und nur eine moderate Korrektur erforderlich ist. Bei stark gebogenem, hochfestem oder dickwandigem Material kann eine kontrolliertere Geschwindigkeit und Rolleneinstellung erforderlich sein, um eine stabile Geradheit zu erreichen, ohne den Abschnitt zu stark zu korrigieren.
Abhängig von der Maschinenkonfiguration und den Materialbedingungen kann die Geradheit ungefähr erreicht werden0,3–0,8 mm/m. Das erreichbare Ergebnis hängt vom Rohrdurchmesser, der Wandstärke, der Materialstärke, der anfänglichen Krümmung, der Rolleneinstellung und der erforderlichen Fertigtoleranz ab.
Die Laufwerkskapazität wächst mit der Abschnittsgröße
Die Hauptantriebskonfigurationen reichen von 2,2 kW × 2 bei kleineren Maschinen bis hin zu Hochleistungssystemen mit Motoren bis zu 110 kW × 2, während Hubmotoren von 0,75 kW bis 5,5 kW reichen. Das Hebesystem ist wichtig, wenn große Rolleneinheiten während des Produktwechsels wiederholt positioniert werden müssen.
Diese Konfiguration eignet sich für Anwendungen wie znahtlose Stahlrohre, Röhrenprodukte aus Ölfeldern, schwere Strukturprofile und gezogene Produkte mit großem Durchmesser. Wenn sich der Richtvorgang an das Kaltziehen anschließt, kann die vertikale Richtmaschine mit einem FangRong integriert werdenKaltziehmaschineum eine durchgängige Umform- und Korrekturstrecke zu schaffen.


 Whatsapp