Whatsapp
Wir bieten ein umfassendes Sortiment an Präzisionsgeräten für die Metallbearbeitung, darunter Richt-, Kaltzieh-, Spitz-, Anfas-, Schneid-, Gewindewalzmaschinen und Ziehmatrizen, maßgeschneidert für Rohr-, Stangen- und Drahtmaterialien in verschiedenen Branchen.
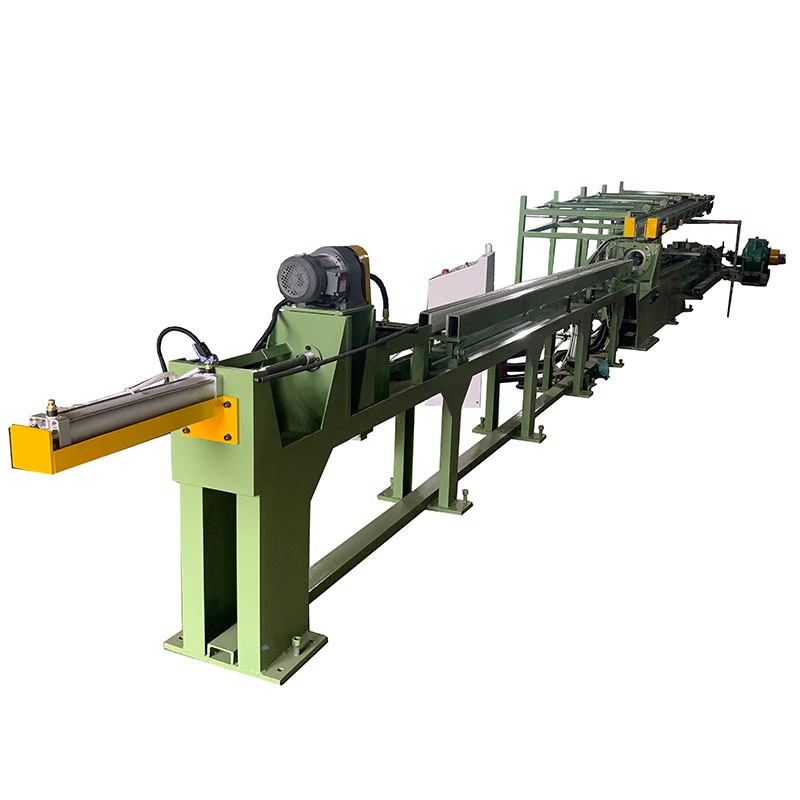
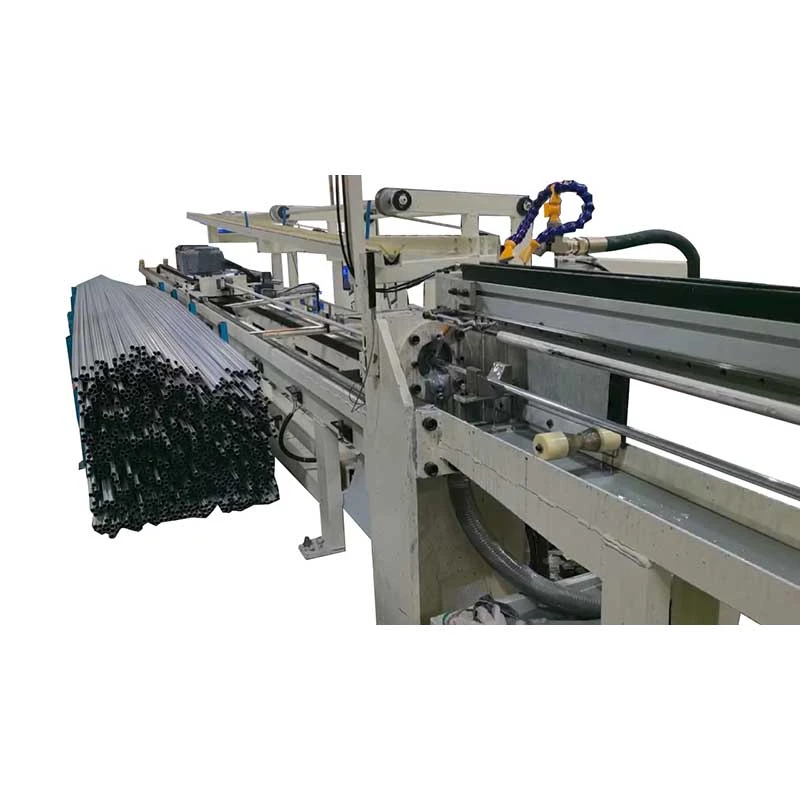
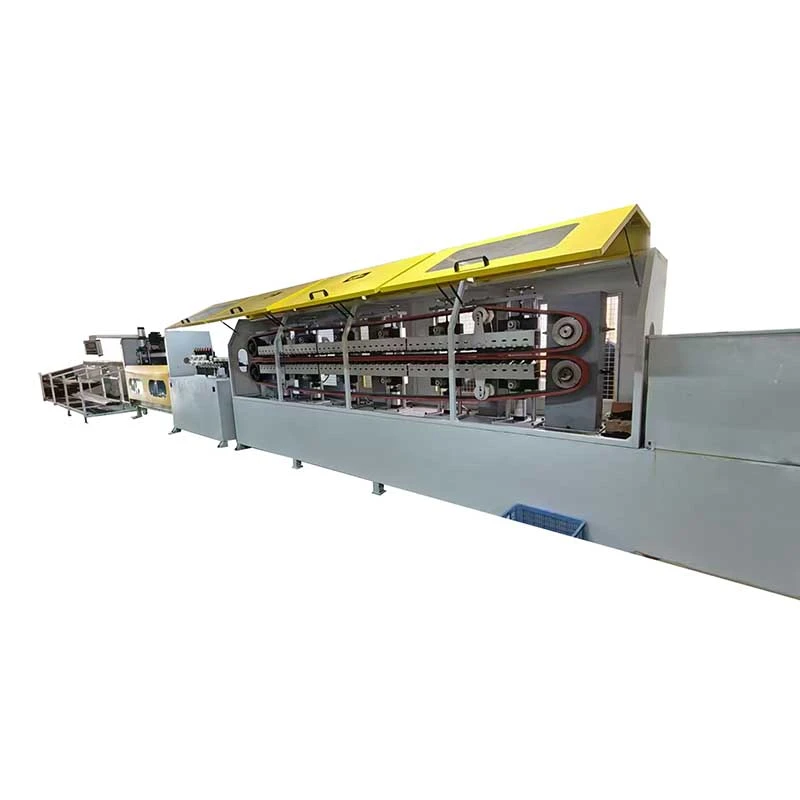
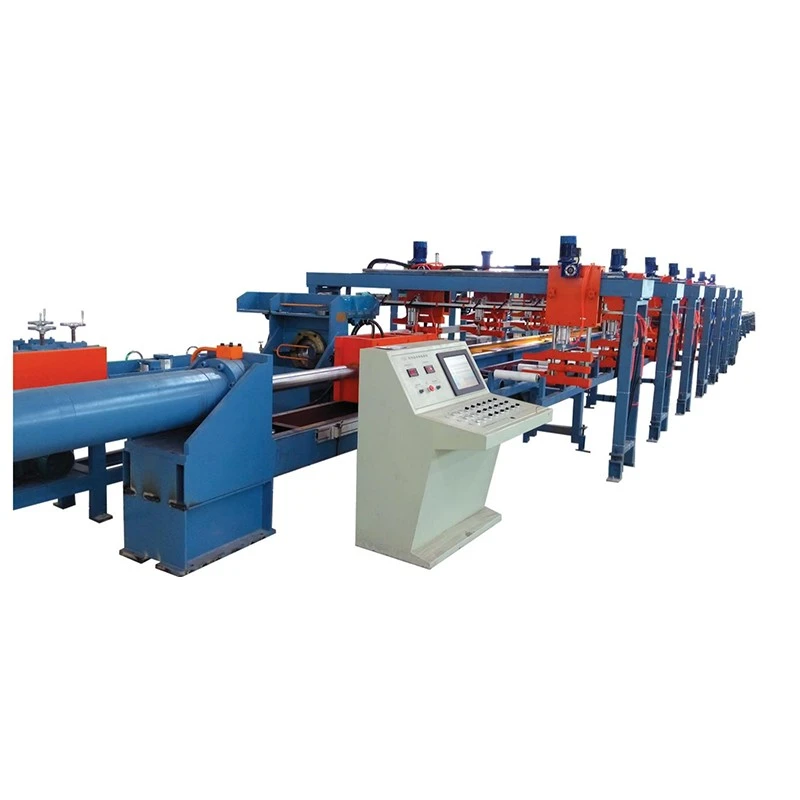
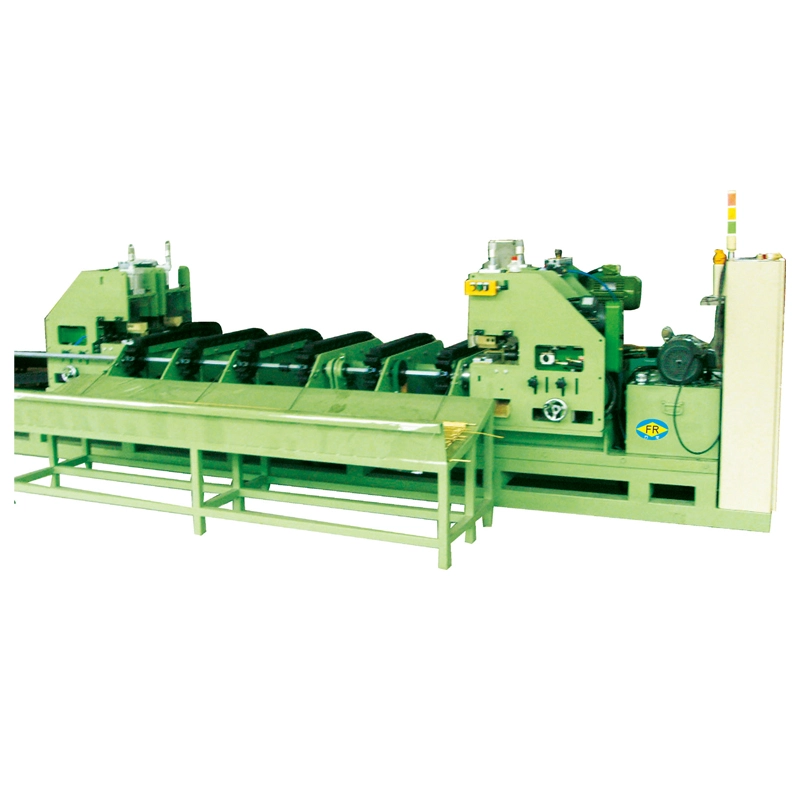
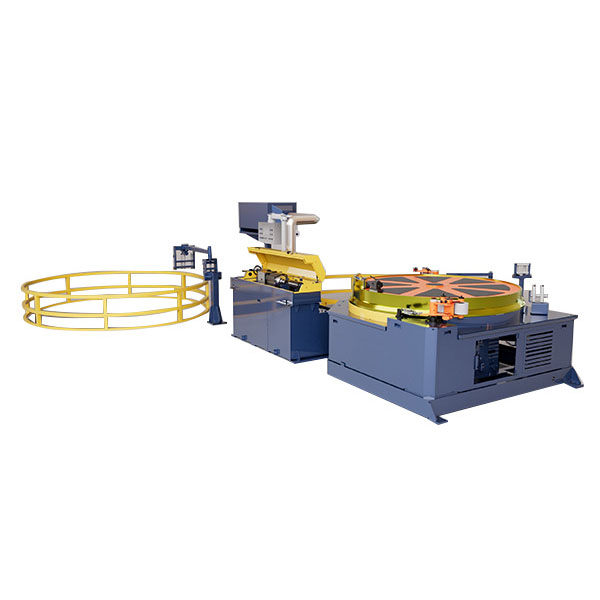
DerVierzeilige Kaltzieh- und Schneidemaschinekombiniert Kaltziehen mitautomatisches Schneiden mit fester Längein einem kontinuierlichen Prozess. Es kann verarbeiten2 oder 4 Rohre oder Stangen gleichzeitig, mit Zugkräften von10–50 kNund effektive Schläge bis zu7 m. Es ist in hydraulischer, pneumatischer und Sägeschnittkonfiguration erhältlich und handhabtRohre oder Stangen aus Kohlenstoffstahl, Edelstahl, Kupfer, Aluminium und Legierungen bis zu Ø25 mm. Das Inline-Schneiden reduziert den Handhabungs- und Arbeitsaufwand und sorgt gleichzeitig für gleichbleibende Endlängen.
DerVierzeilige Kaltzieh- und SchneidemaschineKombiniert Kaltziehen mit automatischem Festlängenschneiden, sodass Rohre oder Stangen auf die erforderliche Größe gezogen und in fertige Längen geschnitten werden können, ohne dass das Material an eine separate Schneidemaschine übergeben werden muss. Es ist für Produktionslinien gedacht, in denen dieselbe Rohr- oder Stangengröße wiederholt hergestellt wird und Schnittgenauigkeit, Bearbeitungszeit und Leistung wichtiger sind als Flexibilität für viele verschiedene Produktgrößen.
Das Hauptproblem bei der Produktion ist der zusätzliche Arbeitsgang nach dem herkömmlichen Kaltziehen. Eine Standard-Ziehbank produziert lange gezogene Rohre oder Stangen, die separat gemessen, übertragen und geschnitten werden müssen. Dies erhöht die Handhabung, den Platzbedarf, den Arbeitsaufwand und die Möglichkeit von Längenabweichungen oder Oberflächenschäden. Durch die Platzierung der Schneideinheit direkt hinter der Ziehsektion erledigt die FR-Serie beide Vorgänge in einem Produktionsablauf.
FangRong bietet drei Standardkonfigurationen. Das richtige Modell hängt hauptsächlich davon abRohrdurchmesser, Materialstärke, erforderliche Anzahl an Strängen und Schneidmethodeanstatt einfach die Maschine mit der höchsten Ziehkraft zu wählen.
FR-16 HydraulischVerwendet 10 kN Zugkraft und hydraulisches Schneiden für zwei Rohre bis Ø15 mm. Es ist geeignet, wenn eine stabile Schnittkraft wichtiger ist als eine maximale Strangzahl.
FR-16 pneumatischist für zwei Rohre bis Ø15 mm oder vier Rohre bis Ø12 mm, mit 10/20 kN Zugkraft und pneumatischem Schneiden erhältlich. Die Vier-Linien-Konfiguration eignet sich für großvolumige Kupfer-, Aluminium- und andere relativ leicht zu schneidende Produkte mit kleinem Durchmesser.
FR-25 SägeschneidenBietet eine Zugkraft von 50 kN und verarbeitet zwei Rohre bis zu Ø25 mm. Die Säge ist die geeignetere Wahl, wenn Durchmesser, Wandstärke oder Materialhärte ein pneumatisches oder hydraulisches Scheren ungeeignet machen.
Beispielsweise kann ein Hersteller von Kupferrohren, der wiederholte Rohrlängen für Klimaanlagen herstellt, die FR-16 Pneumatik im Vierlinienmodus verwenden, um im selben Produktionszyklus vier kleine Rohre zu ziehen und zu schneiden. In dieser Anwendung liegt der Wert des Vierlinienbetriebs nicht nur in einer höheren Maschinenspezifikation; Es ist die Reduzierung der Handhabung und die Möglichkeit, mehrere fertige Längen pro Schlittenzyklus zu produzieren.


Der Produktionsablauf ist auf eine Frage ausgerichtet: Wie kann das gezogene Produkt die erforderliche Endlänge erreichen, ohne auf eine andere Maschine umgelagert zu werden?
1. Laden:Röhrchen oder Stäbe werden auf das Futtergestell gelegt. Bei der Mehrstrangfertigung werden zwei oder vier Werkstücke auf ihre jeweiligen Matrizen ausgerichtet.
2. Zeigen:Das vordere Ende ist verkleinert, sodass es durch die Ziehmatrize hindurchgehen und vom Ziehschlitten erfasst werden kann. Die Ausrichtung kann durch eine separate Maschine oder, sofern angegeben, durch eine integrierte Ausrichtungsanordnung erfolgen.
3. Kaltziehen:Der Schlitten zieht die spitzen Werkstücke durch die Matrizen. Kettenantrieb, Untersetzungsgetriebe und Hauptmotor sorgen für die erforderliche Zugkraft. Hier ist eine korrekte Matrizenausrichtung besonders wichtig, da eine schlechte Ausrichtung den Matrizenverschleiß erhöhen und die Geradheit und Maßhaltigkeit des Rohrs beeinträchtigen kann.
4. Längenmessung und Zuschnitt:Das gezogene Material wird vermessen und die SPS löst bei Erreichen der voreingestellten Länge die Hydraulik-, Pneumatik- oder Sägeschneideinheit aus.
5. Entlassung:Die fertigen Teile werden zur Prüfung, Bündelung oder für den nächsten Arbeitsgang in das Empfangsregal überführt.
Für eine Produktionslinie, die 2 m oder 3 m lange HVAC-Rohre herstellt, ist die automatische Längenmessung sinnvoller als die einfache Erhöhung der Ziehgeschwindigkeit. Wenn die fertigen Rohre direkt dem Biege-, Bördel- oder Montageprozess zugeführt werden, kann eine wiederholte Längenänderung zu nachgelagerten Anpassungen oder Ausschuss führen. Das integrierte Schneidsystem zielt daher sowohl auf ein Problem der Produktionskontrolle als auch auf ein Problem der Arbeitseinsparung ab.
Langgezogene Produkte erfordern einen Nachschnitt.
Bei einer herkömmlichen Ziehbank stehen dem Bediener möglicherweise lange fertige Rohre zur Verfügung, die noch abgemessen und geschnitten werden müssen. Die FR-Serie führt den Schnitt unmittelbar nach dem Ziehen durch, wodurch ein Transfer zwischen den Maschinen entfällt.
Wiederholte Produkte benötigen wiederholbare Längen.
Wenn die gleiche Länge hunderte oder tausende Male produziert wird, wird die manuelle Messung zu einer erheblichen Abweichungsquelle. Die SPS-gesteuerte Längeneinstellung verringert die Abhängigkeit vom Urteilsvermögen des Bedieners. Die tatsächlich erreichbare Toleranz sollte vor der Bestellung anhand des Materials, des Durchmessers, der Schneidmethode, des Vorschubzustands und der erforderlichen Fertigtoleranz bestätigt werden.
Produkte mit kleinem Durchmesser schränken die Einzelstrangproduktivität ein.
Bei Vierlinien-Kaltzieh- und Schneidemaschinen, die mit relativ geringer Kraft gezogen werden können, kann die Erhöhung der Anzahl der Stränge zu einer größeren Leistungsverbesserung führen als der Einbau einer viel größeren Ziehbank. Deshalb wird die FR-16 Pneumatik im Vierleitungsbetrieb für Rohre bis Ø12 mm angeboten.
Durch übermäßige Handhabung können fertige Oberflächen beschädigt werden.
Der Transport langer gezogener Rohre von einer Ziehbank zu einer separaten Schneidemaschine schafft zusätzliche Kontaktpunkte und Handhabung. Eine integrierte Austrags- und Schneidanordnung reduziert diese Übertragungen, was bei oberflächenempfindlichen Produkten aus Edelstahl, Kupfer und Aluminium nützlich ist.
Wählen Sie FR-16 Hydraulischwenn Sie eine Zweilinienproduktion bis zu Ø15 mm benötigen und hydraulisches Schneiden für eine kontrollierte Schnittkraft bevorzugen. Bestätigen Sie bei rostfreiem Stahl oder anderen Materialien, bei denen die Schnittfestigkeit eine Rolle spielt, die erforderliche Schnittkraft anhand der tatsächlichen Rohrwandstärke und Materialqualität, anstatt sie nur anhand des Außendurchmessers auszuwählen.
Wählen Sie FR-16 Pneumatikwenn bei Produkten mit kleinem Durchmesser die Leistung pro Maschinenstunde im Vordergrund steht. Die Vierlinienversion ist besonders relevant für die Produktion von Kupfer- und Aluminiumrohren, wo die Ziehkraft pro Strang innerhalb der Maschinenkapazität bleibt und der kleinere Rohrdurchmesser mehrere Stränge ermöglicht.
Wählen Sie FR-25 Sägeschneidenwenn das Produkt einen Durchmesser von 25 mm erreicht oder wenn das Material und die Wandstärke das Sägen besser geeignet machen als das Scheren. Ein Hersteller von Stahlrohren kann beispielsweise den langsameren Schnittvorgang einer Säge in Kauf nehmen, da die saubere Trennung eines härteren Materials wichtiger ist als die Erzielung eines möglichst kurzen Schnittzyklus.
Automatisches Schneiden mit fester Länge
Das Schneidwerk wird direkt nach der Ziehstrecke installiert. Dies ist vor allem bei sich wiederholenden Produktionslängen nützlich, da der Bediener nicht jedes gezogene Rohr vor dem Schneiden messen und übertragen muss. Je nach Modell stehen hydraulischer, pneumatischer und Sägeschnitt zur Verfügung.
2-Linien- oder 4-Linien-Zeichnung
Mehrere Rohre werden parallel verarbeitet. Die Produktion mit vier Linien kann die Produktion steigern, ohne dass sich die Maschinenfläche im Verhältnis zur Produktion erhöht. Am effektivsten ist es, wenn der Produktdurchmesser und die Ziehkraft es ermöglichen, dass alle Stränge innerhalb der Nennkapazität der Four Lines Kaltzieh- und Schneidemaschine laufen.
SPS- und HMI-Steuerung
Die SPS verwaltet den Ziehzyklus, die Längeneinstellung, den Schneidauslöser und die Entladesequenz. Bediener können Produktionseinstellungen über das HMI ändern, anstatt immer wieder mechanische Messanordnungen anpassen zu müssen.
Zugwagen mit Kettenantrieb
Der Ziehwagen verfügt über einen Kettenantrieb mit passendem Untersetzungsgetriebe. Der FR-16 verwendet ein ZQ400-Getriebe und eine 2-Zoll-Kette, während der FR-25 ein ZQ500-Getriebe und eine 2,5-Zoll-Kette verwendet. Diese Spezifikationen sind bei der Beurteilung der Zugkapazität und der Serviceanforderungen von Bedeutung, sollten jedoch zusammen mit der Materialstärke, dem Reduktionsverhältnis und dem Matrizendesign bewertet werden.
7 m effektiver Standardhub
Der standardmäßige effektive Ziehweg beträgt 7 m. Dies ist relevant für die Planung der verfügbaren eingehenden Rohrlänge, der fertigen Länge, der Düsenanordnung und des Produktionszyklus. Es sollte nicht davon ausgegangen werden, dass ein längerer Hub die Leistung automatisch erhöht, da sich Beladung, Ausrichtung, Reduzierung der Zeichnung und Schnittzeit ebenfalls auf die Zyklusproduktivität auswirken.
Integriertes Materialhandling
Das Zufuhrregal, der Ziehbereich, die Schneideinheit und das Aufnahmeregal sind als ein Produktionsfluss angeordnet. Bei Anwendungen wie HVAC-Rohren, die direkt gebogen oder montiert werden, kann die Reduzierung der Zwischenhandhabung das Produktionslayout vereinfachen.
| Technologieparameter | FR-16 Hydraulisch | FR-16 pneumatisch | FR-25 Sägeschneiden |
| Max. Zugkraft | 10 kN | 10 / 20 kN | 50 kN |
| Anzahl der Rohre pro Ziehzyklus | 2 | 2 / 4 | 2 |
| Max. Ziehdurchmesser | Ø15 mm | Ø15 mm / Ø12 mm | Ø25 mm |
| Effektive Zeichenreise | 7 m | 7 m | 7 m |
| Untersetzungsgetriebe | ZQ400 | ZQ400 | ZQ500 |
| Kettengröße | 2" | 2" | 2,5" |
| Hauptmotor | 7,5 kW | 7,5 kW | 22 kW |
| Schneidsystem | Hydraulisch | Pneumatisch | Gesehen |
| Abmessungen L×B×H | 10000 × 1800 × 1500 mm | 10000 × 1800 × 1500 mm | 12000 × 2900 × 1500 mm |
Die obigen Abbildungen definieren die Standardmaschinenkonfigurationen. Sie sollten nicht allein zur Berechnung der Produktionskapazität verwendet werden. Die tatsächliche Leistung hängt von der Materialqualität, dem eingehenden Durchmesser und der Wandstärke, der Ziehreduzierung, der Anzahl der Durchgänge, dem Schmiermittelzustand, der fertigen Länge, der Anspitzzeit, der Matrizenkonstruktion und dem Schneidzyklus ab.
Für ein Angebot geben Sie Folgendes an:Materialqualität, Außendurchmesser, Wandstärke oder Vollstabgröße, Ziel-Endgröße, Ziehreduzierung, Endlänge, erforderliche Stränge, Tages- oder Monatsproduktion und verfügbare Stromversorgung. FangRong kann dann die Zugkraft überprüfen und die geeignete Schneidkonfiguration empfehlen.
Kupfer- und Aluminiumrohre für Klima- und Kühlsysteme sind eine natürliche Anwendung für das Mehrlinienziehen, da viele Produkte relativ kleine Durchmesser haben und in wiederholten Längen hergestellt werden. Die pneumatische Vierleitungskonfiguration FR-16 kann vier Rohre parallel ziehen und schneiden, wenn die Rohrgröße und -reduzierung innerhalb der Nennkapazität bleiben.
Produktionsszenario:Ein Hersteller von Kupferrohren, der mehrfache Längen von Klimaanlagenrohren herstellt, kann eine separate Schneidstation durch die integrierte Schneideinheit ersetzen. Der Hauptvorteil liegt nicht nur in der Maschinenautomatisierung; Dadurch entfallen die Mess-, Transfer- und sekundären Schneidschritte zwischen dem Ziehen und dem nächsten Arbeitsgang.
Präzisionsrohre für Automobilkomponenten erfordern möglicherweise einen kontrollierten Außendurchmesser und wiederholbare Schnittlängen vor dem Biegen, Bearbeiten oder Zusammenbauen. Kraftstoffleitungen aus Edelstahl, Bremsleitungen und andere Produkte mit kleinem Durchmesser können von der automatischen Längenkontrolle profitieren, wenn kontinuierlich dieselbe Teilenummer produziert wird.
Für die Automobilproduktion ist die Kauffrage nach der erforderlichen Maßtoleranz nach dem Ziehen wichtiger als der im Katalog angegebene maximale Ziehdurchmesser. Das Düsendesign, die Reduzierung pro Durchgang, der Zustand des eingehenden Rohrs und die Anforderungen an die Geradheit sollten daher während der technischen Bewertung bestätigt werden.
Kleine Edelstahlrohre für medizinische und instrumentelle Komponenten erfordern kontrollierte Abmessungen und wiederholbare Längen. Eine hydraulische Zweilinienmaschine FR-16 kann in Betracht gezogen werden, wenn Schnittkraft und kontrollierte Verarbeitung wichtiger sind als maximale Strangzahl.
Produktionsszenario:Bei Hypotubes, die in Katheterbaugruppen verwendet werden, entfällt durch das automatische Zuschneiden fester Länge das manuelle Zuschneiden im Produktionsablauf. Die Maschine sollte anhand der tatsächlichen Rohrspezifikation bewertet werden, da für dünnwandige Rohre möglicherweise andere Zieh- und Schneidbedingungen erforderlich sind als für herkömmliche Strukturrohre.
Kleine Kupferprodukte und leitfähige Rohre können vom mehradrigen Ziehen profitieren, wenn das Material duktil ist und die erforderlichen Abmessungen im FR-16-Bereich liegen. Pneumatisches Schneiden ist besonders relevant, wenn ein schneller Schneidzyklus für weiche Nichteisenmaterialien bevorzugt wird.
Die Sägeschnittkonfiguration FR-25 ist für Anwendungen gedacht, die eine höhere Zugkraft und größere Durchmesser bis zu Ø25 mm erfordern. Es eignet sich besser für härtere Stahl- oder Legierungsprodukte, bei denen das Sägeschneiden die erforderliche Trennleistung liefert.
Produktionsszenario:Ein Stahlrohrhersteller, der wiederholt Rohlinge für die anschließende Bearbeitung herstellt, kann die FR-25 verwenden, um die Rohre vor der Bearbeitungsphase zu ziehen und zu sägen. In diesem Fall wird die Säge ausgewählt, weil die Materialhärte und die Abschnittsgröße wichtiger sein können als das Erreichen des kürzesten Schnittzyklus.
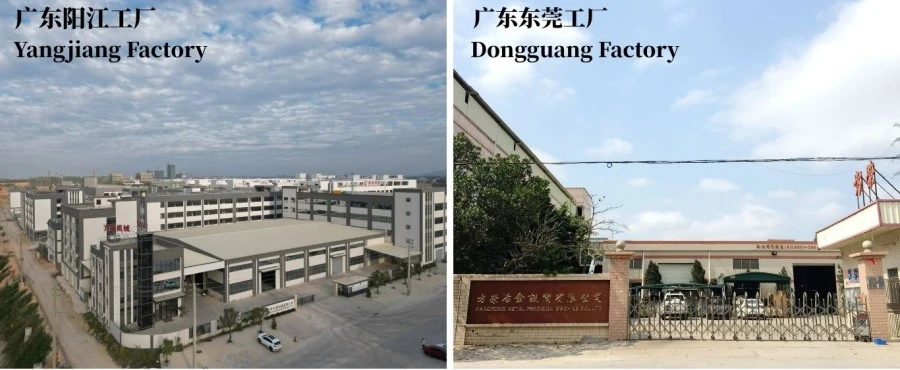
FangRong stellt seit 1998 Ziehbänke her. Die technischen Arbeiten umfassen Kaltziehen, Richten, Anspitzen und die dazugehörige Ausrüstung für die Endbearbeitung von Stangen und Rohren. Das Unternehmen betreibt Produktionsstätten in Dongguan und Yangjiang und liefert Ausrüstung an Kunden in Übersee.
Der wichtige Punkt für den Käufer einer Ziehbank ist nicht die Anzahl der produzierten Maschinen, sondern ob der Hersteller die Maschine mit dem tatsächlichen Rohr oder der Stange des Kunden vergleichen kann. Aus diesem Grund umfasst der Produktionsprozess die mechanische Montage, die elektrische Integration, die SPS-Programmierung und die Maschinenprüfung vor dem Versand.
Auftragstechnik:Matrizenhalter, Schneidanordnungen, Stranganordnung und Automatisierung werden entsprechend der Produktspezifikation konfiguriert.
Bauteilprüfung:Die wichtigsten Struktur- und Getriebekomponenten werden vor dem Zusammenbau überprüft.
Bearbeitung und Ausrichtung:Führungsschienen und Matrizenhalterkomponenten werden gemäß den angegebenen Maß- und Ausrichtungsanforderungen bearbeitet.
Mechanische Montage:Getriebe, Kette, Schlitten, Matrizenhalter, Schneidsystem und Empfangssystem werden vor der endgültigen Integration zusammengebaut und überprüft.
Elektrik- und SPS-Integration:Das Steuerungssystem ist für die erforderliche Zieh-, Längenmessungs-, Schneid- und Entladesequenz programmiert.
Werksabnahmeprüfung:Die Maschinen werden vor dem Versand in Betrieb genommen. Wenn Kundenmuster zur Verfügung gestellt werden, können tatsächliche Rohre oder Stangen verwendet werden, um den Ziehvorgang, die Schnittreihenfolge und die fertigen Abmessungen zu überprüfen.
Dieser Test ist besonders für Erstkäufer nützlich, da die Maschine vor der Installation im Werk des Kunden anhand der tatsächlichen Material- und Produktspezifikationen bewertet werden kann.

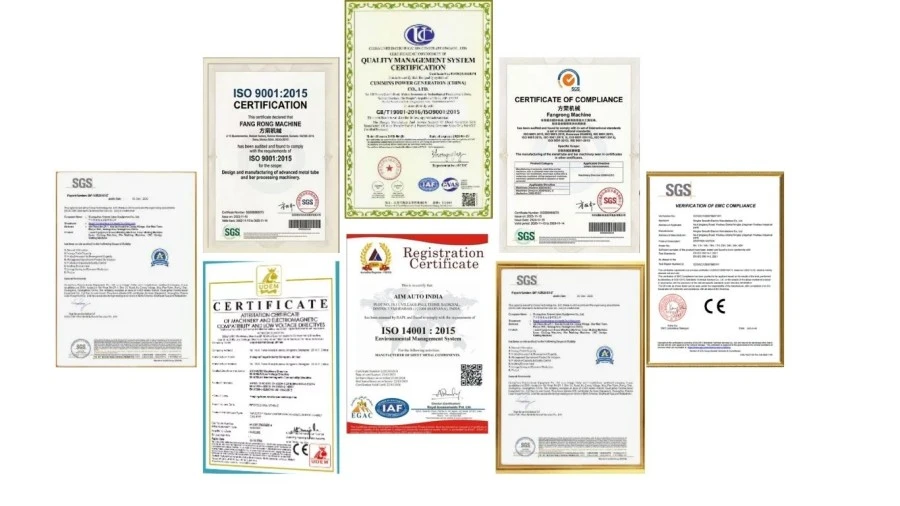
ISO 9001:2015:FangRong betreibt ein Qualitätsmanagementsystem, das die relevanten Design-, Fertigungs-, Installations- und Serviceaktivitäten abdeckt. Die Zertifikatsnummer UQ231211R1 finden Sie in den bereitgestellten Firmeninformationen.
CE-Kennzeichnung:Standardmaschinen der FR-Serie können mit einer CE-Konformitätsdokumentation für die geltenden europäischen Maschinen- und Elektrosicherheitsanforderungen geliefert werden. Die genauen Normen und Konformitätsdokumente sollten für die bestellte Maschine bestätigt werden, da die geltenden Anforderungen von der endgültigen Maschinenkonfiguration und dem Zielmarkt abhängen.
Elektrische und Maschinensicherheit:Wenn es das Projekt erfordert, kann die Maschine anhand geltender Standards spezifiziert werden, zEN ISO 12100zur Risikobeurteilung von Maschinen undEN 60204-1für die elektrische Ausrüstung von Maschinen. Die endgültige Liste der Compliance-Standards sollte in der technischen Vereinbarung angegeben werden und nicht aus dem Produktnamen abgeleitet werden.
SGS-Inspektion:Auf Wunsch des Käufers kann eine Inspektion durch Dritte organisiert werden. Die SGS-Inspektion ist ein Inspektionsdienst und sollte nicht mit einem Produktzertifizierungszeichen verwechselt werden.
UL-Anforderungen:UL ist in den mitgelieferten Spezifikationen nicht als Standardzertifizierung für die Standardkonfiguration der FR-Serie aufgeführt. Wenn die Maschine in Nordamerika installiert wird und der Käufer UL-anerkannte Komponenten oder ein UL-konformes Bedienfeld benötigt, sollte diese Anforderung vor dem Kauf elektrischer Komponenten spezifiziert werden.
Bei der Four-Lines-Kaltzieh- und Schneidemaschine handelt es sich um eine Industrieausrüstung, die normalerweise nach der endgültigen Konfiguration und nicht nach einem einzigen Online-Festpreis angeboten wird. Die Anzahl der Ziehlinien, die Schneidmethode, die Werkzeuge, der elektrische Standard, die Automatisierungsanforderungen und der Bestimmungsort können die endgültigen Maschinenkosten beeinflussen.
| Bestellmenge | Preisbasis | Typische Angebotsvereinbarung |
| 1 Satz | Einzelmaschinenbestellung | Individuelles Konfigurationsangebot |
| 2-4 Sätze | Kleinserienbestellung | Mengenpreis je nach gleicher oder gemischter Konfiguration erhältlich |
| 5+ Sätze | Projekt- oder Chargenauftrag | Projektbasiertes Angebot und Produktionsplan |
Mindestbestellmenge: 1 Satz.Bei industriellen Ziehbänken kann bei der Bestellung von mehr als einer Maschine ein anderer Stückpreis in Frage kommen, der tatsächliche Staffelpreis sollte jedoch im kommerziellen Angebot bestätigt und nicht aus dem Katalog abgeleitet werden.
FOB:FOB-Preise können mit dem vereinbarten Verschiffungshafen angegeben werden, der auf der Proforma-Rechnung und im Kaufvertrag angegeben ist. Da FangRong über Produktionsstätten in Guangdong verfügt, sollte der genaue FOB-Hafen mit dem Vertriebsteam entsprechend dem endgültigen Verladeort und der Versandvereinbarung im Werk bestätigt werden. Im Angebot sollte beispielsweise explizit der genannte Port genannt werdenFOB [vereinbarter chinesischer Hafen], anstatt „FOB China“ ohne Portnamen zu verwenden.
Standard-Vorlaufzeit für Bestellungen:FR-16-Standardkonfigurationen erfordern normalerweise30-60 Tagenach technischer Bestätigung und Eingang der vereinbarten Zahlung.
FR-25 oder individuelle Bestellvorlaufzeit:typischerweise90-120 Tage, abhängig vom Schneidsystem, der elektrischen Konfiguration, den Werkzeugen, der Automatisierung und anderen Projektanforderungen.
Beschleunigte Bestellung:Für dringende Projekte kann je nach aktueller Werkstattkapazität, Komponentenverfügbarkeit und Konfiguration ein beschleunigter Produktionsplan evaluiert werden. Eine beschleunigte Lieferzeit sollte vor Auftragserteilung schriftlich bestätigt werden; Es sollte nicht davon ausgegangen werden, dass für eine dringende Bestellung der Standardzeitplan von 30 bis 60 Tagen verwendet werden kann.
Die Four Lines Kaltzieh- und Schneidemaschine ist für den Exportversand mit einer für den Ferntransport geeigneten Schutzverpackung vorbereitet. Die Verpackungsmethode sollte die Abmessungen der Maschine, den Schaltschrank, die hydraulischen oder pneumatischen Komponenten und die korrosionsempfindlichen Oberflächen berücksichtigen.
Vor dem Versand sollte der Käufer die Packliste, Maschinenabmessungen, Hebepunkte, elektrische Anforderungen, Fundamentzeichnungen, Ersatzteile und Installationsdokumentation bestätigen. Diese Information ist für den FR-25 besonders wichtig, da seine Standardabmessungen etwa 12.000 × 2.900 × 1.500 mm betragen.
Die wichtigsten Auswahlfaktoren sind Rohr- oder Stangendurchmesser, Materialstärke, Anzahl der Leitungen und Schneidmethode. Der FR-16 Hydraulic eignet sich für die 2-Linien-Produktion bis zu Ø15 mm, wo hydraulisches Schneiden bevorzugt wird. Der FR-16 Pneumatik unterstützt 2 Leitungen bis Ø15 mm oder 4 Leitungen bis Ø12 mm und eignet sich daher, wenn eine höhere Leistung wichtiger ist. Der Sägeschnitt FR-25 bietet eine Zugkraft von bis zu 50 kN und verarbeitet Produkte bis zu einem Durchmesser von 25 mm. Der Sägeschnitt eignet sich für Anwendungen, die eine mechanische Säge anstelle eines hydraulischen oder pneumatischen Schneidens erfordern.
Ja. Die Modelle FR-16 Hydraulic und FR-25 Saw Cutting sind für die 2-Linien-Produktion konfiguriert, während das FR-16 Pneumatic entweder für 2 oder 4 Linien konfiguriert werden kann. Eine 4-Linien-Konfiguration erhöht die Leistung, wenn der Rohrdurchmesser und die Anforderungen an die Ziehkraft innerhalb des Arbeitsbereichs der Maschine liegen. Es geht nicht einfach darum, weitere Zeilen hinzuzufügen; Werkzeugaufbau, Material, Durchmesserreduzierung und verfügbare Ziehkraft müssen auf die Produktionsanforderung abgestimmt sein.
Geben Sie die Materialqualität, den Anfangsaußendurchmesser, den Enddurchmesser, den Rohr- oder Stangentyp, gegebenenfalls die Wandstärke, die erforderliche Endlänge, die erforderliche Tages- oder Monatsproduktion und die erforderliche Anzahl von Produktionslinien an. Bei Rohren sind auch der Materialzustand und der Reduzierungsplan wichtig, da eine übermäßige Reduzierung in einem Durchgang die Ziehkraft erhöhen und die Oberflächenqualität beeinträchtigen kann. Anhand dieser Parameter werden das passende Modell, die Matrizenanordnung, die Ziehkraft und die Schnittkonfiguration ermittelt.
Die Schnittlänge wird über das SPS-System der Maschine zusammen mit der Längenerkennung und der Vorschub- oder Ziehsequenz gesteuert. Die tatsächliche Schnittgenauigkeit hängt von der Materialelastizität, der Geradheit, den Ziehbedingungen, der Schnittmethode und der Maschineneinstellung ab. Bei Anwendungen wie HVAC-Rohren oder Komponenten, die eine einheitliche Baugruppenlänge erfordern, sollte die endgültige Toleranz vor der Bestellung anhand des tatsächlichen Materials und der Ziellänge bestätigt werden, anstatt sich auf eine generische Genauigkeitsangabe zu verlassen.
Ja, die Maschine kann für verschiedene Metallprodukte konfiguriert werden, darunter Kohlenstoffstahl, legierter Stahl, Edelstahl, Kupfer und Aluminium. Allerdings sollte nicht davon ausgegangen werden, dass für jedes Material die gleiche Konfiguration geeignet ist. Edelstahl und hochfeste Legierungen erfordern im Allgemeinen eine höhere Ziehkraft und eine sorgfältigere Reduktionskontrolle, während Kupfer und Aluminium möglicherweise unterschiedliche Matrizenmaterialien und Schmierbedingungen erfordern, um die Oberflächenbeschaffenheit zu schützen. Materialqualität und -größe sollten daher bei der Maschinenauswahl bestätigt werden.
Die vierzeilige Kaltzieh- und Schneidemaschine ist in erster Linie für die Integration von Kaltziehen und automatischem Festlängenschneiden konzipiert. Wenn das eingehende Rohr oder die eingehende Stange nicht direkt durch die Ziehmatrize eingeführt werden kann, ist vor dem Ziehen möglicherweise eine Anspitzung oder Endvorbereitung erforderlich. Ob eine separate Anspitzmaschine benötigt wird, hängt vom Ausgangsmaterial, dem Endzustand und der Matrizenkonstruktion ab. Der gesamte Prozess kann bewertet werden, wenn dem Kunden Rohmaterialproben und ein Zeichnungsplan zur Verfügung gestellt werden.
Hydraulisches und pneumatisches Schneiden eignen sich für die automatisierte Produktion fester Längen, bei denen ein schneller Zyklusbetrieb und eine Integration in die Ziehsequenz erforderlich sind. Pneumatisches Schneiden ist besonders nützlich in der FR-16-Vierlinienkonfiguration, wo die Produktionsleistung Priorität hat. Das Sägeschneiden bietet eine andere Schneidmethode und wird beim Modell FR-25 verwendet, das über eine höhere Zugkraftkapazität verfügt und größere Produkte bis zu Ø25 mm unterstützt. Die beste Option hängt vom Material, Durchmesser, den Anforderungen an die Endfläche und der nachgelagerten Bearbeitung ab.
Bestätigen Sie vor der Bestellung das Material und die Abmessungen des Produkts, die Zeichnungsreduzierung, die fertige Länge, die erforderliche Leistung, die Anzahl der gleichzeitigen Linien, die Schneidmethode, die elektrischen Anforderungen, die Installationsbedingungen und die Automatisierungsanforderungen. Bestätigen Sie bei Exportprojekten außerdem den vereinbarten Incoterm und den Versandhafen, den Lieferplan, das Ersatzteilpaket, die Inbetriebnahmemethode und die geltenden Sicherheits- oder Elektroanforderungen wie die CE-Dokumentation. Wenn es um strenge Maß- oder Oberflächenanforderungen geht, wird die Bereitstellung tatsächlicher Rohr- oder Stangenmuster empfohlen.
Adresse
Nr. 163, Shatong Road, 2. Industriegebiet Shabu, Stadt Dalang, Stadt Dongguan, Guangdong, China
Tel