Whatsapp
Wir bieten ein umfassendes Sortiment an Präzisionsgeräten für die Metallbearbeitung, darunter Richt-, Kaltzieh-, Spitz-, Anfas-, Schneid-, Gewindewalzmaschinen und Ziehmatrizen, maßgeschneidert für Rohr-, Stangen- und Drahtmaterialien in verschiedenen Branchen.
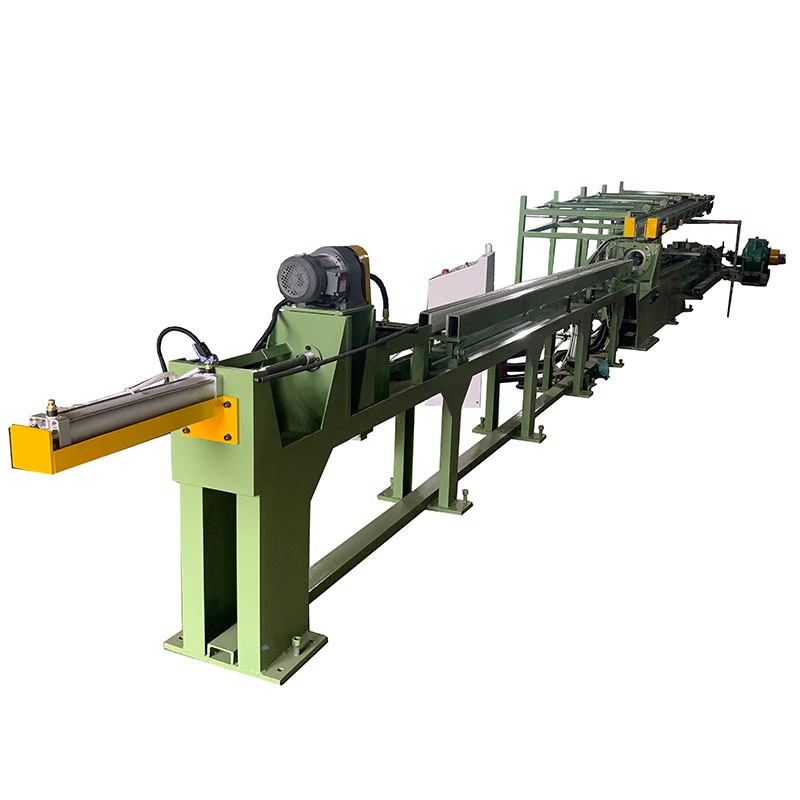
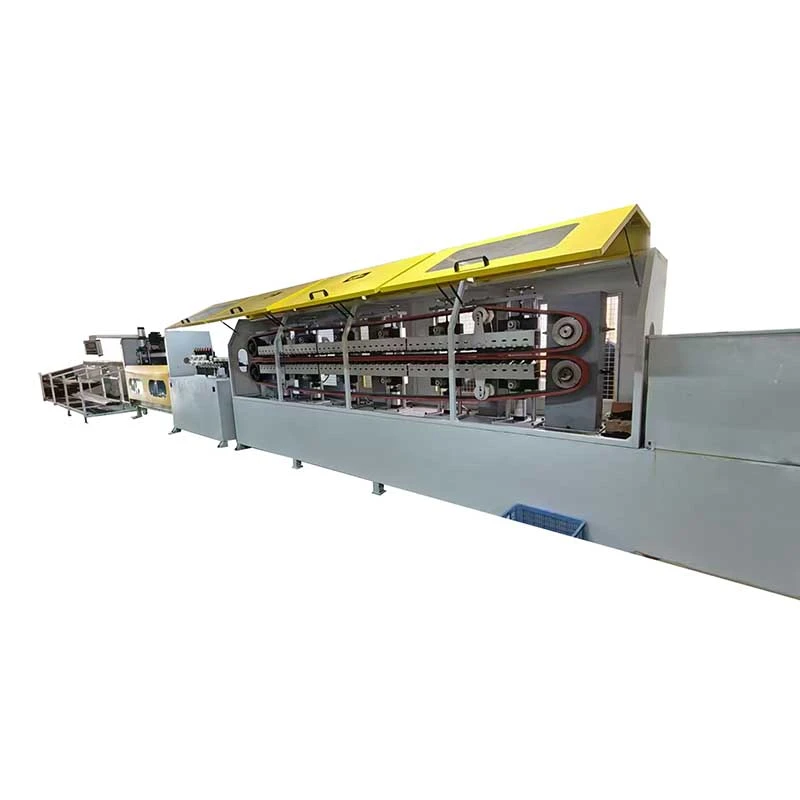
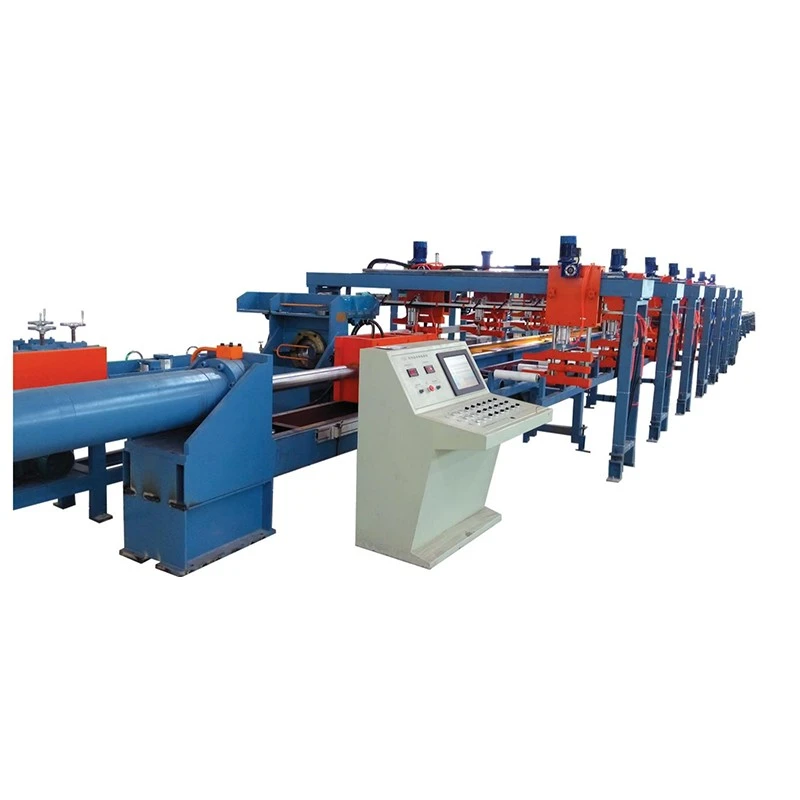
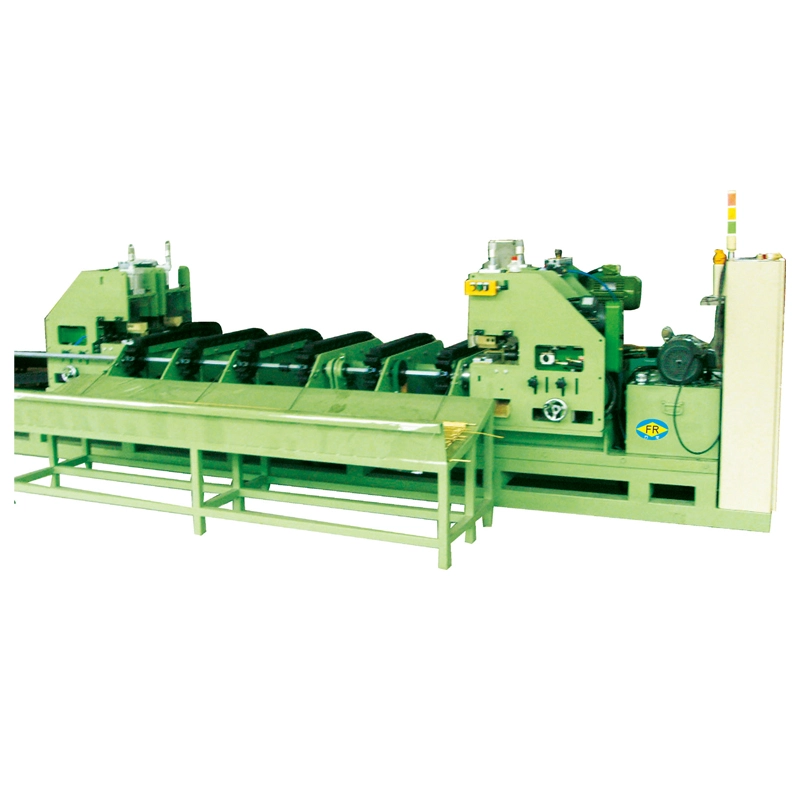
DerUnregelmäßige hydraulische Kaltziehmaschineist zum Umformen gedachtkomplexe unrunde Profiledie eine hohe Ziehkraft und kontrollierte Verformung erfordern, einschließlich quadratischer, rechteckiger, sechseckiger, achteckiger, ovaler, Kanal-, Winkel-, T-Profile und benutzerdefinierter asymmetrischer Formen. Ein hydraulischer Antrieb sorgt dafür50–20.000 kN Ziehkraftmit Schlägen bis zu25 mDadurch können große oder hochfeste Rohre und Vollstäbe in einem einzigen Kaltziehdurchgang geformt werden. Präzisionswerkzeuge steuern die Profilgeometrie, Eckendefinition und Maßgenauigkeit, sodass sich das Verfahren für Abschnitte aus Stahl, Edelstahl, Kupfer, Aluminium und Speziallegierungen eignet, bei denen das erforderliche Profil durch herkömmliches Walzen nicht erreicht werden kann.
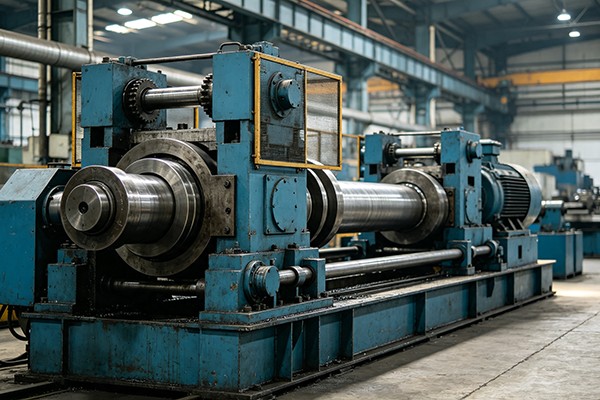
Die unregelmäßige hydraulische Kaltziehmaschine ist eine hydraulisch angetriebene Ziehbank, die speziell für die Herstellung nicht kreisförmiger Metallprofile – einschließlich quadratischer, rechteckiger, sechseckiger, achteckiger, ovaler, Kanal-, Winkel-, T-Profile und benutzerdefinierter asymmetrischer Profile – aus runden Rohren oder Vollstangen in einem einzigen Kaltziehdurchgang entwickelt wurde. Im Gegensatz zu Allzweck-Ziehmaschinen, die runde Profile herstellen, umfasst diese Ausrüstung spezielle Matrizensysteme und präzisionsgeführte Schlitten, die während des gesamten Ziehprozesses die komplexe Querschnittsgeometrie beibehalten.
Die Maschine zieht ein spitzes Werkstück durch eine präzisionsgefertigte Matrize mit einer nicht runden Öffnung. Während das Material durch die Matrize läuft, verformt es sich plastisch, um sich an die Geometrie des Matrizenhohlraums anzupassen – wodurch die Querschnittsfläche verringert und gleichzeitig der Abschnitt umgeformt wird. Beim Rohrziehen steuert ein interner Dorn oder Stopfen die Wandstärkenverteilung über den unregelmäßigen Abschnitt. Die Hydraulikkraft sorgt für eine gleichmäßige, vibrationsfreie Kraftanwendung – entscheidend für die Aufrechterhaltung scharfer Ecken und einer gleichmäßigen Wandstärke in komplexen Abschnitten.


Warmgewalzte oder extrudierte unrunde Profile weisen grundlegende Einschränkungen auf: lose Maßtoleranzen (typischerweise ±0,5 mm oder schlechter), mit Zunder bedeckte Oberflächen, die eine umfassende Reinigung erfordern, Entkohlungsschichten, die die Oberflächeneigenschaften schwächen, und inkonsistente mechanische Eigenschaften im gesamten Profil. Alternative Methoden haben jeweils Nachteile: Beim Warmwalzen können keine engen Toleranzen bei Eckenradien und Ebenheit erreicht werden; Das Kaltwalzen ist auf gleichmäßige Abschnitte beschränkt und hinterlässt Restspannungen. Extrusion bietet komplexe Formen, jedoch zu deutlich höheren Kosten und geringeren Produktionsraten.
Kaltziehen löst diese Einschränkungen durch einen grundlegend anderen Verformungsmechanismus. Die Kombination aus Matrizengeometrie und kontrollierter Reduktion zwingt das Material dazu, unter Druck- und Zugspannungen in den Matrizenhohlraum zu fließen. Dadurch entsteht:
- Strenge Maßkontrolle: Toleranzen bis zu ±0,05 mm bei kritischen Abmessungen
- Hervorragende Oberflächengüte: Glatte, zunderfreie Oberflächen, direkt einsatzbereit
- Verbesserte mechanische Eigenschaften: Kaltumformung erhöht die Streckgrenze und Härte bei gleichzeitiger Beibehaltung der Duktilität
- Scharfe, definierte Ecken: Im Gegensatz zu warmgeformten Profilen mit abgerundeten Ecken behalten kaltgezogene Profile eine präzise Eckgeometrie bei, die für die strukturelle Integrität und Montagepassung unerlässlich ist
- Gleichbleibende Wandstärke: Eine gleichmäßige Materialverteilung gewährleistet eine vorhersehbare Leistung unter Last
Mit 26 Jahren Erfahrung in der Herstellung von Kaltziehgeräten seit 1998 hat FangRong Lösungen für Tausende von Anwendungen mit unregelmäßigen Querschnitten entwickelt. Unsere unregelmäßigen hydraulischen Kaltziehmaschinen produzieren Profile von kleinen Präzisionsprofilen unter 10 mm bis hin zu großen Strukturprofilen über 300 mm aus Kohlenstoffstählen, legierten Stählen, rostfreien Stählen, Aluminium, Kupfer, Titan und Speziallegierungen. In jeder Maschine steckt das technische Wissen von mehr als 10.000 Kunden in mehr als 70 Ländern – darunter mehr als 5.000 Stahlwerke, mehr als 2.100 Edelstahlverarbeiter, mehr als 1.800 Kupferhersteller, mehr als 700 Aluminiumhersteller und mehr als 500 Kunden aus Titan und Speziallegierungen.
1. Präzise Kontrolle der unrunden Geometrie
Der vorgespannte Rahmen und der starr geführte Schlitten gewährleisten eine perfekte Ausrichtung der Matrize über den gesamten Hub – entscheidend für die Beibehaltung komplexer Querschnittsgeometrien. Im Gegensatz zu Kettenzugbänken oder mechanischen Zugbänken, bei denen es zu Ausrichtungsabweichungen kommen kann, sorgt das Hydrauliksystem für eine konsistente Kraftvektorausrichtung. Scharfe, definierte Ecken bleiben erhalten – warmgeformte Abschnitte können diese Präzision nicht erreichen.
2. Hydraulikkraft mit vibrationsfreier Kraftübertragung
Hydraulikzylinder sorgen für eine gleichmäßige, stufenlose Kraftanwendung – und eliminieren Rattermarken und Oberflächenfehler, die bei mechanischen oder kettengetriebenen Systemen häufig auftreten. Dies ist besonders wichtig für unregelmäßige Abschnitte, bei denen eine ungleichmäßige Kraftverteilung zu Verformungen, Wandstärkenschwankungen oder Eckenrundungen führen kann.
3. Breites Profilprofil
Unterstützt quadratische, rechteckige, sechseckige, achteckige, ovale, elliptische, Kanal-, Winkel-, T-Profile und benutzerdefinierte asymmetrische Profile. Matrizenwechselsysteme ermöglichen einen schnellen Profilwechsel und machen die Maschine sowohl für die Massenproduktion als auch für die Flexibilität in der Werkstatt geeignet.
4. Multi-Pass-Zeichnungsfunktion
Komplexe Abschnitte, die eine erhebliche Reduzierung erfordern, können in mehreren Durchgängen mit dazwischenliegender Wärmebehandlung gezogen werden. Mit jedem Durchgang werden die Abmessungen und mechanischen Eigenschaften schrittweise verfeinert. Das Hydrauliksystem sorgt unabhängig von der Arbeitsgangreihenfolge für eine konstante Kraft.
5. Wandstärkenkontrolle für Rohre
Beim Rohrziehen steuern Innendorn- oder Schwimmstopfensysteme die Wandstärkenverteilung über unregelmäßige Abschnitte. Entscheidend für Anwendungen, bei denen eine gleichmäßige Wandstärke die Druckstufe oder die strukturelle Leistung bestimmt.
6. Integrierte Produktionslinienoptionen
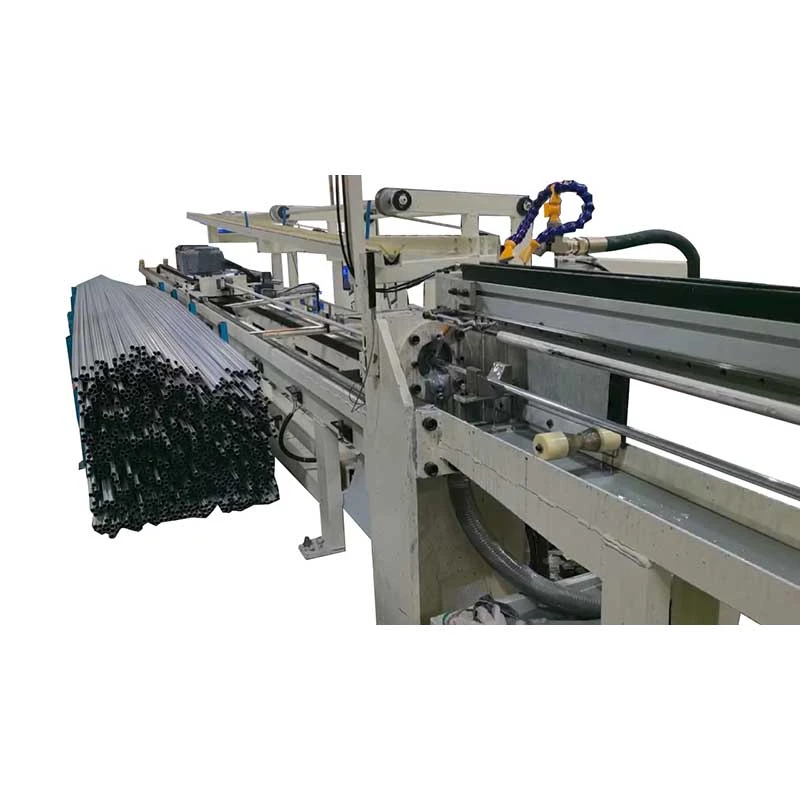
Zu den optionalen Inline-Systemen gehören Richten (Kopfreduzierung), Richten und Ablängen von Scheren – so entsteht eine komplette Produktionslinie vom Rohmaterial bis zum fertigen Abschnitt in einem einzigen Durchgang.
7. Materialvielfalt
Verarbeitet Kohlenstoffstahl (niedriger/mittlerer/hoher Kohlenstoffgehalt, Legierung, HSLA), Edelstahl, Aluminium, Kupfer, Messing, Titan, Nickellegierungen und Spezialmetalle. Ziehkraft und -geschwindigkeit anpassbar an materialspezifische Verformungseigenschaften.
8. SPS-Steuerung mit Prozessdatenprotokollierung
Die speicherprogrammierbare Steuerung mit HMI ermöglicht eine präzise Parameterprogrammierung und Echtzeitüberwachung. Die Datenprotokollierung unterstützt die Rückverfolgbarkeit der Qualität und die Prozessoptimierung – unerlässlich für ISO9001-zertifizierte Betriebe.
Um das richtige Modell auszuwählen, muss die Maschinenkapazität an Ihre spezifischen Produktionsanforderungen angepasst werden. Zu den wichtigsten Auswahlparametern gehören: Ziehkraft (bestimmt durch Querschnittsverringerung und Materialstreckgrenze), maximale Abschnittsgröße (bestimmt durch die Abmessungen des Formhohlraums und der Schlittenöffnung), Hublänge (bestimmt durch die Länge des fertigen Produkts) und Ziehgeschwindigkeit (beeinflusst die Produktionsrate und die Qualität der Oberflächengüte). Bei unregelmäßigen Abschnitten ist der effektive Ziehkraftbedarf typischerweise höher als bei runden Abschnitten gleicher Fläche, da zusätzliche Verformungsarbeit erforderlich ist, um Ecken umzuformen und die Geometrie beizubehalten.
Unsere unregelmäßigen hydraulischen Kaltziehmaschinen reichen von 50 kN bis 20.000 kN, mit einem Hub von bis zu 25 m und Geschwindigkeiten von bis zu 30 m/min. Alle Spezifikationen sind anpassbar. Für Abschnittsabmessungen beziehen Sie sich auf den maximalen Durchmesser des umschriebenen Kreises – den kleinsten Kreis, der den unregelmäßigen Abschnitt umschließt.
| Modell-/Technologieparameter | FR-2T | FR-5T | FR-10T | FR-15T | FR-20T | FR-30T | FR-50T | FR-70T |
| Max. Ziehkraft (KN) | 20 | 50 | 100 | 150 | 200 | 300 | 500 | 700 |
| Zeichengeschwindigkeit (m/min) | 0~10 | 3~10 | 3~10 | 3~10 | 3~10 | 3~10 | 2~10 | 10~16 |
| Effektive Länge des fertigen Rohrs (m) | 6 | 5 | 5 | 9 | 5 | 5 | 7 | 9 |
| Gezeichneter Bereich des Außendurchmessers des fertigen Rohrs (mm) | φ5max | φ25max | φ50max | φ60max | φ70max | φ30~φ80 | φ30~φ100 | φ30~φ100 |
| Max. Gezogene Dicke des fertigen Rohrs (mm) | 1,5 mm | 2mm | 3mm | 4mm | 5mm | 6mm | 8mm | 10mm |
| Hauptölzylinder (mm) | φ63*φ35 | φ80*φ45 | φ125*φ70mm*3200mm | φ125*φ70 | φ150 | φ180*φ90*3000 | φ200*φ100 | φ280*φ150*9000 |
| Nummer der systemischen Station | 1 | 1 | 1 | 1 | 1 | 1 | 1 | 2 |
| Arbeitsdruck des Systems (Mpa) | 21 | 21 | 21 | 21 | 21 | 26 | 26 | 26 |
| Max. Druck des Systems (Mpa) | 26.0 | 26.0 | 26.0 | 26.0 | 26.0 | 31.5 | 31.5 | 31.5 |
| Hauptölpumpe (manuelle variable Kolbenpumpe) | 40 | 40 | 40 | 50 | 50 | 50 | 50 | 50 |
| Hauptmotor (KW) | 3.7 | 7.5 | 22 | 30 | 45 | 75 | 75 | 132*2 |
| Außenmaße (B×H×L)(m) | 1,6*1,4*30 | 1,6*1,4*30 | 1,6*1,4*30 | 1,6*1,4*30 | 1,6*1,4*30 | 1,1*1,2*20 | 1,2*1,3*25 | 1,3*1,4*25 |
| Gewicht (t) | 2 | 3 | 5 | 8 | 10 | 15 | 20 | 30 |
Kundenspezifische Spezifikationen sind auf Anfrage erhältlich. Die Abschnittsgröße bezieht sich auf den maximalen Durchmesser des umschriebenen Kreises.
- Fahrwerkskomponenten, Überrollkäfige, Aufhängungsteile: Quadratische und rechteckige Abschnitte mit engen Eckradien für strukturelle Integrität
- Lenksäulen, Antriebswellen: Sechskant- und Keilprofile, die eine präzise Maßkontrolle erfordern
- Batteriekühlrohre: Ovale und rechteckige Dünnwandprofile mit gleichmäßiger Wandstärke für das Wärmemanagement
Fall: Ein Tier-1-Automobilzulieferer ersetzte warmgewalzte Rechteckrohre durch kaltgezogene Abschnitte an einer Aufhängungskomponente. Verbesserte Maßtoleranz, wodurch ein zweiter Fräsvorgang entfällt. Produktionskosten reduziert.
- Führungsschienen, Förderkomponenten: Präzisionsquadrat- und -rechteckstangen für lineare Bewegungssysteme
- Maschinengestelle, hydraulische Linearführungen: Dickwandige rechteckige und kundenspezifische Profile für tragende Anwendungen
- Teleskopkomponenten: Ineinander verschachtelte quadratische und rechteckige Abschnitte mit kontrolliertem Abstand
Fall: Ein Hersteller von Hydraulikzylindern zieht 80×80-mm-Vierkantrohre aus 89-mm-Außenrundrohren für Zylinderkörper. Durch die Oberflächenbearbeitung entfällt das Honen, wodurch 15 Minuten Bearbeitungszeit pro Zylinder eingespart werden.
- Anhängerrahmen, Regalsysteme: Hochfeste Rechteck- und U-Profile
- Strukturelemente für Flugzeuge: Unregelmäßige Abschnitte aus Titan und legiertem Stahl mit strengen Anforderungen an Abmessungen und mechanische Eigenschaften
- Komponenten für Frachtcontainer: Standardisierte quadratische und rechteckige Abschnitte
- Möbel im Industriestil: Präzise geometrische Abschnitte, die eine ästhetische Oberflächenqualität erfordern
- Büro- und Einzelhandelsdisplays: Dekorative Profile mit individuellen Querschnitten
- Wärmetauscherrohre: Ovale und abgeflachte Rohre für eine größere Wärmeübertragungsoberfläche
- Komponenten für Windkraftanlagen: Strukturabschnitte mit hohem Festigkeits-Gewichts-Verhältnis
FangRong wurde 1998 gegründet und ist seit 26 Jahren auf Kaltziehgeräte spezialisiert. Das Unternehmen entstand aus einer Joint-Venture-Partnerschaft mit einem taiwanesischen Hersteller mit mehr als 30 Jahren Erfahrung in Marken-Kaltziehmaschinen und ging 2013 zum hundertprozentigen Betrieb über. Diese technische Tradition bedeutet, dass unsere Maschinen jahrzehntelanges Wissen über Kaltziehprozesse verkörpern – nicht nur mechanisches Design, sondern auch das metallurgische Verständnis dafür, wie sich verschiedene Materialien unter Verformung verhalten.
Zwei Fabriken: Dongguan Fangrong Metallurgical Equipment Co., Ltd. und Yangjiang Fangrong Machinery Co., Ltd. Jährliche Produktionskapazität: 650+ Maschinen. Durchschnittlicher Jahresumsatz: 45 Millionen RMB. Der Betrieb mit zwei Anlagen ermöglicht eine parallele Produktion und eine schnellere Lieferung.
Exportiert in über 70 Länder. Über 10.000 Kunden: über 5.000 Stahlwerke, über 2.100 Edelstahlverarbeiter, über 1.800 Kupferhersteller, über 700 Aluminiumproduzenten, über 500 Kunden aus Titan und Speziallegierungen. Diese Waage liefert technisches Feedback, das kein kleiner Hersteller erreichen kann.
Jede unregelmäßige hydraulische Kaltziehmaschine wird vor der Auslieferung einem Volllasttest unterzogen: 30 Minuten lang im Leerlauf, dann schrittweise Belastung bis zur Nennkapazität. Dimensionsüberprüfung auf ±0,02 mm. Überwachte Öltemperatur – darf unter Volllast 60 °C nicht überschreiten. Druckgeprüftes Hydrauliksystem für leckagefreien Betrieb.
Installations-, Inbetriebnahme-, Bedienerschulungs-, Wartungs- und Reparaturdienste. Weltweites Servicepartnernetzwerk für lokalen Support und Ersatzteile.
Dongguan Fangrong Metallurgical Equipment Co., Ltd.– Hauptsitz und Hauptproduktionsstandort in Dalang Town, Dongguan City. Spezialisiert auf Kaltziehmaschinen, Richtmaschinen und Gewindewalzgeräte.
Yangjiang Fangrong Machinery Co., Ltd.-- Sekundäranlage im Bezirk Yangdong, Stadt Yangjiang, zur Erweiterung der Produktionskapazität und zur Ermöglichung einer schnelleren Lieferung.
1. Bestellung & Technik-- Jede Maschine wird gemäß den kundenspezifischen Abschnittsanforderungen, Materialien und Produktionszielen konstruiert.
2. Materialbeschaffung und -inspektion-- Alle Rohstoffe von qualifizierten Lieferanten mit Eingangskontrolle.
3. Präzisionsbearbeitung-- Kritische Komponenten: Hauptzylinder, Zugschlitten, Matrizenhalter, vorgespannter Rahmen, Führungsschienen. Geradheit der Führungsschiene ≤0,5 mm über die gesamte Länge.
4. Montage des Hydrauliksystems-- Aggregate, integrierte Patronenventilblöcke, montierte und getestete Steuerungssysteme.
5. Unterbaugruppe-- Vorschubmechanismus, Spannsystem, optionale Richt- und Schneideinheiten.
6. Endmontage-- Integrierte mechanische, hydraulische und elektrische Systeme.
7. SPS- und Steuerungsintegration- Programmierung und Installation der HMI-Schnittstelle.
8. Volllasttests-- Jede Maschine: Leerlaufbetrieb 30 Minuten, progressive Beladung bis zur Nennkapazität, Maßprüfung, Öltemperaturüberwachung (≤60℃).
9. Qualitätsprüfung-- ISO9001:2015-Konformitätsüberprüfung.
10. Verpackung und Versand-- Sichere Verpackung für den internationalen Versand mit Exportdokumentation.
Qualitätsmanagementsystem ISO9001:2015-- Zertifikatsnr.: UQ231211R1. Umfasst Design, Beschaffung, Fertigung und Kundendienst.
CE-Zertifizierung-- Entspricht der europäischen Maschinenrichtlinie 2006/42/EG. Beinhaltet Zweihandsteuerung, Sicherheitslichtvorhänge und verriegelte Schutzvorrichtungen.
SGS-Zertifizierung-- Unabhängige Überprüfung der Produktqualität und Herstellungsprozesse.
Nationale Patente-- 32 Erfindungspatente + über 100 Gebrauchsmusterpatente zum Schutz proprietärer Technologien in Hydrauliksystemen, Werkzeugdesign, Automatisierungssteuerung und Maschinenstruktur. Vertreter: 2013207829011, 2008300532117, ZL2015 2 0842922.7.
Quadratische, rechteckige, sechseckige, achteckige, ovale, elliptische, Kanal-, Winkel-, T-Profil- und kundenspezifische asymmetrische Profile. Der Werkzeugwechsel ermöglicht einen schnellen Wechsel zwischen den Profilen. Bei Rohrabschnitten steuern Innendorne die Wandstärkenverteilung.
Beim Kaltziehen werden bei kritischen Abmessungen Toleranzen von bis zu ±0,05 mm erreicht. Scharfe Ecken bleiben erhalten – warmgeformte Abschnitte können diese Präzision nicht erreichen.
Kohlenstoffstahl (niedriger/mittlerer/hoher Kohlenstoffgehalt, Legierung, HSLA), Edelstahl, Aluminium, Kupfer, Messing, Titan, Nickellegierungen und Spezialmetalle.
| Aspekt | Kaltes Zeichnen | Warmwalzen |
| Maßtoleranz | ±0,05 mm | ±0,5 mm |
| Oberflächenbeschaffenheit | Zunderfrei | Kalk vorhanden, muss gereinigt werden |
| Eckgeometrie | Scharf, definiert | Gerundet |
| Mechanische Eigenschaften | Verbessert durch Kaltverfestigung | Im Walzzustand, geringere Festigkeit |
| Entkohlung | Wird durch Oberflächenscherung entfernt | Vorhanden, muss bearbeitet werden |
Erforderliche Kraft = Querschnittsflächenverringerung × Materialstreckgrenze × Verformungsfaktor (1,2–1,5 für unregelmäßige Abschnitte). Wir erstellen kostenlose Kraftberechnungen mit Ihren Materialvorgaben und Sollmaßen. Bei unregelmäßigen Abschnitten ist der Verformungsfaktor aufgrund der Eckenformung höher als bei Rundungen.
Typischerweise 15–30 % Flächenreduzierung pro Durchgang bei unregelmäßigen Abschnitten. Für größere Reduktionen können mehrere Durchgänge mit Zwischenglühen erforderlich sein. Wir empfehlen Prozessversuche mit Ihrem spezifischen Material und Ihrer Profilgeometrie.
Ja. Der Durchmesser des Werkstückendes muss reduziert werden, damit es durch die Matrize passt. FangRong bietet integrierte Anspitzmaschinen (Kopfreduziermaschinen) als Teil der Produktionslinie an.
Standardmäßige unregelmäßige hydraulische Kaltziehmaschinen: 30–60 Tage. Maßgeschneiderte Maschinen: 90–120 Tage, abhängig von den Spezifikationen. Der Betrieb mit zwei Fabriken ermöglicht die parallele Produktion mehrerer Aufträge.
380 V, 50–60 Hz Leistung. Betonfundament erforderlich – vorgespannte Rahmenkonstruktion bedeutet, dass das Fundament nur das Maschinengewicht trägt, keine Zugkräfte (Kräfte werden in der geschlossenen Rahmenstruktur enthalten). Mindeststellfläche: abhängig von der Hublänge. Wir liefern Fundamentzeichnungen mit dem Angebot.
Ja. Unser Engineering-Team bietet Empfehlungen zur Formkonstruktion, Planung der Durchlaufsequenz, Auswahl der Schmierung und Unterstützung bei Probeläufen während der Inbetriebnahme. Mit über 10.000 Kunden in über 70 Ländern haben wir praktisch jede Herausforderung beim Zeichnen unregelmäßiger Abschnitte erlebt und gelöst.
Maschine, Hydraulikaggregat, SPS-Steuerungssystem mit HMI, Standard-Matrizenhalter, ein Satz Inbetriebnahmewerkzeuge, Installationsüberwachung, Inbetriebnahme und Bedienerschulung. Matrizen für Ihre spezifischen Profile werden je nach Geometrie und Material separat angeboten.
Standard: 30 % Anzahlung, 70 % vor Versand.
12 Monate ab Inbetriebnahme.
Über 10.000 Kunden in über 70 Ländern. Auf Anfrage stellen wir Ihnen gerne branchenspezifische Referenzen zur Verfügung.
Senden Sie: Materialtyp und -sorte, Abmessungen des Ausgangsabschnitts, Zeichnung des Ziel-Endabschnitts, Zielproduktionsmenge (Stück/Tag oder Tonnen/Tag) und maximale Endlänge. Wir antworten mit Kraftberechnungen, Modellempfehlungen, Preisen und Lieferplänen.
Adresse
Nr. 163, Shatong Road, 2. Industriegebiet Shabu, Stadt Dalang, Stadt Dongguan, Guangdong, China
Tel