Whatsapp
Wir bieten ein umfassendes Sortiment an Präzisionsgeräten für die Metallbearbeitung, darunter Richt-, Kaltzieh-, Spitz-, Anfas-, Schneid-, Gewindewalzmaschinen und Ziehmatrizen, maßgeschneidert für Rohr-, Stangen- und Drahtmaterialien in verschiedenen Branchen.
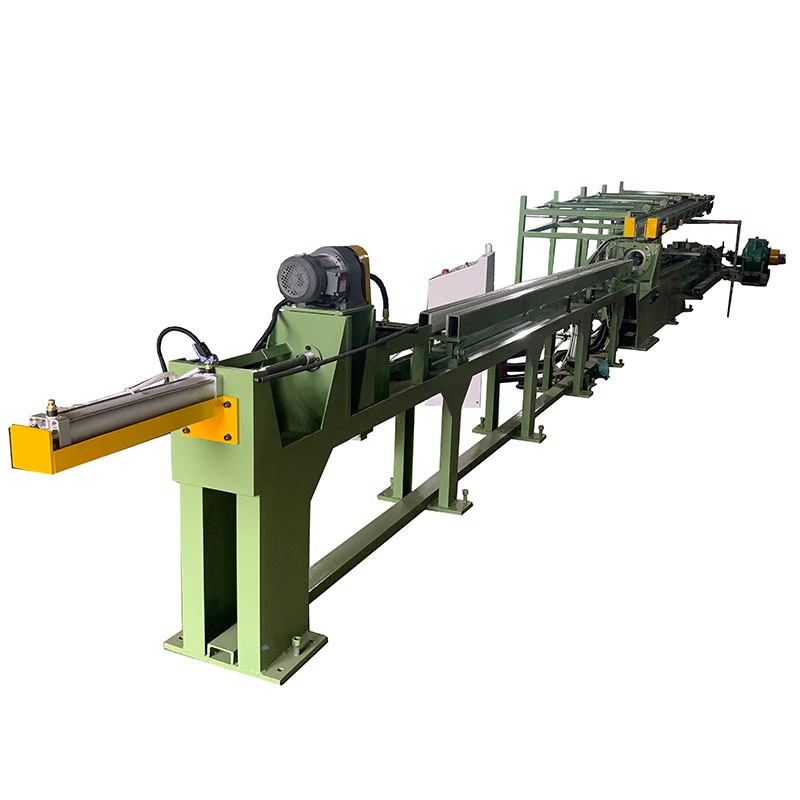
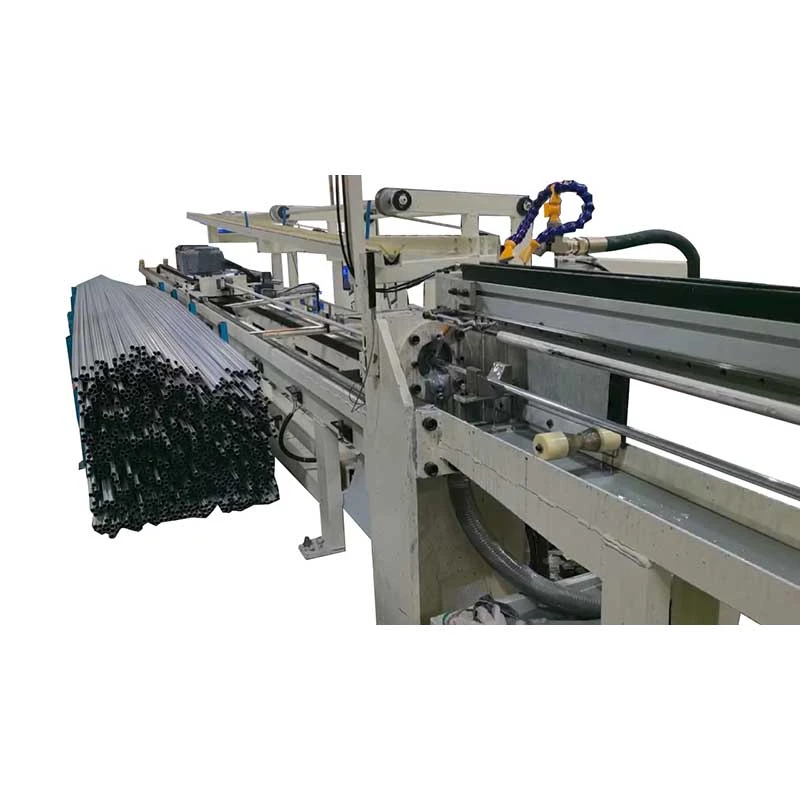
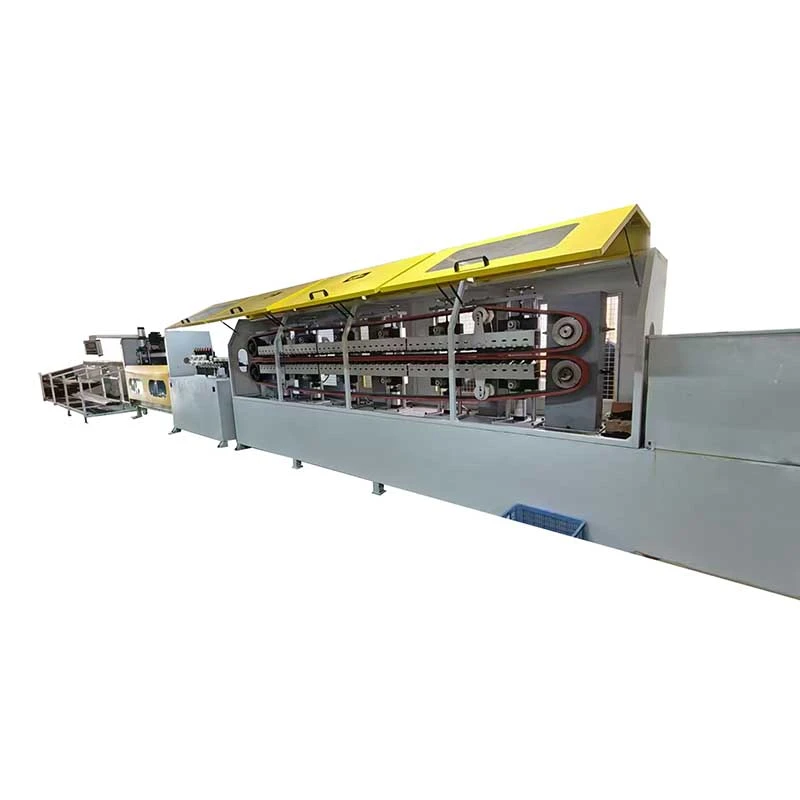
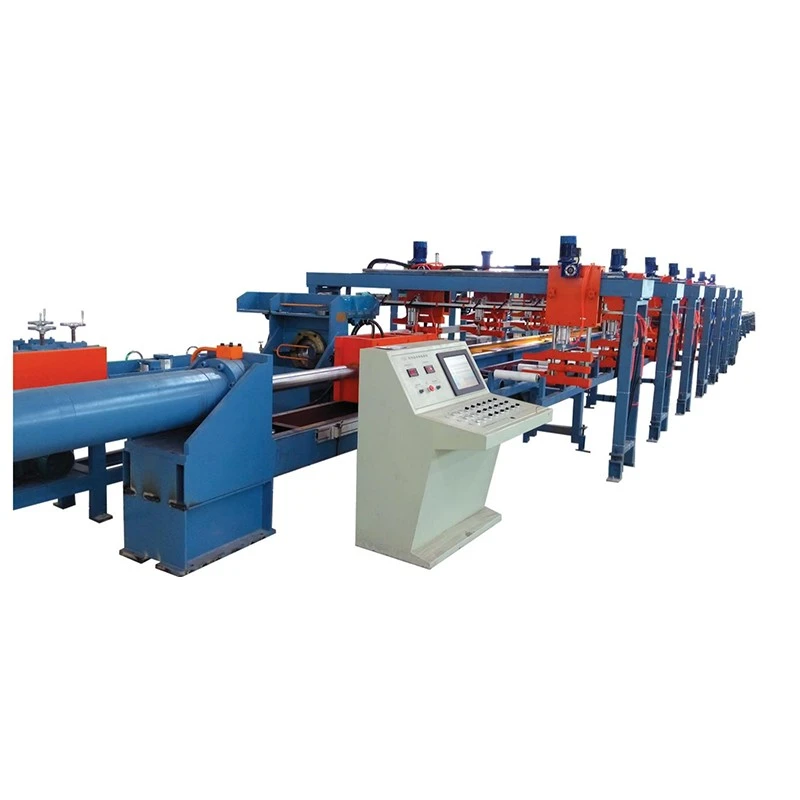
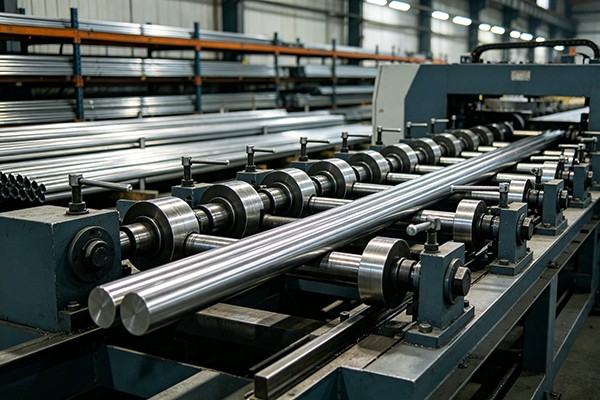
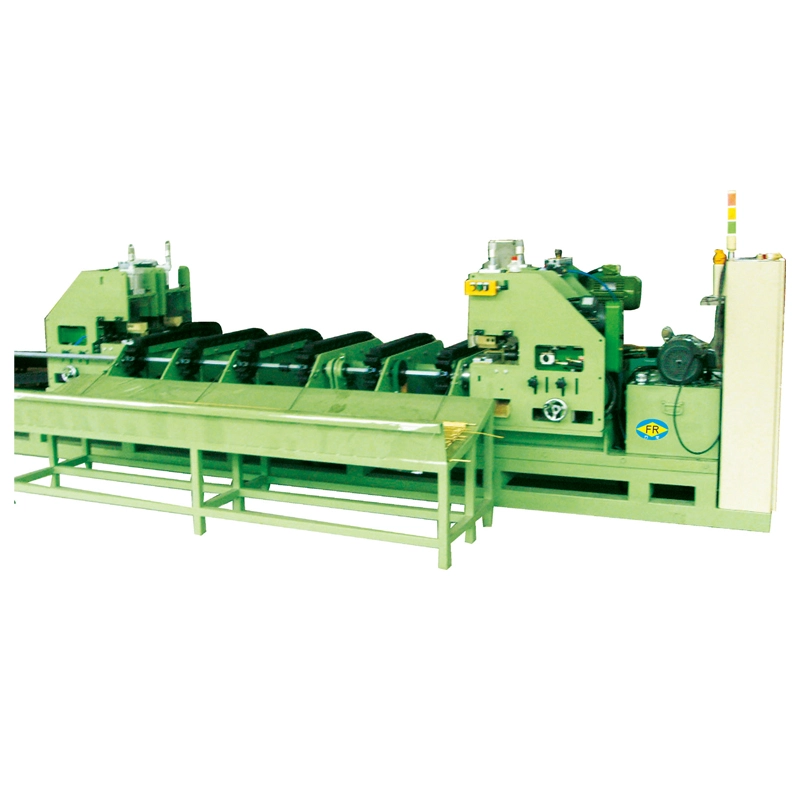
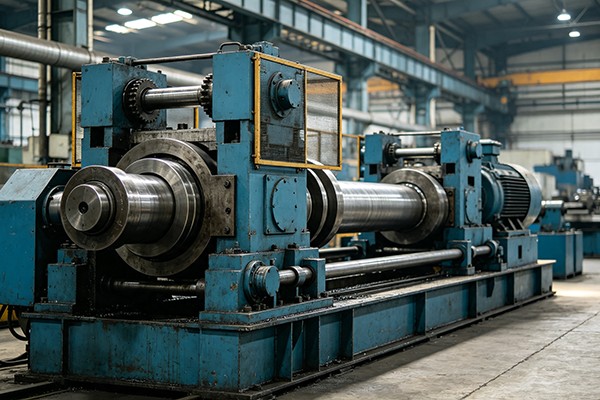
DerHorizontale Richtmaschine aus Kupferist eine Mehrwalzen-Richtmaschine für Kupferrohre, Rohre, Vollstäbe und Profile nach dem Extrudieren, Ziehen, Glühen oder Bearbeiten. Es nutzt das kontrollierte Rückwärtsbiegen durch mehrere Rollensätze, um Krümmungen, Krümmungen und geringfügige Ovalitäten zu korrigieren, ohne dass ein separater Richtvorgang erforderlich ist.
Kupfer benötigt andere Richtbedingungen als Stahl. Aufgrund seiner relativ geringen Streckgrenze und weichen Oberfläche ist übermäßiger Walzendruck eine häufige Ursache für Oberflächenmarkierungen, während unterschiedliche Härtegrade unterschiedliche Richtkräfte und Liniengeschwindigkeiten erfordern. Die FR-Serie ist daher rund konfiguriertRollenanzahl, Werkstückdurchmesser, Kupferhärte, Geradheitstoleranz und Anforderungen an die Oberflächengüte.
Für Produktionslinien, in denen das Kupferrohr automatisch gelötet, gebogen, plattiert oder montiert wird, sind Geradheit und Oberflächenbeschaffenheit wichtig. Die richtige Rollengeometrie und -einstellung hilft dabei, das Rohr zu korrigieren, ohne dass neue Kratzer, übermäßige Verformung oder Überkorrektur entstehen.
Die FR-Serie von FangRong umfasst13 Standardkonfigurationen von FR-20 bis FR-180, deckt Kupferrohrdurchmesser ab abφ4 mm bis φ180 mmund Vollstäbe ausφ10 mm bis φ90 mm. Je nach Modell verwendet die Maschine14, 15, 16, 17 oder 20 Rollensätze. Ausgewählte 20-Rollen-Konfigurationen können eine Geradheit von nur 20 % erreichen0,1 mm/m. Die Gesamtmotorleistung reicht von3 kW bis 55 kW, bei Maschinengewichten von ca700 kg bis 25.000 kg.
Die Ausrüstung beinhaltet eine Richttechnologie, die in FangRongs langjähriger Zusammenarbeit mit einem taiwanesischen Hersteller entwickelt wurde. FangRong wurde 1998 als Joint Venture gegründet und ging 2013 vollständig in den Besitz des Unternehmens über, wobei die im Rahmen dieser Zusammenarbeit erworbene Erfahrung im Bereich Richt- und Ziehtechnik erhalten blieb.
Die FR-Serie verwendetMehrrollen-Rückbiegen. Anstatt eine Biegung an einem Punkt mit hoher Kraft zu korrigieren, durchläuft das Werkstück aufeinanderfolgende Rollen, die kleinere, kontrollierte Korrekturen vornehmen. Dadurch wird die Verformung entlang des Rohrs oder der Stange verteilt und der Bediener kann die erforderliche Geradheit erreichen, ohne dass die Gefahr einer dauerhaften Überbiegung besteht.
1. Fütterung und Ausrichtung
Das Kupferrohr oder die Kupferstange wird durch das Führungssystem eingeführt. Eine korrekte Eingangsausrichtung ist wichtig, da ein falsch positioniertes Werkstück selbst bei korrekten Rolleneinstellungen zu einer inkonsistenten Geradheit führen kann.
2. Progressives Rückwärtsbiegen
Mehrere Rollensätze üben kontrollierten Druck aus verschiedenen Richtungen aus. Rollengeometrie und -einstellung sind auf den Werkstückdurchmesser abgestimmt. Mehr Rollensätze bieten mehr Korrekturpunkte und werden im Allgemeinen ausgewählt, wenn engere Geradheitstoleranzen erforderlich sind.
3. Kontrollierter Oberflächenkontakt
Kupfer ist weicher als Stahl, insbesondere im geglühten Zustand. Die Walzenoberflächen sind daher präzise bearbeitetOptionen mit oberflächenschützenden Rollen erhältlichwenn die Anwendung eine strenge Kontrolle von Kratzern, Abrieb oder Oberflächenspuren erfordert.
4. Geschwindigkeitsanpassung
FR-76 und größere Modelle bietenVariable Geschwindigkeit von 0–60 m/minüber einen Frequenzumrichter. FR-50 und kleinere Modelle verwenden wählbare Geschwindigkeiten von9/18/27/45 m/min. Die tatsächliche Produktionsgeschwindigkeit sollte entsprechend der Kupferlegierung, dem Härtegrad, den Rohrabmessungen, dem Geradheitsziel und den Oberflächenanforderungen ausgewählt werden, anstatt einfach die maximale Geschwindigkeit zu verwenden.
5. Glättungs- und Größeneffekt
Durch den kontrollierten Walzenkontakt können zudem geringfügige Ovalitäten reduziert und die Maßhaltigkeit verbessert werden. Allerdings sollte das Richten nicht als Ersatz für einen speziellen Kalibrierprozess betrachtet werden, wenn enge Maßtoleranzen erforderlich sind.
6. Entladung
Das fertige Rohr oder die fertige Stange verlässt die Maschine mit der angegebenen Geradheit und ist bereit für nachfolgende Biege-, Schneid-, Löt-, Plattier-, Montage- oder andere Endbearbeitungsvorgänge.
Oberflächenschäden beim Richten
Kupfer kann durch ungeeignete Walzenoberflächen oder übermäßigen Druck leicht Spuren hinterlassen. Bei HVAC-Rohren, Stromschienen und dekorativen Kupferprodukten können diese Markierungen zu Ausschuss oder zusätzlichen Nacharbeiten führen. Optionen mit oberflächenschützenden Walzen tragen dazu bei, dieses Risiko zu verringern.
Verschiedene Kupferhärten
Weichgeglühtes Kupfer und hartgezogenes Kupfer reagieren nicht auf die gleichen Richteinstellungen. Walzendruck und Verarbeitungsgeschwindigkeit müssen auf die Materialbeschaffenheit abgestimmt sein, um Verformungen oder wiederholte Durchgänge zu vermeiden.
Biegen nach dem Extrudieren und Ziehen
Kupferrohre und -stangen können beim Strangpressen, Kaltziehen, Glühen, Aufwickeln oder Transport eine Krümmung entwickeln. Durch das Mehrwalzenrichten wird diese Krümmung korrigiert, bevor das Material in die nächste Produktionsstufe gelangt.
Ovalität der Röhre
Dünnwandige Kupferrohre können beim Formen und Bearbeiten eine Ovalität entwickeln. Richtig eingestellte Walzen können einen sekundären Schlichteffekt erzielen und gleichzeitig die Geradheit korrigieren. Das erreichbare Ergebnis hängt von den Rohrabmessungen, der Materialbeschaffenheit und der anfänglichen Verformung ab.
Inkonsistente Einspeisung in nachgeschaltete Geräte
Eine übermäßige Krümmung kann das automatische Biegen, Schneiden, Schweißen, Löten und Zusammenbauen von Rohren beeinträchtigen. Ein kontrollierter Richtprozess verbessert die Zuführkonsistenz und reduziert manuelle Korrekturen.
Probleme beim Einpassen des Schlauchs
Bei der HLK-, Kälte-, Sanitär- und Wärmetauscherproduktion können übermäßige Biegung oder Ovalität die Rohrpositionierung und den Verbindungssitz beeinträchtigen. Durch die gleichbleibende Geradheit wird die Wiederholbarkeit der nachfolgenden Formgebung und Verbindung verbessert.
Kupfer erfordert eine sorgfältige Kontrolle des Kontakts zwischen Walze und Werkstück. Für Anwendungen, bei denen Kratzer und Abrieb nicht akzeptabel sind, stehen präzisionsgeschliffene Rollenoberflächen und optionale Oberflächenschutzmaterialien zur Verfügung.
Unterstützung für FR-76 und größere Maschinen0-60 m/minBetrieb mit variabler Geschwindigkeit. FR-50 und kleinere Modelle bieten9/18/27/45 m/minwählbare Geschwindigkeiten. Dadurch kann die Linie entsprechend der Materialtemperatur und den Produktanforderungen angepasst werden, anstatt jede Kupferspezifikation durch die gleiche Einstellung zu zwingen.
Die FR-Serie ist mit erhältlich14, 15, 16, 17 oder 20 Rollen. Eine höhere Rollenanzahl bietet zusätzliche Korrekturpunkte und wird normalerweise in Betracht gezogen, wenn die Produktionslinie eine strengere Geradheit erfordert. Beispielsweise ist die 20-Rollen-Konfiguration FR-50 spezifiziert≤0,1 mm/mGeradheit.
Die Serie umfasst Kupferrohre vonφ4 mm bis φ180 mmund Vollstäbe ausφ10 mm bis φ90 mm. Dadurch kann die gleiche Produktpalette sowohl kleine Präzisionsrohre als auch größere industrielle Kupferprodukte abdecken.
Die Kupfer-Horizontalrichtmaschinen können für reines Kupfer konfiguriert werden, zC11000 und C12200sowie Messing, Bronze, Kupfernickel und andere Kupferlegierungen. Es können sowohl nahtlose als auch geschweißte Rohre verarbeitet werden, sofern ihre Abmessungen im Arbeitsbereich der gewählten Maschine liegen.
Die Duktilität von Kupfer ermöglicht relativ hohe Richtgeschwindigkeiten, maximale Geschwindigkeit sollte jedoch nicht das einzige Auswahlkriterium sein. Bei der Massenproduktion ist die richtige Kombination aus Rollenkonfiguration, Geschwindigkeit, Druck und Werkstückzustand wichtiger als nur die Erhöhung der Liniengeschwindigkeit.
Wählen Sie zum Richten von Kupfer die Maschine entsprechend ausRohr- oder Stangendurchmesser, Wandstärke, Kupferlegierung und Härte, anfängliche Krümmung, erforderliche Geradheit, Anforderungen an die Oberflächenbeschaffenheit und Produktionsgeschwindigkeit. Werden mit derselben Maschine mehrere Größen verarbeitet, sollte der gesamte Größenbereich berücksichtigt werden und nicht nur nach dem größten Durchmesser ausgewählt werden.
| Modell | Max. Rohr-Ø (mm) | Min. Rohr-Ø (mm) | Max. Stangen-Ø (mm) | Geradheit (mm/m) | Rollensätze | Geschwindigkeit (m/min) | Gesamtleistung (kW) | Gewicht (kg) | Abmessungen L×B×H (mm) |
| FR-180 (17 Rollen) | φ180 | φ60 | φ90 | ≤0,3 | 17 | - | 55 | 25.000 | 4200×1800×1500 |
| FR-150 (17 Rollen) | φ150 | φ58 | φ70 | ≤0,3 | 17 | - | 30/37 | 12.000 | 4100×2280×1700 |
| FR-120 (14 Rollen) | φ120×T3,0 | φ38 | φ50 | ≤0,3 | 14 | - | 30 | 9.000 | 3250×1450×1250 |
| FR-100 (14 Rollen) | φ89×T3,0 | φ28 | φ32 | ≤0,3 | 14 | 0-60 | 15 | 5.000 | 2350×1560×1160 |
| FR-100 (17 Rollen) | φ89×T3,0 | φ28 | φ32 | ≤0,2 | 17 | 0-60 | 18 | 5.000 | 2700×1560×1160 |
| FR-76 (14 Rollen) | φ60×T3,0 | φ16 | φ22 | ≤0,3 | 14 | 0-60 | 11 | 2.500 | 2250×1560×1160 |
| FR-76 (17 Rollen) | φ76×T3,0 | φ18 | φ25 | ≤0,2 | 17 | 0-60 | 15 | 3.500 | 2560×1560×1160 |
| FR-76 (20 Rollen) | φ76×T3,0 | φ18 | φ25 | ≤0,2 | 20 | 0-60 | 15 | 5.400 | 3250×1500×1250 |
| FR-50 (14 Rollen) | φ30/φ45×T2,0 | φ8/φ13 | φ16 | ≤0,3 | 14 | 18.9.27.45 | 7.5 | 1.500 | 1750×1120×1040 |
| FR-50 (20 Rollen) | φ30/φ45×T2,0 | φ8/φ13 | φ16 | ≤0,1 | 20 | 18.9.27.45 | 7.5 | 2.000 | 2200×1120×1040 |
| FR-25 (14 Rollen) | φ25 | φ6 | φ12 | ≤0,3 | 14 | 18.9.27.45 | 4 | 1.000 | 1300×900×950 |
| FR-25 (16 Rollen) | φ25 | φ6 | φ12 | ≤0,2 | 16 | 18.9.27.45 | 4 | 1.100 | 1800×1100×950 |
| FR-20 (15 Rollen) | φ16×T2,0 | φ4 | φ10 | ≤0,3 | 15 | 18.9.27.45 | 3 | 700 | 1100×1050×950 |
Technische Hinweise:T gibt die Wandstärke des Rohrs an, zum Beispiel bedeutet T3,0 eine Wandstärke von 3,0 mm. FR-50 und kleinere Modelle verwenden wählbare Geschwindigkeiten von 9/18/27/45 m/min. FR-76 und größere Modelle bieten eine variable Geschwindigkeit von 0–60 m/min über einen Frequenzumrichter. Walzenoberflächenmaterialien können entsprechend dem Kupferprodukt und den Anforderungen an die Oberflächenqualität spezifiziert werden.
Kupferrohre für Klimaanlagenschlangen, Kühlsysteme, Verdampfer, Kondensatoren und Wärmetauscher müssen vor dem automatischen U-Biegen oder der Rohr-zu-Rohrboden-Montage häufig gerichtet werden. Die gleichbleibende Geradheit trägt dazu bei, dass nachgeschaltete Geräte eine wiederholbare Zuführung und Positionierung gewährleisten.
Die Kupfer-Horizontalrichtmaschine eignet sich für Kupferschienen, Leiter und Rundstangen, die in Schaltanlagen, Transformatoren, elektrischen Verteilungsgeräten und Energiesystemen verwendet werden. Der Oberflächenschutz ist besonders dort wichtig, wo das fertige Kupfer eine saubere Kontaktoberfläche beibehalten muss.
Kupferrohre, die in Klimaanlagen von Kraftfahrzeugen und Kühlkreisläufen von Elektrofahrzeugen verwendet werden, müssen nach dem Ziehen oder Formen möglicherweise begradigt werden. Durch die entsprechende Rollenkonfiguration kann das Rohr für nachfolgende Biege- und Montagevorgänge vorbereitet werden.
Kupferwasserrohre, Gasrohre und andere Gebäudetechnikrohre können nach der Herstellung oder Handhabung begradigt werden, um die Maßhaltigkeit vor dem Schneiden, Verbinden und Installieren zu verbessern.
Kupferrohre mit kleinem Durchmesser, die in Instrumentierungs- und Flüssigkeitssystemen verwendet werden, erfordern eine sorgfältige Kontrolle der Geradheit und des Oberflächenzustands. Der FR-20 ist für Rohrdurchmesser ab ausgelegtφ4 mm, abhängig von der jeweiligen Rohrwandstärke und Materialbeschaffenheit.
Das gleiche Richtprinzip kann auf Rohre und Vollstäbe aus Kupferlegierungen angewendet werden, einschließlich Messing-, Bronze- und Kupfernickelprodukten. Die endgültigen Walzeneinstellungen sollten anhand der Legierung, der Härte, der Abmessungen, der anfänglichen Krümmung und der erforderlichen Geradheit ermittelt werden.
Über 26 Jahre Richttechnik
FangRong wurde 1998 als Joint Venture mit einem taiwanesischen Hersteller gegründet, der sich auf Zieh- und Richtgeräte spezialisierte. Das Unternehmen wurde 2013 vollständig in den Besitz des Unternehmens überführt und hat die Entwicklung von Richt- und Ziehmaschinen für die Bearbeitung von Metallrohren und -stangen weiterentwickelt.
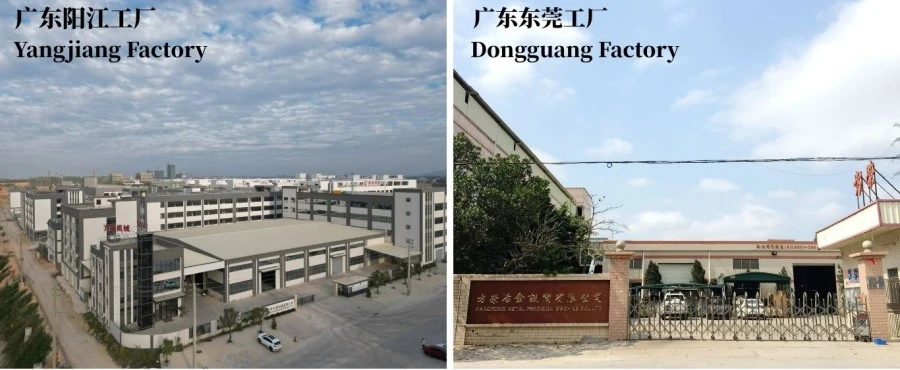
Zwei Produktionsstätten
Die Produktionsanlagen in Dongguan und Yangjiang bieten zusammen eine Jahreskapazität von mehr als650 Maschinen. Der Fertigungsaufbau mit zwei Standorten unterstützt die gleichzeitige Produktion mehrerer Projekte und größerer Aufträge.
Erfahrung in der Metallverarbeitung
FangRong meldet die an Kunden gelieferte Ausrüstung inÜber 70 Länder, mit mehr als10.000 Kundenin der Verarbeitung von Stahl, Edelstahl, Kupfer, Messing, Aluminium und Speziallegierungen.
Werksprüfung vor dem Versand
Jede Maschine wird einem Leerlauf- und Volllasttest unterzogen. Wenn Kundenmuster verfügbar sind, können für Tests echte Kupferrohre oder -stangen verwendet werden. Geradheit, Rundheit, Rollenausrichtung, Vibration, Motorstrom, Oberflächenzustand, Öllecks und elektrische Funktionen werden vor dem Versand überprüft.
Kupferspezifische technische Unterstützung
Vor der Produktion kann FangRong die Kupferlegierung, die Härte, den Durchmesser, die Wandstärke, das Geradheitsziel, die Oberflächenanforderung und die Leistungsanforderung bewerten, um die geeignete Rollenkonfiguration, den Geschwindigkeitsbereich und die Rollenoberflächenbehandlung zu bestimmen.
Installation und Kundendienst
Der Support umfasst Installationsüberwachung, Inbetriebnahme, Bedienerschulung, Ersatzteilversorgung, Fehlerbehebung aus der Ferne und technische Unterstützung. Für die Maschineninstallation werden Fundamentzeichnungen und Ankerbolzenanordnungen bereitgestellt.
1. Technische Überprüfung— Walzenkonfiguration, Geschwindigkeitsbereich, Oberflächenschutz und Maschinenlayout werden anhand der Kupferspezifikationen und Produktionsanforderungen des Kunden bestimmt.
2. Materialinspektion— Stahlplatten, Wellen, Rollen, Zahnräder und andere Schlüsselkomponenten werden vor der Bearbeitung überprüft.
3. Präzisionsbearbeitung— Walzenoberflächen und Maschinenrahmen werden auf die erforderliche Geometrie und Ausrichtung bearbeitet.
4. Mechanische Montage— Rollenbaugruppen, Getriebekomponenten, Getriebe und Antriebssystem werden zusammengebaut und überprüft.
5. Elektrische Integration— Motor, Umrichter, SPS, HMI, Sensoren und Sicherheitssteuerungen sind integriert und getestet.
6. Maschinentests— Die komplette Maschine wird vor dem Versand gefahren. Kundeneigene Kupferproben können bei Bereitstellung zur Leistungsüberprüfung verwendet werden.
7. Endkontrolle— Geradheit, Rundheit, Oberflächenzustand, elektrische Sicherheit, Vibration und Ölleckage werden vor dem Verpacken überprüft.
8. Exportverpackung— Die Maschinen sind beim internationalen Transport vor Feuchtigkeit, Korrosion und Handhabungsschäden geschützt.
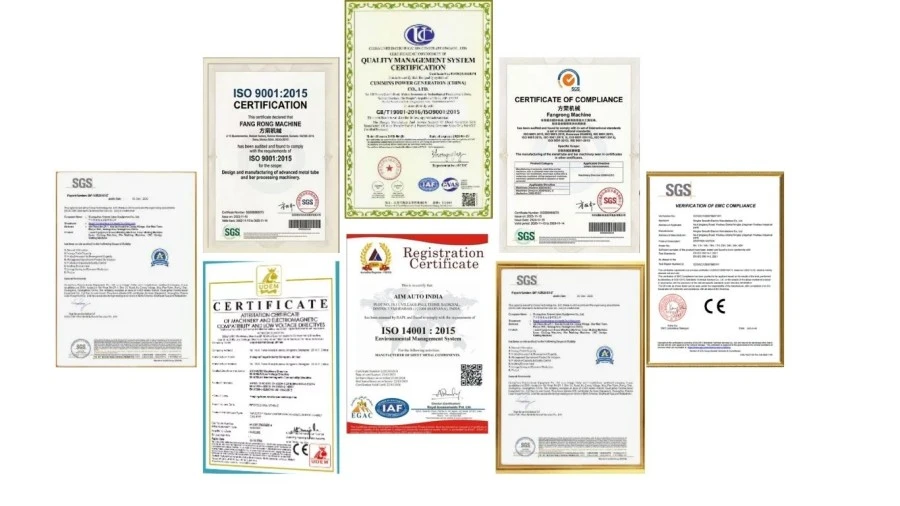
ISO 9001:2015— Qualitätsmanagementsystem, das die Design-, Fertigungs-, Installations- und Serviceaktivitäten des Unternehmens abdeckt. Zertifikat Nr. UQ231211R1.
CE-Kennzeichnung— Standard-FR-Maschinen werden mit CE-Konformität für die geltenden Maschinensicherheitsanforderungen geliefert, einschließlich relevanter Not-Aus- und Schutzfunktionen.
SGS-Inspektion— Zur Überprüfung der Maschinenleistung und -sicherheit stehen je nach Projektanforderungen unabhängige Inspektionsdienste zur Verfügung.
Patentierte Technologie— FangRong hält nationale Erfindungs- und Gebrauchsmusterpatente für Ausrüstungskomponenten und -technologien, einschließlich Kettenspannung, Mehrstrang-Matrizenhalterung und Schnellwechseldornsysteme.
Vor dem Versand wird die Maschine überprüft, vor Korrosion geschützt und für den internationalen Transport verpackt. Die Verpackungs- und Versandmodalitäten richten sich nach den Maschinenabmessungen, dem Gewicht, der Transportmethode und dem Bestimmungsort.
Die Maschine ist für die Bearbeitung von Kupfer- und Kupferlegierungsrohren, Vollrundstäben und Profilen ausgelegt. Typische Materialien sind C11000, C12200, Messing, Bronze und Kupfernickel. Es können sowohl nahtlose als auch geschweißte Rohre verarbeitet werden, sofern Produktabmessungen und Materialbeschaffenheit zum gewählten Modell passen.
Die Modellauswahl hängt hauptsächlich vom maximalen und minimalen Produktdurchmesser, der Wandstärke, der Materialbeschaffenheit, der erforderlichen Geradheit und der Produktionsgeschwindigkeit ab. FR-20 und FR-25 eignen sich beispielsweise für kleinere Rohre und Stangen, während FR-76, FR-100, FR-120, FR-150 und FR-180 größere Produkte abdecken. Eine 14-, 17- oder 20-Rollen-Konfiguration kann auch ausgewählt werden, wenn eine engere Geradheit oder eine kontrolliertere Korrektur erforderlich ist.
Standardkonfigurationen sind mit ≤0,3 mm/m spezifiziert, während ausgewählte Mehrrollenkonfigurationen ≤0,2 mm/m oder ≤0,1 mm/m erreichen können. Das tatsächliche Ergebnis hängt vom Rohrdurchmesser, der Wandstärke, der Materialtemperatur, der anfänglichen Verformung und der Rolleneinstellung ab. Bei anspruchsvollen Anwendungen sollte die endgültige Spezifikation anhand der tatsächlichen Muster des Kunden bestätigt werden.
Ja. Allerdings erfordern geglühtes Kupfer und hartgezogenes Kupfer unterschiedliche Walzendrücke und Maschineneinstellungen. Weicheres Material ist anfälliger für Einkerbungen und Oberflächenmarkierungen, während härteres Material im Allgemeinen eine größere Korrekturkraft erfordert. Daher sollten die Richtparameter entsprechend der Kupferlegierung, dem Härtegrad und den Rohrabmessungen angepasst werden, anstatt eine feste Einstellung für alle Produkte zu verwenden.
Kupfer ist weicher als Stahl und kann zerkratzt oder hinterlassen werden, wenn der Walzendruck, die Ausrichtung oder die Oberflächenbeschaffenheit ungeeignet sind. Die Maschine kann mit für die Kupferverarbeitung geeigneten Walzenmaterialien und Oberflächenbehandlungen konfiguriert werden. Bei optisch entscheidenden Produkten wie HVAC-Rohren, dekorativen Messingrohren oder freiliegenden Kupferkomponenten sollten die Oberflächenanforderungen vor der Produktion festgelegt werden.
Der Mehrwalzen-Richtprozess kann dazu beitragen, geringfügige Ovalitäten zu reduzieren und gleichzeitig die Biegung zu korrigieren. Er ist jedoch kein Ersatz für einen speziellen Prozess zur Rohrdimensionierung oder -kalibrierung. Wenn die Anwendung strenge Anforderungen an Außendurchmesser, Wandstärke oder Rundheit stellt, sollten diese Toleranzen bei der Maschinenauswahl separat bewertet werden.
Ja. Werksprüfungen können mit vom Kunden beigestellten Kupferrohren, -stäben oder -profilen durchgeführt werden. Mit dem Test können Geradheit, Oberflächenzustand, Rolleneinstellung, Maschinenstabilität und Betriebsparameter unter tatsächlichen Materialbedingungen bewertet werden. Dies empfiehlt sich bei der Verarbeitung einer neuen Kupferlegierung, eines dünnwandigen Rohrs oder eines Produkts mit strengen Anforderungen an die Geradheit.
Adresse
Nr. 163, Shatong Road, 2. Industriegebiet Shabu, Stadt Dalang, Stadt Dongguan, Guangdong, China
Tel