Whatsapp
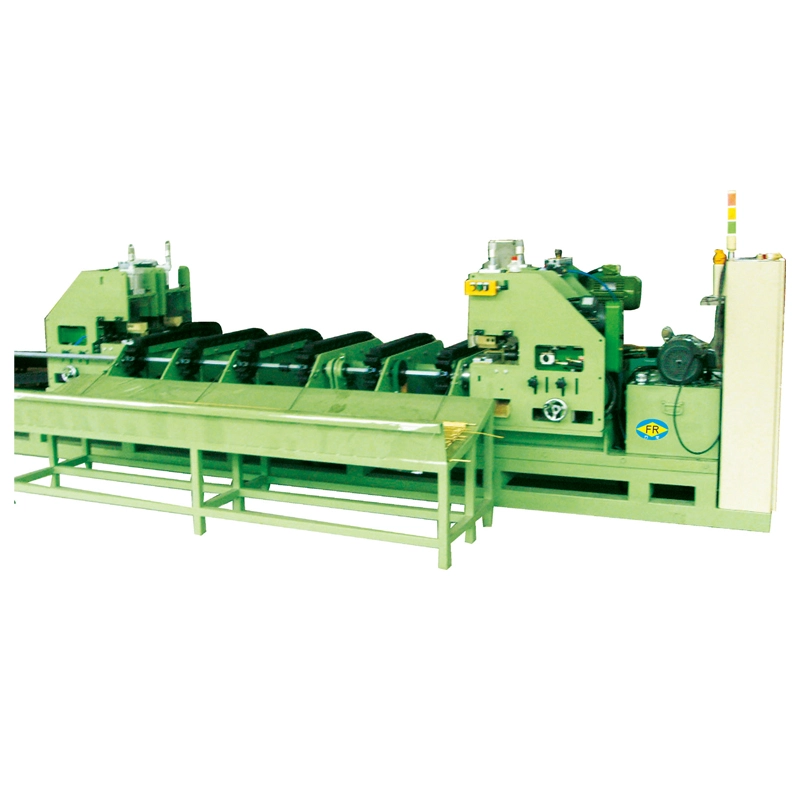
Wir bieten ein umfassendes Sortiment an Präzisionsgeräten für die Metallbearbeitung, darunter Richt-, Kaltzieh-, Spitz-, Anfas-, Schneid-, Gewindewalzmaschinen und Ziehmatrizen, maßgeschneidert für Rohr-, Stangen- und Drahtmaterialien in verschiedenen Branchen.
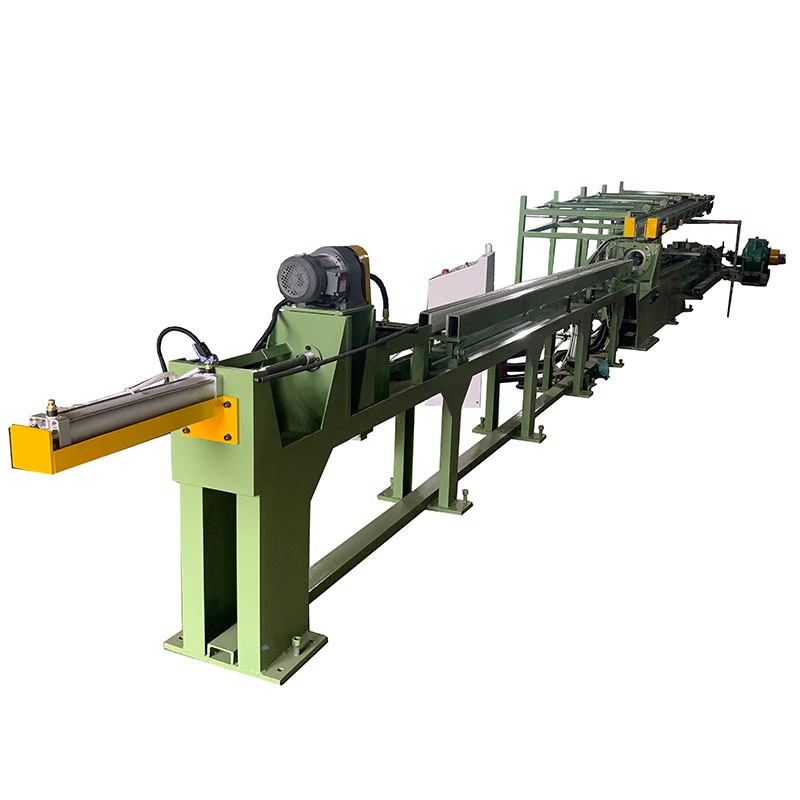
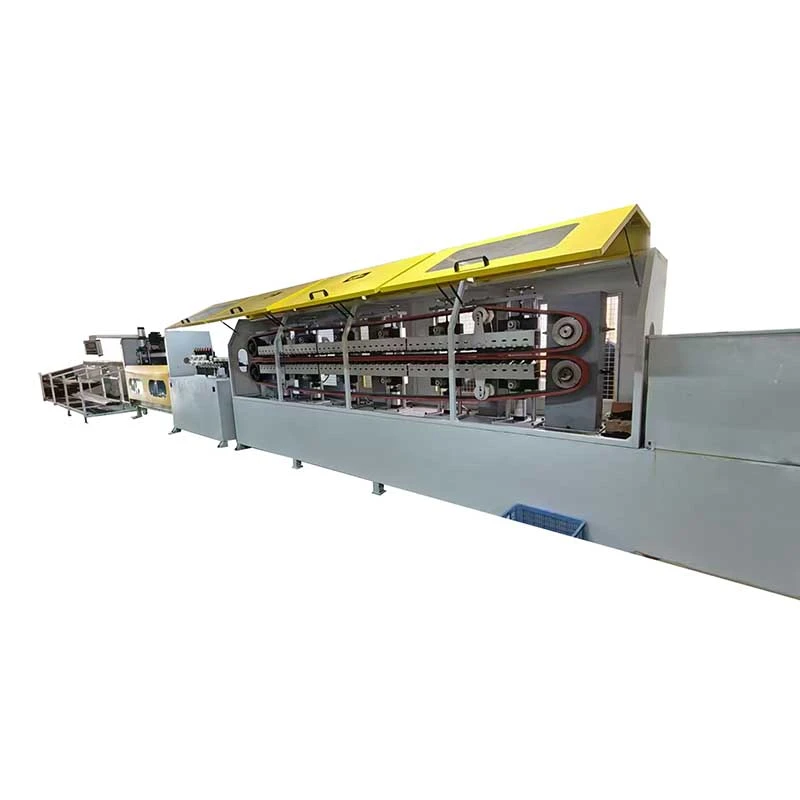
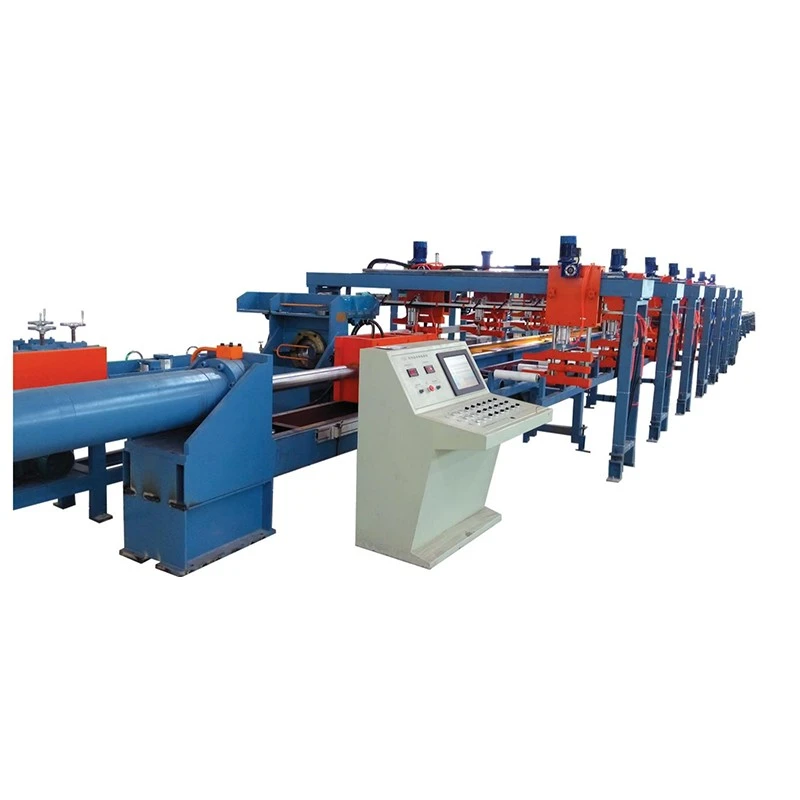
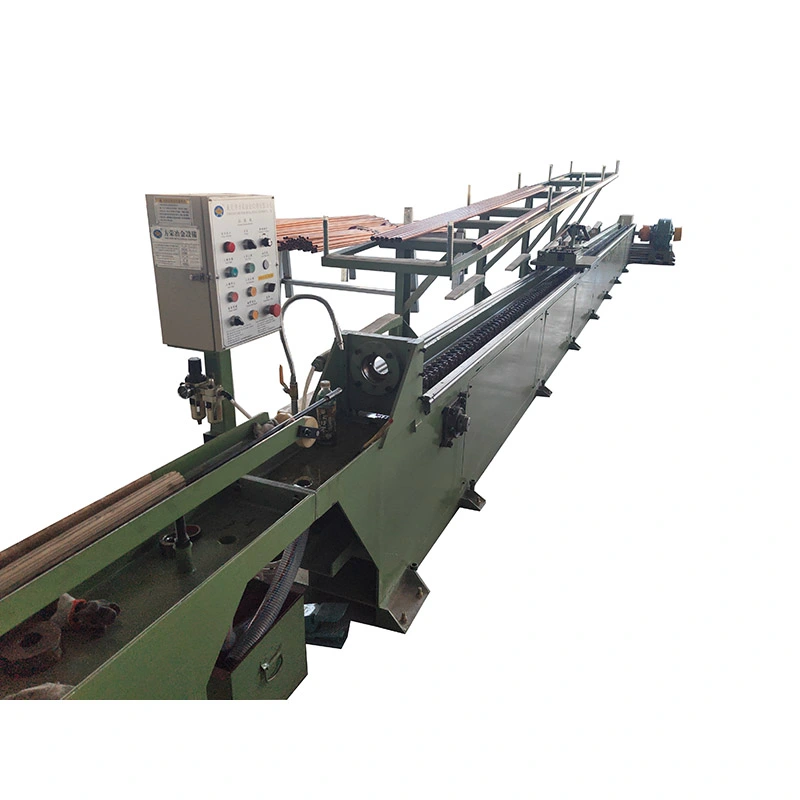
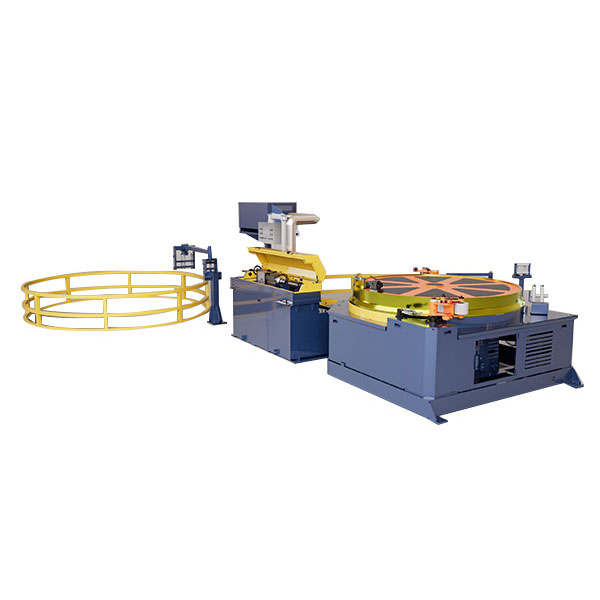
DerKaltziehmaschine für unregelmäßige Kettenwandelt Rundrohre oder Vollstäbe in umquadratische, rechteckige, sechseckige, achteckige, ovale, Kanal-, Winkel-, T-förmige und kundenspezifische asymmetrische Profiledurch kontrolliertes Kaltziehen. Die kettengetriebene Zugbank sorgt dafür7–1000 kN Zugkraft, beschleunigt bis zu28 m/min, und streichelt bis zu10 m. Bei Konfigurationen mit mehreren Strängen können 1–5 Teile gleichzeitig gezogen werden, während Präzisionsmatrizen Profilabmessungen, Eckendefinition und Oberflächenbeschaffenheit steuern. Geeignet für Kohlenstoffstahl, Edelstahl, legierten Stahl, Kupfer, Aluminium, Titan und andere Speziallegierungen.
DerKaltziehmaschine für unregelmäßige Kettenist eine mechanische Ziehbank zum Kaltziehen von unrunden Rohren und Vollprofilen durch eine Präzisionsmatrize. Es ist für quadratische, rechteckige, sechseckige, achteckige, ovale, Kanal-, Winkel-, T-Profile und andere kundenspezifische asymmetrische Profile konzipiert, die engere Abmessungen, eine kontrollierte Eckengeometrie und eine gleichmäßigere Oberfläche erfordern, als warmgeformtes Material normalerweise bieten kann.
Das Hauptproblem, das diese Maschine löst, besteht nicht einfach darin, die Form eines Metallabschnitts zu ändern. Es ermöglicht Herstellern, mit einem geeigneten runden Rohr oder Stab zu beginnen und durch kontrollierte Kaltverformung ein fertiges unregelmäßiges Profil mit besser vorhersehbaren Abmessungen und Oberflächenzustand zu erhalten. Dies ist besonders nützlich für Hydraulikzylinderrohre, Strukturprofile, mechanische Präzisionsteile, Kupfer- und Aluminiumprofile, Automobilkomponenten und Produkte aus Speziallegierungen, bei denen ansonsten ein anschließender Bearbeitungsvorgang erforderlich wäre.
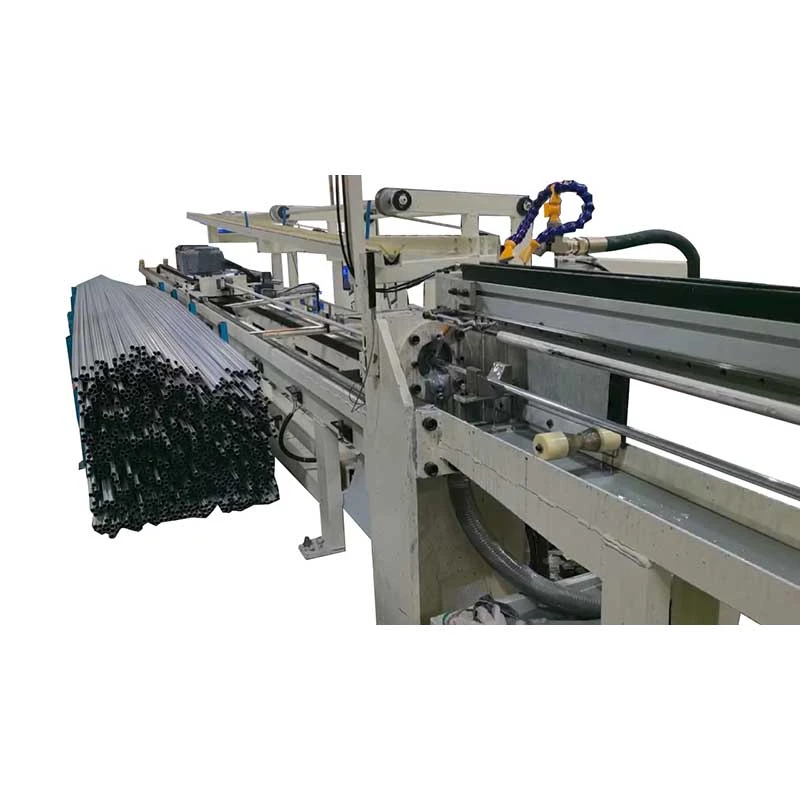
Die FR-Serie von FangRong umfasst 10 Standardmodelle von FR-16 bis FR-250 mit maximalen Ziehkräften von 7 bis 1000 kN und Ziehgeschwindigkeiten von bis zu 28 m/min. Je nach Modell, Werkzeug und Produktabmessungen können 1 bis 5 Rohre oder Stangen gleichzeitig gezogen werden. Die Maschine kann auch mit automatischer Zuführ-, Schneid- und Empfangsausrüstung für die Serienproduktion konfiguriert werden.
Warmwalzen und Extrudieren eignen sich zur Herstellung von Grundprofilen, bieten jedoch möglicherweise nicht die Maßhaltigkeit, Oberflächenbeschaffenheit oder Eckendefinition, die für Präzisionsanwendungen erforderlich sind. Wird der fertige Abschnitt nachträglich bearbeitet, muss der Hersteller zusätzlich mit zusätzlichem Materialabtrag, Bearbeitungszeit und Ausschuss rechnen.
Beim Kaltziehen wird der Abschnitt durch eine Matrize unter kontrollierter Zugkraft verändert. Die Matrize definiert das Außenprofil, während die Ziehreduzierung für die Dimensionsanpassung und Kaltverfestigung sorgt. Bei Hohlprofilen kann auch ein Dorn oder Dübel verwendet werden, um die Innenmaße und Wandverteilung zu steuern.
Dieses Verfahren ist am wertvollsten, wenn der Kunde ein wiederholbares fertiges Profil und nicht nur eine grobe Strukturform benötigt. Beispielsweise kann ein Hersteller von quadratischen Hydraulikzylinderrohren Kaltziehen verwenden, um die Außenabmessungen und die Innengeometrie vor dem Honen oder anderen Endbearbeitungsvorgängen näher an die endgültigen Anforderungen zu bringen. Wenn es sich bei dem Produkt jedoch um ein einfaches Strukturteil mit geringer Präzision handelt, bleibt die Warmumformung möglicherweise das wirtschaftlichere Verfahren.
Der Prozess beginnt normalerweise mit einem vorbereiteten Rundrohr oder Vollstab. Das vordere Ende ist verjüngt oder spitz, sodass es in die Ziehmatrize eindringen und vom Schlitten erfasst werden kann. Das Werkstück durchläuft dann eine unrunde Matrize, während der kettenbetriebene Schlitten es entlang präzisionsgeführter Schienen zieht.
Während sich das Material durch die Matrize bewegt, wird sein Querschnitt verringert und gleichzeitig umgeformt. Das Material fließt in den Formhohlraum und bildet die gewünschte quadratische, rechteckige, sechseckige oder kundenspezifische Geometrie. Bei Hohlprofilen steuert der innere Dorn oder Stopfen die Bohrung und hilft bei der Steuerung der Wandstärkenverteilung.
Kettenantrieb, Untersetzungsgetriebe und Schlitten müssen als ein System funktionieren. Wenn die Zugkraft instabil ist oder der Schlitten schlecht ausgerichtet ist, können Eckabmessungen, Geradheit und Oberflächenqualität inkonsistent werden. Aus diesem Grund sollte die Maschinenkapazität anhand des tatsächlichen Material- und Zerkleinerungsplans und nicht nur anhand der fertigen Profilabmessungen ausgewählt werden.
Typisches Produktionsszenario:Ein Kunde, der Präzisions-Rechteckrohre herstellt, kann eine mehrsträngige Konfiguration verwenden, wenn mehrere Rohre das gleiche Material und den gleichen Ziehplan verwenden. Dadurch erhöht sich die Leistung pro Zeichnungshub. Wenn der Kunde die Profilabmessungen häufig ändert, kann ein Einzelstrang-Aufbau praktischer sein, da Werkzeugwechsel und Aufbauanpassungen einfacher sind.
| Produktionsproblem | Wie Kaltziehen hilft | Wenn es am wichtigsten ist |
|---|---|---|
| Lose Abmessungen nach Warmumformung | Der Ziehstein prägt den Querschnitt bei der Kaltverformung. | Wichtig für Komponenten, die einen kontrollierten Montagespielraum oder eine kontrollierte Bearbeitungszugabe erfordern. |
| Unregelmäßige Eckgeometrie | Die Matrize steuert das Außenprofil und die Eckform. | Wichtig für quadratische, rechteckige und kundenspezifische Profile, die als Verbindungs- oder Strukturbauteile verwendet werden. |
| Zusätzliche Bearbeitung nach der Umformung | Ein näher an der Endbearbeitung liegendes Profil kann die Nachbearbeitung reduzieren. | Am wertvollsten ist die Bearbeitung, wenn sie einen erheblichen Teil der bestehenden Produktionskosten ausmacht. |
| Inkonsistente Wandverteilung in Hohlprofilen | Dorn- oder Stopfenwerkzeuge bieten interne Unterstützung beim Ziehen. | Wichtig für Druckrohre, Zylinderrohre und Präzisionshohlprofile. |
| Geringe Leistung bei der Einzelstückverarbeitung | Mit Mehrstrangwerkzeugen können mehrere Teile in einem Zug gezogen werden. | Nützlich für großvolumige Produkte mit stabilen Abmessungen und wiederholbaren Werkzeugen. |
1. Präzise Kontrolle von unrunden Profilen
Die Matrize und der geführte Ziehwagen steuern das Profil, während das Material die Ziehzone passiert. Dies ist besonders nützlich für rechteckige und quadratische Abschnitte, bei denen Breite, Höhe und Eckabmessungen den Zusammenbau beeinflussen. Bei einer typischen Struktur- oder mechanischen Bauteilanwendung kann eine strengere Profilkontrolle den Umfang der Korrekturbearbeitung nach dem Ziehen reduzieren.
2. Ziehgeschwindigkeit bis zu 28 m/min
Kettengetriebene Ziehbänke können bei geeigneten Materialien und kleineren Profilen hohe Ziehgeschwindigkeiten ermöglichen. Eine höhere Geschwindigkeit ist sinnvoll, wenn das gleiche Produkt kontinuierlich in großen Mengen hergestellt wird. Bei hochfesten Legierungen oder schwer zu ziehenden Materialien, bei denen Schmierung, Werkzeugverschleiß und Verformungsstabilität die praktische Ziehgeschwindigkeit einschränken können, ist dies weniger wichtig.
3. 1- bis 5-Strang-Zeichnung
Bei einem Schlittenhub können mehrere Profile gezeichnet werden, wenn die Produktabmessungen und die Matrizenanordnung dies zulassen. Für einen Hersteller von Kupfer-, Aluminium- oder Stahlprofilen, der Tausende ähnlicher Teile verarbeitet, kann das Mehrstrangziehen die Produktion steigern, ohne die lineare Ziehgeschwindigkeit zu erhöhen. Bei Aufträgen mit geringem Volumen und häufigen Größenänderungen kann das Einzelstrangziehen eine einfachere Umstellung ermöglichen.
4. Kontrollierter Oberflächenzustand
Kaltziehen kann den Oberflächenzustand eines entsprechend vorbereiteten Werkstücks verbessern, da das Material eine Präzisionsmatrize durchläuft und nicht im warmumgeformten Zustand verbleibt. Es sollte jedoch nicht so beschrieben werden, dass jeder Riss, jede Vertiefung oder jeder Defekt automatisch entfernt wird. Die Oberflächenqualität nach dem Ziehen hängt immer noch vom Zustand des eingehenden Materials, der Beiz- oder Oberflächenvorbereitung, der Schmierung, dem Zustand der Matrize und der gewählten Reduktion ab.
5. Interne Kontrolle für unregelmäßige Röhrchen
Bei Hohlprofilen steuern Dorn- oder Stopfenwerkzeuge die Innengeometrie, während die Außenmatrize die Außenform definiert. Dies ist wichtig für Hydraulik- und Pneumatikzylinderrohre, bei denen sich das Innenspiel und die Wandverteilung direkt auf die spätere Bearbeitung und die Betriebsleistung auswirken.
6. Hochbelastbarer Ketten- und Getriebeantrieb
Die FR-Serie verwendet je nach Zugkraftanforderungen unterschiedliche Kettenteilungen und Getriebekonfigurationen. Größere Kettensysteme sind für schwerere Lasten gedacht. Bei hochfesten Stahlprofilen, die eine erhebliche Zugkraft erfordern, sind die Kettenkapazität und die Auswahl des Getriebes wichtiger als die maximale Ziehgeschwindigkeit.
7. Separater Wagenrücklaufantrieb
Der Rückholmotor bewegt den Schlitten nach dem Ziehhub zurück in die Ausgangsposition. Dies erhöht zwar nicht die Verformungskapazität der Maschine, verkürzt jedoch die Ziehzeit und ist daher bei sich wiederholenden Produktionsläufen wichtiger als bei der Produktion kleinerer Stückzahlen.
8. Optionale Produktionsautomatisierung
Automatische Zuführ-, Schneid- und Annahmesysteme können je nach Produktionslayout integriert werden. Automatisierung ist am nützlichsten, wenn die Produktabmessungen über lange Produktionsläufe hinweg stabil bleiben. Bei Prototypenarbeiten oder häufigen Profilwechseln kann die manuelle Beladung wirtschaftlicher sein.
Bei der Auswahl eines Modells sind die wichtigsten Parameter Ziehkraft, Produktabmessungen, Materialstärke, Reduktion pro Durchgang, Ziehgeschwindigkeit, Hublänge und Anzahl der Stränge. Die Ziehkraft sollte anhand des tatsächlichen Prozesses berechnet werden und nicht allein anhand einer einfachen Formel für die Querschnittsfläche, da die Reibung der Matrize, der Materialzustand, die Verformungsgeometrie und die Schmierung alle die erforderliche Kraft beeinflussen.
| Modell | Max. Zugkraft (kN) | Max. Zeichenweg (m) | Ziehgeschwindigkeit (m/min) | Rücklaufmotor (kW) | Reduzierer | Kettenteilung | Hauptmotor (kW) |
|---|---|---|---|---|---|---|---|
| FR-16 | 7 | 7 | 28 | 0.75 | ZQ250 | 1,5" | 4 |
| FR-25 | 10 | 8 | 28 | 0.75 | ZQ400 | 2" | 7,5 / 11 |
| FR-50 | 50 | 8 | 25 | 1.1 | ZQ500 | 2,5" | 22 |
| FR-76 | 100 | 9 | 25 | 2.2 | ZQ650 | 3" | 30 / 37 |
| FR-100 | 150 | 10 | 12 | 3 | ZQ850 | 4" | 45 |
| FR-120 | 200 | 10 | 12 | 3 | ZQ850 | 3" Doppelt | 55 |
| FR-150 | 400 | 10 | 10 | 3 | ZQ1000 | 4" Doppelt | 75 |
| FR-180 | 600 | 10 | 10 | 4 | ZQ1250 | 5" Doppelt | 98 |
| FR-200 | 800 | 10 | 10 | 4 | ZQ850 × 2 | 4" Dreifach | 55 × 2 |
| FR-250 | 1000 | 10 | 10 | 4 | ZQ1450 | 5" Dreifach | 132 |
Standardkonfiguration:Dornsystem zum Rohrziehen, Hauptantrieb, Untersetzungsgetriebe, Ziehwagen, Matrizenhalter und Steuerungssystem. Automatische Zuführung, Schneidemaschine und Aufnahmegestell sind optional. Anzahl der Stränge: 1–5. Ziehhub und Werkzeuge können je nach Produktionsanforderung angepasst werden.
Das Maschinenmodell sollte entsprechend der maximal berechneten Ziehkraft mit einem angemessenen Betriebsspielraum ausgewählt werden. Eine einfache Berechnung, die nur auf Flächenreduzierung und Streckgrenze basiert, reicht bei unregelmäßigen Profilen nicht aus, da das Material auch innerhalb der Matrize umgeformt wird.
Beispielsweise kann ein rechteckiges Rohr aus kohlenstoffarmem Stahl mit mäßiger Reduzierung problemlos mit einem kleineren FR-Modell betrieben werden, während ein Profil aus Edelstahl oder einer Nickellegierung mit den gleichen Endabmessungen erheblich mehr Ziehkraft erfordern kann. Bei der praktischen Auswahl sollten daher Materialstärke, Anfangs- und Endabschnitt, Matrizengeometrie, Reibung, Schmierung, Reduktionsplan und Produktionsgeschwindigkeit berücksichtigt werden.
Typisches Kundenszenario:Wenn ein Hersteller von der runden zur rechteckigen Zeichnung auf einen komplexeren asymmetrischen Abschnitt umsteigt, erfordert die Maschine möglicherweise eine höhere Nennkraft, selbst wenn die fertige Querschnittsfläche ähnlich ist. Dies liegt daran, dass das Material weiter in die Ecken und um die sich ändernde Abschnittsgeometrie herum fließen muss.
Quadratische, rechteckige und andere nicht runde Zylinderrohre erfordern kontrollierte Innen- und Außenabmessungen, da das endgültige Spiel und die Wandstärke das Honen, die Abdichtung und die Betriebsleistung beeinflussen. Ein Kunde, der diese Rohre herstellt, kann das dornunterstützte Ziehen verwenden, um den Korrekturaufwand vor der Endbearbeitung zu reduzieren.
Rechteckige, ovale und kundenspezifische Profile werden in Strukturbauteilen, Lenkungsteilen, Batteriekühlsystemen und anderen Fahrzeuganwendungen verwendet. Wenn Tausende identischer Profile erforderlich sind, können das Ziehen mehrerer Stränge und die automatische Zuführung die Leistung verbessern. Bei der Prototypenfertigung in kleinen Stückzahlen rechtfertigen diese Automatisierungsoptionen möglicherweise nicht die zusätzliche Investition.
Rechteckprofile aus Kupfer und Aluminium werden für Stromschienen, Steckverbinder und Wärmemanagementkomponenten verwendet. Maßhaltigkeit ist wichtig, wenn das Profil zu einer vordefinierten elektrischen oder mechanischen Baugruppe passen muss. Die Ziehgeschwindigkeit ist in der Regel weniger wichtig als der Oberflächenzustand, die Wiederholgenauigkeit der Abmessungen und die Kontrolle der Materialverformung.
Quadratische und rechteckige Stangen können für Führungskomponenten, Maschinenkonstruktionen, Teleskopteile und andere mechanische Baugruppen verwendet werden. Kaltziehen ist nützlich, wenn das Profil über eine große Länge eine kontrollierte Außenabmessung beibehalten muss und nicht nur eine grobe Strukturspezifikation erfüllen muss.
Bei Titan, Nickellegierungen und hochfesten Stählen können sorgfältig kontrollierte Reduzierungen erforderlich sein, da eine übermäßige Verformung in einem Durchgang die Kaltverfestigung erhöhen und die Lebensdauer der Werkzeuge beeinträchtigen kann. Bei diesen Anwendungen sollte die Maschine zusammen mit der Formkonstruktion und dem Durchlaufplan ausgewählt werden und nicht nur nach der fertigen Profilgröße.
Sechskant- oder kundenspezifische Profile aus Edelstahl und Titan können kaltgezogen werden, wenn für die anschließende Bearbeitung oder Umformung wiederholbare Abmessungen und Oberflächenqualität erforderlich sind. Für medizinische Anwendungen sollten jedoch die erforderliche Materialzertifizierung und Oberflächenspezifikation separat mit der Qualitätsabteilung des Käufers bestätigt werden.
Für Möbelrahmen, Displays und Architekturkomponenten können individuelle quadratische, ovale und asymmetrische Profile verwendet werden. Hier können Aussehen und Maßwiederholbarkeit wichtiger sein als die maximale Ziehkraft, weshalb ein kleineres Hochgeschwindigkeits-FR-Modell vorzuziehen ist, wenn das Material leicht zu ziehen ist.
Für großvolumige Vierkantrohre:Verwenden Sie Mehrstrangwerkzeuge, wenn mehrere Rohre die gleichen Abmessungen und den gleichen Zeichnungsplan haben. Der Hauptproduktivitätsgewinn ergibt sich aus der Bearbeitung mehrerer Teile pro Hub und nicht nur aus der Erhöhung der Maschinengeschwindigkeit.
Für dickwandige Edelstahlprofile:Priorisieren Sie Ziehkraft, Schlittensteifigkeit, Matrizenmaterial und Schmierung vor maximaler Geschwindigkeit. Ein zu aggressiver Betrieb kann zu erhöhtem Werkzeugverschleiß und Oberflächenfehlern führen.
Für Hydraulikzylinderrohre:Achten Sie besonders auf die Auswahl des Dorns, die Wandstärkenverteilung und die nach dem Ziehen verbleibende Schlichtzugabe. Die Maschine sollte auf den gesamten Rohrbearbeitungsprozess abgestimmt sein und nicht als isolierter Vorgang betrachtet werden.
Für Aluminium- und Kupferprofile:Eine höhere Ziehgeschwindigkeit kann für die Produktionseffizienz nützlich sein, der Zustand der Matrize und die Schmierung bleiben jedoch wichtig, da auf fertigen Elektro- oder Dekorationsprodukten Oberflächenmarkierungen sichtbar werden können.
Die Maschine kann geliefert werden mit:
Eine vollautomatische Linie ist normalerweise gerechtfertigt, wenn das gleiche Profil kontinuierlich produziert wird und die manuelle Beladung einen erheblichen Teil der Arbeitskosten ausmacht. Produziert der Kunde viele unterschiedliche Profile in kleinen Chargen, kann eine halbautomatische Konfiguration den Umrüstaufwand und die Anfangsinvestition reduzieren.
Das Standardpaket der Kaltziehmaschine mit unregelmäßiger Kette ist gemäß dem bestätigten FR-Modell und der Projektspezifikation konfiguriert. Die Hauptmaschine umfasst den Ziehantrieb, das Untersetzungsgetriebe, das Kettensystem, den Schlitten, den Matrizenhalter und das Steuersystem. Rohrziehkonfigurationen umfassen die erforderliche Dornanordnung.
Profilspezifische Matrizen, Spezialdorne, automatische Zuführ-, Schneid- und Aufnahmeeinrichtungen werden in der Regel entsprechend den Produktionsanforderungen des Kunden konfiguriert. Vor dem Versand wird die Maschine zusammengebaut und auf Funktion geprüft. Wenn Kundenmuster verfügbar sind, kann eine Probezeichnung vereinbart werden, um die ausgewählte Prozesskonfiguration vor dem Versand zu überprüfen.
Beim Export werden die Hauptkomponenten vor Feuchtigkeit und Korrosion geschützt und gemäß der vereinbarten Transportmethode verpackt. Im Rahmen der Projektdokumentation werden Fundamentzeichnungen, Installationsinformationen und Inbetriebnahmeanforderungen bereitgestellt.
Der Herstellungsprozess von FangRong umfasst Anwendungstechnik, Rohmaterialprüfung, Bearbeitung, mechanische Montage, elektrische Integration, SPS-Programmierung, Tests und Endkontrolle. Bei einer Langhub-Ziehbank sind die Ausrichtung der Führung und der Schlittenweg besonders wichtig, da sich kleine Ausrichtungsfehler auf das Profil über die gesamte Ziehlänge auswirken können.
Werksprüfungen können Leerlaufprüfungen, Nennlastprüfungen, Ketten- und Schlittenprüfungen, Vibrations- und Geräuschüberwachung, Öltemperaturprüfungen, elektrische Sicherheitsprüfungen und Maßprüfungen von Testprodukten umfassen, wenn Muster bereitgestellt werden.
Dongguan Fangrong Metallurgical Equipment Co., Ltd.hat seinen Sitz in der Stadt Dalang in der Stadt Dongguan und dient als Hauptproduktionsstandort für Kaltzieh- und zugehörige Metallumformungsgeräte.
Yangjiang Fangrong Machinery Co., Ltd.befindet sich im Bezirk Yangdong der Stadt Yangjiang und bietet zusätzliche Produktionskapazitäten für größere und kundenspezifische Ausrüstungsprojekte.
ISO 9001:2015— Qualitätsmanagementsystem. Zertifikat Nr. UQ231211R1.
CE-Kennzeichnung— Ausrüstung für anwendbare Konfigurationen für den europäischen Markt kann geliefert werden, um die relevanten Anforderungen des zu erfüllenMaschinenrichtlinie 2006/42/EG, mit entsprechenden Maschinensicherheitsmaßnahmen entsprechend der Maschinenkonfiguration.
SGS-Inspektion— Eine Inspektion durch Dritte kann vereinbart werden, wenn dies im Kaufvertrag oder Projekt erforderlich ist.
Patente— FangRong hat Erfindungen und Gebrauchsmusterpatente gemeldet, die Bereiche wie Kettenspannung, Mehrstrang-Matrizenhalter und Dornsysteme abdecken. Bei Bedarf können Patentdokumente zur Überprüfung bereitgestellt werden.
UL:Eine UL-Zertifizierung ist für diese Maschine nicht standardmäßig enthalten. Wenn für den Zielmarkt UL-gelistete elektrische Komponenten oder ein bestimmtes UL-Konformitätspaket erforderlich sind, sollte die Anforderung vor der Angebotserstellung bestätigt werden, damit die elektrische Konfiguration entsprechend gestaltet werden kann.
| Mindestbestellmenge | 1 Satz |
|---|---|
| Preis der Stufe 1 | 1 Satz – Standardpreis pro Einheit |
| Preis der Stufe 2 | 2–4 Sätze – mengenabhängiger Preisnachlass auf Anfrage möglich |
| Preis der Stufe 3 | 5+ Sätze – Projekt-/Volumenangebot verfügbar |
| Zahlungsbedingungen | 30 % Anzahlung; 70 % Restbetrag vor Versand nach Werksabnahmeprüfung, sofern im Kaufvertrag nichts anderes vereinbart ist. |
| FOB | Der genaue Abfahrtshafen muss vor der Veröffentlichung im kommerziellen Angebot und im Kaufvertrag bestätigt werden. |
| Standard-Bestellvorlaufzeit | Ungefähr 30–60 Tage für Standardkonfigurationen FR-16 bis FR-100; Größere oder kundenspezifische Maschinen können etwa 90–120 Tage dauern. |
| Beschleunigte Bestellvorlaufzeit | Eine beschleunigte Produktion ist abhängig von der aktuellen Fabrikkapazität, dem Maschinenmodell und der Komponentenverfügbarkeit möglich. Der bestätigte Termin für die beschleunigte Lieferung wird nach Prüfung der Bestellung im Angebot angegeben. |
| Garantie | 12 Monate ab Inbetriebnahme unter den vereinbarten Garantiebedingungen. |
| Installation | Je nach Projektumfang können Montageüberwachung, Inbetriebnahme und Bedienerschulung angeboten werden. |
Die Kaltziehmaschine mit unregelmäßiger Kette kann für quadratische, rechteckige, sechseckige, achteckige, ovale, Kanal-, Winkel-, T-Profile und benutzerdefinierte asymmetrische Profile konfiguriert werden. Der tatsächliche Profilbereich hängt von der verfügbaren Ziehkraft, den Matrizenabmessungen, dem Material und der Werkzeugkonstruktion ab.
Ja. Massive Stangen verwenden Vollprofilmatrizen und entsprechende Greifanordnungen, während Rohre eine Matrize zusammen mit der erforderlichen Dorn- oder Stopfenkonfiguration verwenden. Das Werkzeug sollte entsprechend den Ausgangs- und Endabmessungen ausgewählt werden.
Geben Sie die Materialqualität, die Ausgangsabmessungen, die fertige Profilzeichnung, die Reduzierung pro Durchgang, die Produktlänge und die Zielleistung an. FangRong kann die erforderliche Ziehkraft berechnen und ein geeignetes Modell empfehlen. Die fertige Profilgröße allein reicht für eine genaue Maschinenauswahl nicht aus.
Bis zu fünf Stränge können konfiguriert werden, wenn das Maschinenmodell, die Schlittenbreite, die Düsenanordnung und die Produktabmessungen dies zulassen. Das Mehrstrangziehen ist für großvolumige Produkte mit demselben Material und demselben Prozessplan am wirtschaftlichsten.
Es gibt keinen allgemeingültigen Reduktionsprozentsatz. Materialstärke, Querschnittsgeometrie, Matrizendesign, Schmierung und Kaltverfestigung wirken sich alle auf die zulässige Reduzierung aus. Für hochfeste Edelstahl-, Titan- oder Nickellegierungen kann ein konservativer Mehrdurchgangsplan erforderlich sein.
Beim konventionellen Kettenziehen muss das vordere Ende normalerweise ausreichend reduziert werden, um den Matrizeneintritt und das Greifen des Schlittens zu ermöglichen. Daher kann eine separate Anspitzmaschine erforderlich sein, es sei denn, die Produktionslinie verwendet eine andere zugelassene Endenvorbereitungsmethode. Bei Bedarf können Richtgeräte in eine automatisierte Linie integriert werden.
Die Standardlieferung umfasst normalerweise die Hauptziehmaschine, das Antriebssystem, das Getriebe, die Kette, den Schlitten, den Matrizenhalter, das Steuerungssystem und gegebenenfalls die Rohrdornanordnung. Profilspezifische Matrizen, Sonderdorne und automatische Zuführ-, Schneid- oder Aufnahmeeinrichtungen werden je nach Projekt separat konfiguriert.
Standardmaschinen vom Typ FR-16 bis FR-100 benötigen im Allgemeinen etwa 30–60 Tage. FR-150 und größere Maschinen, kundenspezifische Konfigurationen und spezielle Automatisierung können etwa 90–120 Tage dauern. Die beschleunigte Lieferung wird individuell nach Produktionskapazität und Komponentenverfügbarkeit bewertet.
Bitte geben Sie die Materialqualität, den Anfangsabschnitt, die fertige Profilzeichnung oder -abmessungen, die Wandstärke der Rohre, die Produktlänge, die erforderliche Leistung, die Anzahl der Stränge und den bevorzugten Automatisierungsgrad an. Eine Muster- oder CAD-Zeichnung ist hilfreich, wenn das Profil asymmetrisch ist oder enge Eckenanforderungen stellt.
Ja. Die Maschinenkonfiguration und das elektrische System können an den Zielmarkt angepasst werden. CE-Anforderungen gemäß der Maschinenrichtlinie 2006/42/EG können für anwendbare europäische Konfigurationen erfüllt werden. Wenn UL-bezogene elektrische Anforderungen gelten, sollten diese vor der Produktion spezifiziert werden, damit die Steuerungskomponenten und das elektrische Design entsprechend ausgewählt werden können.
Sofern die Projektbedingungen dies zulassen, kann eine stichprobenbasierte Prozessbewertung vereinbart werden. Durch die Angabe der tatsächlichen Material- und Fertigprofilanforderungen können Ziehkraft, Werkzeugausstattung und Durchlaufplan genauer beurteilt werden, als wenn man sich nur auf theoretische Berechnungen verlässt.
Der Käufer sollte die Fundamentstärke, die Stellfläche der Maschine, den Freiraum beim Ziehen, die elektrische Kapazität, den Raum für die Materialzuführung, den Produktaufnahmebereich und den Kran- oder Hebezugang bestätigen. FangRong kann Fundament- und Installationsinformationen entsprechend der endgültigen Maschinenkonfiguration bereitstellen.
Für ein genaues Angebot senden Sie bitte dieMaterialqualität, Ausgangsprofil, Fertigprofil, ggf. Rohrwandstärke, Produktlänge, erforderliche Leistung und Anzahl der Stränge. FangRong kann dann die erforderliche Ziehkraft, das FR-Modell, die Matrizen- und Dornkonfiguration, den Hub und den Automatisierungsgrad bewerten, anstatt die Maschine nur anhand der Profilgröße auszuwählen.
Adresse
Nr. 163, Shatong Road, 2. Industriegebiet Shabu, Stadt Dalang, Stadt Dongguan, Guangdong, China
Tel