Whatsapp
Wir bieten ein umfassendes Sortiment an Präzisionsgeräten für die Metallbearbeitung, darunter Richt-, Kaltzieh-, Spitz-, Anfas-, Schneid-, Gewindewalzmaschinen und Ziehmatrizen, maßgeschneidert für Rohr-, Stangen- und Drahtmaterialien in verschiedenen Branchen.
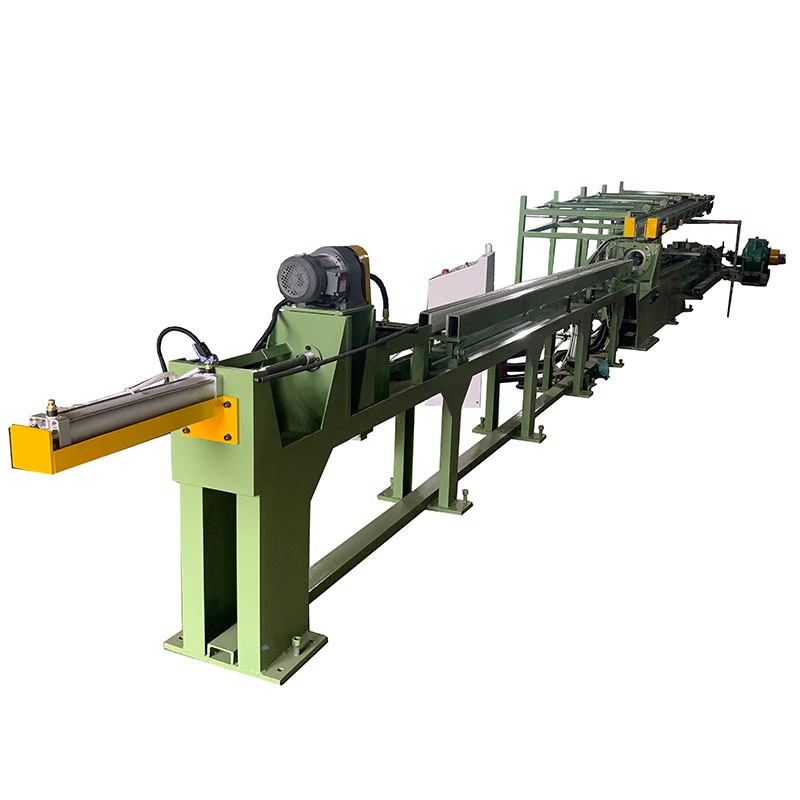
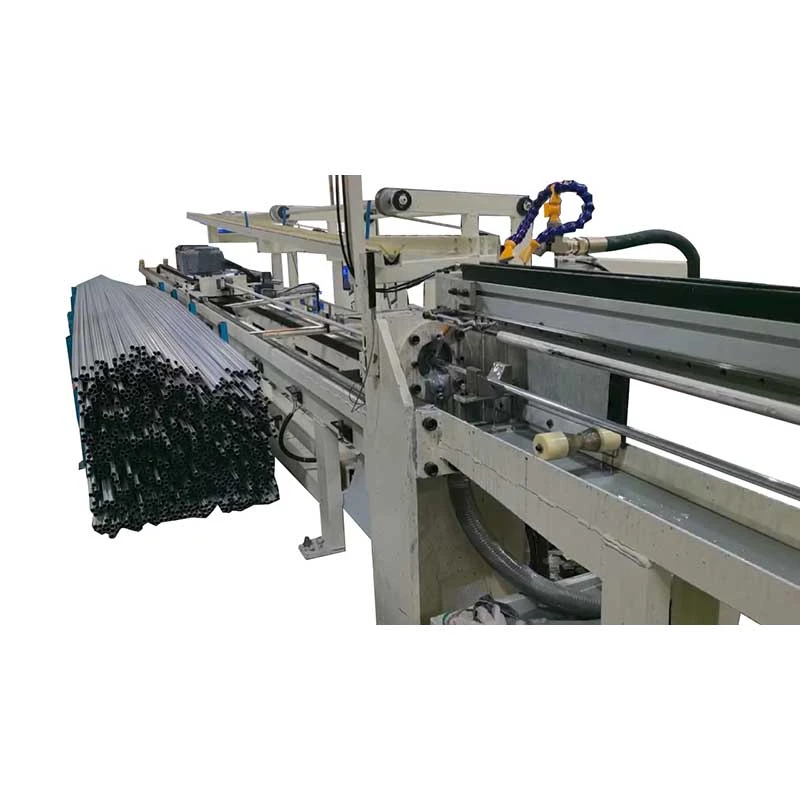
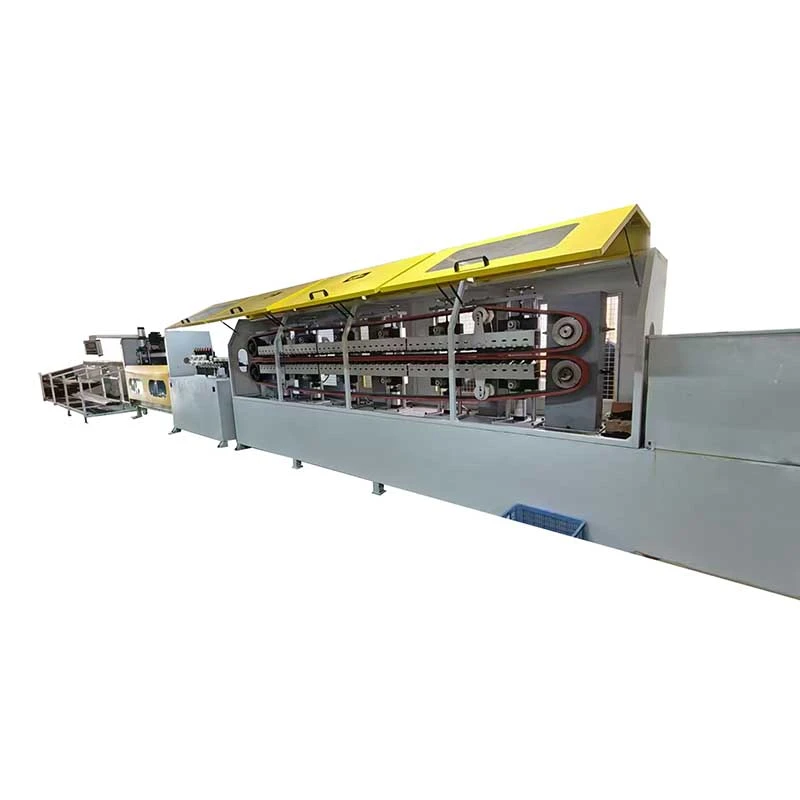
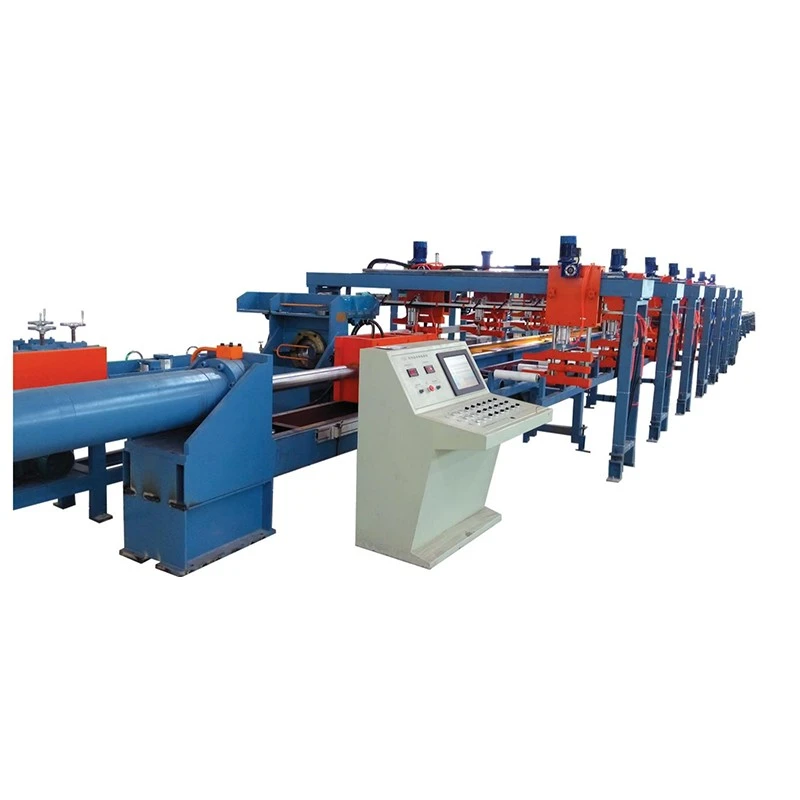
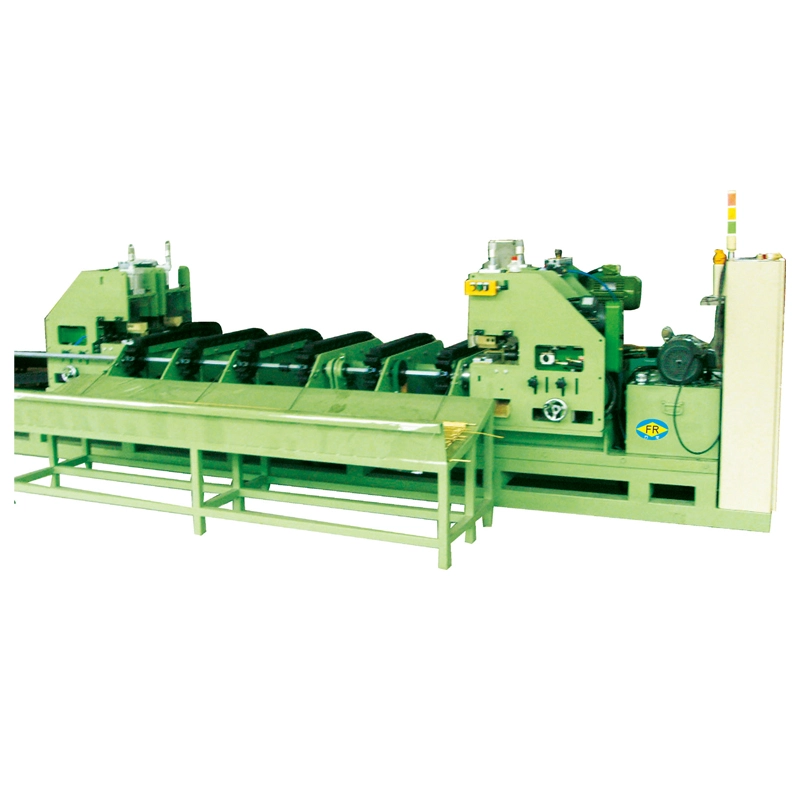
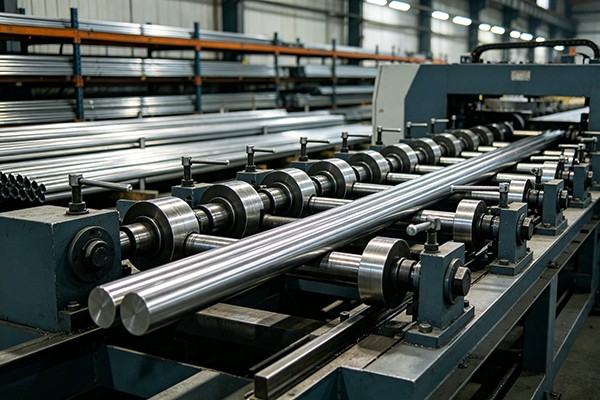
Die Kupfer-Richtmaschine ist für das Richten von Kupferstäben, -stangen und unrunden Profilen konzipiert, deren Querschnitte mit herkömmlichen Rundstab-Richtmaschinen nicht effektiv bearbeitet werden können. Es eignet sich für Kupferwerkstoffe, die nach dem Strangpressen, Walzen, Ziehen oder anderen Umformprozessen eine kontrollierte Korrektur erfordern.
Kupfer ist im Vergleich zu vielen Strukturmetallen relativ weich und duktil. Beim Richten kann ein zu hoher Walzendruck oder eine ungeeignete Kontaktposition Oberflächenspuren hinterlassen oder die Profilgeometrie verändern. Die Maschine verwendet daher ein konfigurierbares Rollensystem, um Korrekturen an mehreren Punkten vorzunehmen und gleichzeitig das Ausmaß und die Richtung der Verformung zu steuern.
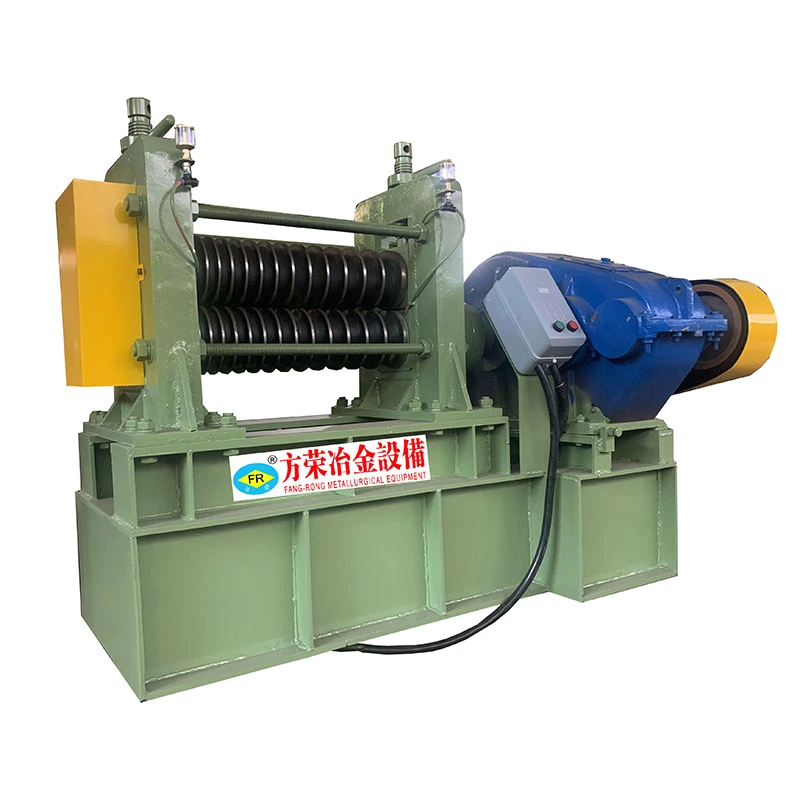
Das Kupferprofil durchläuft eine Reihe verstellbarer Richtrollen. Jede Walze wendet eine kontrollierte Korrektur aus einer bestimmten Richtung an und reduziert so schrittweise die Biegung oder Verdrehung, anstatt die gesamte Verformung an einem Punkt zu erzwingen.
Bei unregelmäßigen Abschnitten muss der Rollenkontakt mit der tatsächlichen Profilgeometrie übereinstimmen. Rollenabstand, Ausrichtung, Druck und Korrekturrichtung werden entsprechend der Abschnittsform und dem Verformungsmuster angepasst. Dies ist besonders wichtig für Kupfer, da konzentrierter Druck lokale Dellen, Oberflächenkratzer oder Querschnittsverzerrungen verursachen kann.
Abhängig von der Produktionslinie kann die Maschine mit automatischer oder halbautomatischer Zuführung konfiguriert und mit vorgeschalteten Form- oder nachgeschalteten Schneid- und Verarbeitungsgeräten integriert werden.
Profilspezifische Rollenanordnung
Die Rollenanordnung wird entsprechend dem Kupferprofil ausgewählt, anstatt jedes Werkstück als Rundstab zu behandeln. Kontaktpunkte können rund um den Abschnitt angeordnet werden, um asymmetrischen und individuell geformten Profilen gerecht zu werden.
Kontrollierte Korrektur für weiches Kupfer
Kupfer erfordert ausreichend Kraft, um die Verformung ohne übermäßigen lokalen Druck zu korrigieren. Durch einstellbare Rollenpositionen und Arbeitsbedingungen kann die Korrekturlast auf mehrere Kontaktpunkte verteilt werden.
Schutz der Profilgeometrie
Bei elektrischen Leitern, Stromschienen und anderen funktionalen Kupferprofilen kann die Einhaltung des ausgelegten Querschnitts ebenso wichtig sein wie das Erreichen der Geradheit. Die Richtanlage ist auf diese Anforderung ausgelegt.
Geeignet für verschiedene Kupferabschnitte
Die Richtmaschine für unregelmäßiges Kupfer kann für runde, quadratische, rechteckige, flache und andere unregelmäßige Kupferprofile konfiguriert werden, abhängig von den tatsächlichen Materialabmessungen und der Profilgeometrie.
Anpassbar an unterschiedliche Produktionsanforderungen
Rollenabstand, Ausrichtung und Arbeitsparameter können an unterschiedliche Materialgrößen und Verformungsbedingungen angepasst werden, sodass die Ausrüstung für die Produktion mehrerer Größen geeignet ist.
| Serie | FR-Serie |
| Rollenabstand | 9–1450 mm |
| Rollenanordnung | 13-1 bis 9-1 Konfigurationen |
| Hauptmotorleistung | 3–225 kW |
| Material | Kupfer und anwendbare Kupferlegierungen |
| Profiltyp | Runde und unregelmäßige Querschnitte, je nach Maschinenkonfiguration |
| Konfiguration | Ausgewählt nach Profilgeometrie, Abmessungen, Verformung und Geradheitsanforderungen |
Die oben genannten Spezifikationen dienen als Referenz. Die tatsächliche Maschinenkonfiguration hängt von der Kupfersorte, den Profilabmessungen, der Querschnittsgeometrie, der anfänglichen Verformung, der erforderlichen Geradheitstoleranz und der Produktionskapazität ab. Bei unregelmäßigen Profilen sollte vor der endgültigen Maschinenauswahl eine Profilzeichnung oder ein Materialmuster vorgelegt werden.
Kupferextrusion und Profilherstellung
Korrigiert Biegungen und Verdrehungen in Kupferprofilen nach der Extrusion oder der anschließenden Handhabung vor dem Schneiden, Bearbeiten oder Zusammenbauen.
Elektrische und Leistungskomponenten
Wird für Kupferschienen, Sammelschienen und geformte Leiter verwendet, bei denen Geradheit und Querschnittsabmessungen die Installation und den Zusammenbau elektrischer Komponenten beeinflussen.
Wärmetauscher- und HVAC-Komponenten
Anwendbar auf speziell geformte Kupferprofile, die in Wärmeübertragungs- und Kühlgeräten verwendet werden, wo eine kontrollierte Geometrie erforderlich ist.
Herstellung von Motoren und Elektrogeräten
Unterstützt die Produktion von Kupferkomponenten für Motoren, Generatoren, Transformatoren, Schaltanlagen und andere elektrische Geräte.
Automobil- und neue Energiekomponenten
Wird für geformte Kupferleiter und leitfähige Komponenten verwendet, die vor der weiteren Montage oder Bearbeitung einheitliche Abmessungen erfordern.
Präzise Kupferverarbeitung
Geeignet für Hersteller, die kundenspezifische Kupferprofile in verschiedenen Größen oder kleinen bis mittleren Produktionschargen verarbeiten.
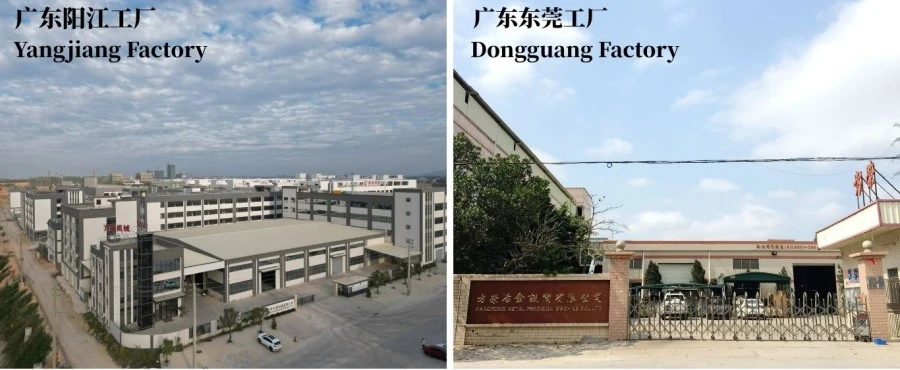
Fangrong wurde 1998 gegründet und verfügt über mehr als 26 Jahre Erfahrung mit Richtmaschinen, Kaltziehgeräten und zugehörigen metallurgischen Maschinen. Das Unternehmen betreibt zwei Produktionsstätten: Dongguan Fangrong Metallurgical Equipment Co., Ltd. und Yangjiang Fangrong Machinery Co., Ltd.
FangRong-Geräte wurden an mehr als 10.000 Kunden in über 60 Ländern und Regionen geliefert. Das Produktionsspektrum umfasst Anlagen für die Rohr-, Stangen- und Profilbearbeitung mit hauseigenen Engineering-, Fertigungs-, Montage- und Prüfkapazitäten.
Bei unregelmäßigen Kupferprofilen basiert die Maschinenauswahl auf dem tatsächlichen Material- und Verformungszustand und nicht nur auf dem Nenndurchmesser. FangRong kann Profilzeichnungen, Muster und Produktionsanforderungen auswerten, um die geeignete Rollenanordnung und Maschinenkonfiguration zu bestimmen.
Jede unregelmäßige Kupferrichtmaschine wird entsprechend den Material- und Produktionsanforderungen des Kunden konstruiert. Zu den Hauptproduktionsstufen gehören:
Ingenieure überprüfen den Kupfergrad, die Profilzeichnung, die Abmessungen, die Materiallänge, die anfängliche Biegung oder Verdrehung, die erforderliche Geradheit und die erwartete Leistung.
Der Maschinenrahmen, die Rollenanordnung, das Übertragungssystem und die Steuerungskonfiguration werden entsprechend den tatsächlichen Profil- und Korrekturanforderungen ausgewählt. Besonderes Augenmerk wird auf die Kontaktpositionen der Rollen bei unregelmäßigen Abschnitten gelegt.
Wichtige Maschinenkomponenten werden vor dem Zusammenbau präzisionsbearbeitet. Richtrollen werden entsprechend der erforderlichen Arbeitsgeometrie und Oberflächenbeschaffenheit bearbeitet.
Rahmen, Rollen, Antriebssystem und elektrische Komponenten werden montiert und ausgerichtet. Rollenpositionierung und Maschinenbetrieb werden vor dem Test überprüft.
Zu den Tests können gehören:
- Inspektion der Rollenausrichtung
- Maschinenlauftest
- Richtleistungstest
- Inspektion der elektrischen Anlage
- Dauerbetriebstest
FangRong bietet Installationsanleitungen, Bedienerschulungen, technischen Support und eine standardmäßige einjährige Garantie. Für den Weiterbetrieb nach der Lieferung stehen Ersatzteile und Unterstützung bei der Fehlerbehebung zur Verfügung.
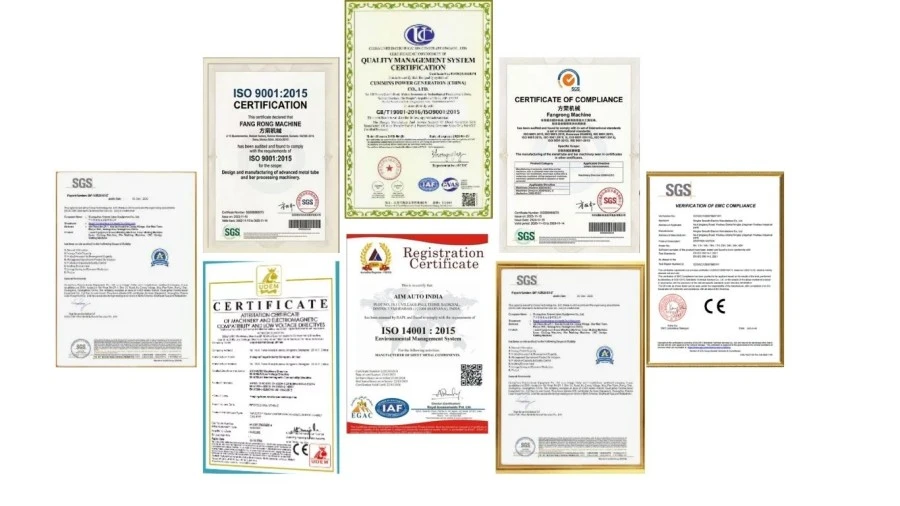
ISO 9001:2015— Zertifizierung des Qualitätsmanagementsystems, Zertifikat Nr. UQ231211R1.
CE-Kennzeichnung— Anwendbare Maschinensicherheits- und Konformitätsanforderungen für die jeweilige Maschinenkonfiguration.
SGS-Inspektion— Je nach Projektanforderungen können unabhängige Inspektionsdienste bereitgestellt werden.
Patente— FangRong hält Erfindungs- und Gebrauchsmusterpatente für Komponenten und Gerätetechnologien. Beispiele sind 2013207829011, 2008300532117 und ZL2015 2 0842922.7.
Nach der Endkontrolle und Prüfung wird die Maschine für den internationalen Versand vorbereitet. Die Verpackung wird je nach Maschinengröße, Transportmethode und Bestimmungsort ausgewählt, um die Ausrüstung während der Handhabung und des Transports zu schützen. Sonderwerkzeuge, Ersatzteile und Hilfsgeräte können bei Bedarf separat verpackt werden.
1. Wie wird die Rollenanordnung bei einem unregelmäßigen Kupferprofil ausgewählt?
Die Anordnung hängt von der Kupfersorte, der Querschnittsgeometrie, den Abmessungen, der anfänglichen Biegung oder Verdrehung und der erforderlichen Geradheit ab. Bei asymmetrischen Abschnitten müssen die Rollenkontaktpunkte sorgfältig positioniert werden, um die Verformung zu korrigieren, ohne die Funktionsgeometrie des Profils zu verändern. Für die technische Beurteilung sind eine Profilzeichnung und ein Materialmuster hilfreich.
2. Wie verhindern Sie, dass die Walzen weiches Kupfer hinterlassen?
Kupfer ist anfälliger für Einkerbungen und Oberflächenschäden als viele härtere Metalle. Rollengeometrie, Kontaktfläche, Ausrichtung und Korrekturdruck müssen daher auf das Material abgestimmt sein. Das Ziel besteht darin, die Korrekturlast zu verteilen, anstatt an einem einzelnen Kontaktpunkt übermäßigen Druck auszuüben.
3. Kann die Kupfer-Unregelmäßigkeitsrichtmaschine sowohl Biegung als auch Verdrehung korrigieren?
Ja, die Maschine kann für verschiedene Verformungsmuster konfiguriert werden. Allerdings erfordern Biegung und Verdrehung unterschiedliche Korrekturrichtungen und Walzenkontaktbedingungen. Bei einem stark verdrehten oder asymmetrischen Profil sollte die endgültige Rollenanordnung anhand der tatsächlichen Verformung und nicht allein anhand der Abmessungen bestimmt werden.
4. Welche Angaben werden für ein Angebot benötigt?
Bitte geben Sie die Kupfersorte, die Profilzeichnung oder das Muster, die Querschnittsabmessungen, die Materiallänge, die anfängliche Verformung, die erforderliche Geradheitstoleranz und die angestrebte Produktionskapazität an. Wenn sich mehrere Kupferprofile eine Maschine teilen, stellen Sie die komplette Größen- und Profilpalette bereit, damit der Arbeitsbereich und die Werkzeugausstattung beurteilt werden können.
5. Kann eine Maschine unterschiedliche Kupferprofilgrößen verarbeiten?
Ja, vorausgesetzt, die Profile liegen im Arbeitsbereich der Maschine und das Rollensystem kann angepasst oder mit geeigneten Werkzeugen ausgestattet werden. Wenn sich die Querschnitte erheblich unterscheiden, prüft FangRong, ob austauschbare Werkzeuge oder eine spezielle Rollenkonfiguration für die Produktion praktischer sind.
6. Wie sind Vorlaufzeit, Garantie und Kundendienst?
Standardmaschinen benötigen in der Regel 30–60 Tage nach Auftragsbestätigung. Kundenspezifische Geräte erfordern möglicherweise zusätzliche Entwicklungs- und Testzeit. Die Standardgarantie beträgt 12 Monate. Installationsanleitung, Bedienerschulung, technischer Support und Ersatzteilservice sind gemäß der Projektvereinbarung verfügbar.
Adresse
Nr. 163, Shatong Road, 2. Industriegebiet Shabu, Stadt Dalang, Stadt Dongguan, Guangdong, China
Tel